塑料模具材料怎么配齐?从模架、型腔钢到镶件的全套门道
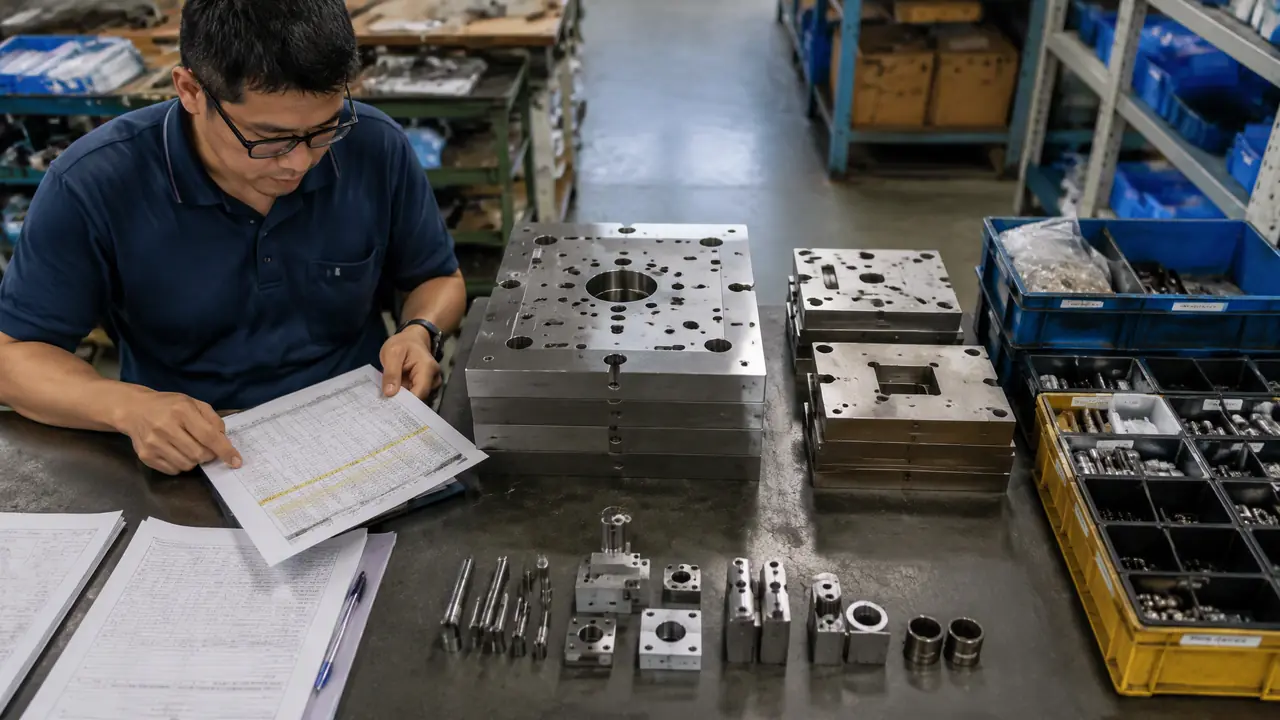
一句话版本:塑料模具材料得拆成三摊来核——模架扛结构、型腔管成型、小料保运转,三摊的选料逻辑和花钱尺度完全不同。把报价单按这三摊拆开对一遍,料配没配对、钱花没花在实处,十分钟就能看出名堂。
上礼拜核一套收纳箱模的报价单,供应商把塑料模具材料一行笼统写成"进口模具钢一副",我直接打回,让他按部件拆开重报。塑料模具从来不是一种料打到底:模架、型腔型芯、镶件,再到顶针弹簧密封圈,几路料各有各的行情,混成一行写,多半有水分。
这跟装修报价一个道理,单子上敢写"辅料一批"的,十个有九个经不起细问。我核料单有个死规矩:每一样料都要落到"什么部位、什么材质、什么状态"三个问题,答不上来的那行,就是后面扯皮的地方。
一副塑料模具的料,摊开是三摞
一副塑料模具的料分三摞:模架扛结构占材料费一半上下,型腔型芯镶件管成型占三到四成,顶针弹簧密封圈这些小料保运转占一成。三摞料的花钱逻辑完全不同,混在一起核,等于闭着眼睛签字。
| 哪一摞 | 管什么 | 常用料 | 占材料费 |
|---|---|---|---|
| 模架 | 扛合模力、定位导向 | S50C碳钢、45钢、P20预硬钢 | 一半上下 |
| 型腔型芯和镶件 | 成型产品表面 | P20、718H、S136、H13,散热位镶铍铜 | 三到四成 |
| 小料 | 顶出、复位、冷却、密封 | SKD61顶针、合金弹簧钢、氟胶密封圈 | 一成上下 |
模架这摞是标准件,行情透明,花钱图个规规矩矩;型腔那摞水深,一公斤钢从十几块到几十块都有说法;小料最便宜,坏起来最耽误事。三摞分开看,报价单立马清楚了一半。
模架和型腔钢:一摊看规格,一摊看成色
模架是标准件,核单重点看规格和精度,钢种没什么花样;型腔钢才是水深的地方,牌号要写死、出厂状态要问清、材质证明书要留底。两摊的核法完全不同,别用一套思路走到底。
模架我偏向直接买成品标准架,除非模大到没现成尺寸,才找料开框。核单盯三样:方铁高度够不够顶出行程,精定位有没有配,导柱导套是不是随架配齐。前年贪了两千块差价找了个小架厂,导柱孔位加工糙,装上机台合模发闷,拆下来重镗孔搭进去一个星期。所以模架这摊我从不压到最低价,省下的力气拿去谈交期更实在。
型腔钢的花样就多了。头一样是牌号混叫,P20这一族里718、718H、2738听着像一家人,价差一公斤好几块,合同上必须写死牌号,不接受"等同P20"这种写法。第二样是出厂状态:预硬料到厂直接机加工,省一次热处理也躲开变形风险;淬硬料就得跟车间确认留磨量,不然热处理一完,尺寸全飞。第三样是备料余量,粗料每边留五毫米往上,精料板到厂只留磨量,订错一档,加工费白扔一轮。
我随身一把便携里氏硬度计,型腔料到货抽三五个点,打出来比标称值低两个硬度以上就退。这个习惯是吃过亏学的:有回收了一块写明718H的料,硬度计打出HRC26,对方还嘴硬,拉去复检金相才认账,来回耽误十天。718H现在一公斤二十五元上下,一块中型腔料三四百公斤,光这一件就上万元,验一验值当。
镶件:坏哪换哪的那几块,料只能高一档
镶件用在易损位和难加工位,料要比所在腔体高一档,坏了单独换,不用整块型腔报废。外观大面能整不镶,多一条拼缝多一处飞边。该不该镶,看位置不看心情。
哪些位置该镶?浇口正对面的冲击位、细小碰穿、深腔清角、侧抽芯的成型面,这几处损耗最凶或者最难加工,单独做一块,料往上提一档:腔体用P20,镶件上718H或氮化过的SKD61;腔体718H,镶件直接S136淬硬。贵料只花在指甲盖大的地方,比整腔升一档便宜太多了。
还有一类特殊镶件是铍铜,镶在深腔底部这种冷却水够不着的位置,导热是钢的四倍上下,能把成型周期压短一两成。一小块几百块,换回来的机时钱一季就回本。
这个坑我踩过。去年一套收纳盒模,浇口正对面图省事没做镶件,打到五万模次,冲击位冲蚀出一条沟,产品那一片发亮拉丝。补救是局部补焊重抛,停了六天机。当初做个镶件千把块、三天货。打那以后我核图先看浇口落点,落点位置没有镶件方案的,直接让设计补。
话说回来也别镶上瘾。外观件的大面我站整腔,拼缝处飞边烦人,客户拿手一摸就退货;功能件背面我站多镶,跟换笔芯一个道理,笔尖磨了换芯,笔杆不扔。装配上还有个细节:有一批镶件热处理后缩了两个丝,压进去发旷,打几百模就渗料出飞边。镶件和孔都得逐件量过再压装,公差是按丝算的事,马虎不得。
从密封圈到垃圾钉:最容易漏核的小料
小料便宜又误事:密封圈管运水,浇口套定位环管装模,撑头垃圾钉管大模刚性。核单要单列,别让辅料包干四个字混过去。
| 小料 | 常用材质 | 参考价 | 漏买错买的后果 |
|---|---|---|---|
| 运水密封圈 | 丁腈圈,高模温换氟胶圈 | 几毛到两块一个 | 运水漏水,机台边一摊水 |
| 浇口套 | T8A、SKD61 | 几十到两百 | 浇口拉丝挂料,产品带料把 |
| 定位环 | 45钢淬火 | 二三十块 | 装模偏心,压偏了出飞边 |
| 撑头 | 45钢或T8 | 几十块一根 | 大方架中间悬空,B板挠曲飞边 |
| 垃圾钉 | T8淬硬 | 几块钱一个 | 顶针板和底板贴死,垃圾压出坑 |
| 紧固螺钉 | 12.9级内六角 | 几块一支 | 拿8.8级凑数,高温伸长松动 |
密封圈最容易被当成零头。打PA加玻纤的模,模温长期八十度往上,丁腈圈三个月就硬得像橡皮擦,直接换氟胶圈能扛到一百多度。对了,说个题外话,我们仓库抽屉里常备两盒密封圈,跟家里常备五号电池一个道理,用不着的时候不起眼,用不着的时候才想起买就晚了。老实讲,小料这摊一年花不了几千块,停一次机的损失就不止这个数。
那套收纳箱模的报价单后来拆成二十一项重报,型腔料和镶件单列,比原来那版还便宜了四千,水分就藏在"辅料包干"那一行里。塑料模具材料这套账不难,难的是肯一行一行数。核单的人偷一次懒,钱就从缝里漏走了。
常见问题
模坯买回来还要自己加工哪些地方?
标准架到厂是通框,要按图纸开框装型腔块,钻运水孔、顶针孔,攻丝装螺钉,有滑块斜顶的还要铣槽配槽。中型模这些活儿机加工两三天,报价单里对应"模架加工"那一项,别当成能省掉的零头。
镶件和型腔为什么不做成一整块?
一整块看着结实,坏在损耗不均匀:浇口附近磨得快,边角还是新的,等冲蚀了整腔跟着下马。分开做等于把贵料和损耗都圈在指甲盖大的地方,换一次镶件几百上千,换一块型腔就是重开模。
运水密封圈多久换一次?
没有固定周期,我们厂的规矩是每次拆模保养顺手全换,一个几毛钱,不值得省。模温长期超过八十度的模,丁腈圈老化快,直接换氟胶圈,别等漏了再满车间找原因。
材料费占整套模具报价多少算正常?
中等复杂度的塑料模,材料费占报价两成上下比较常见。低于一成半要追着问钢料牌号和出厂状态,高于三成也得问清楚,钱是花在料上还是花在虚报上,拿材质证明书说话。