家电模具有什么特别?外观件高光面的要求和加工难点
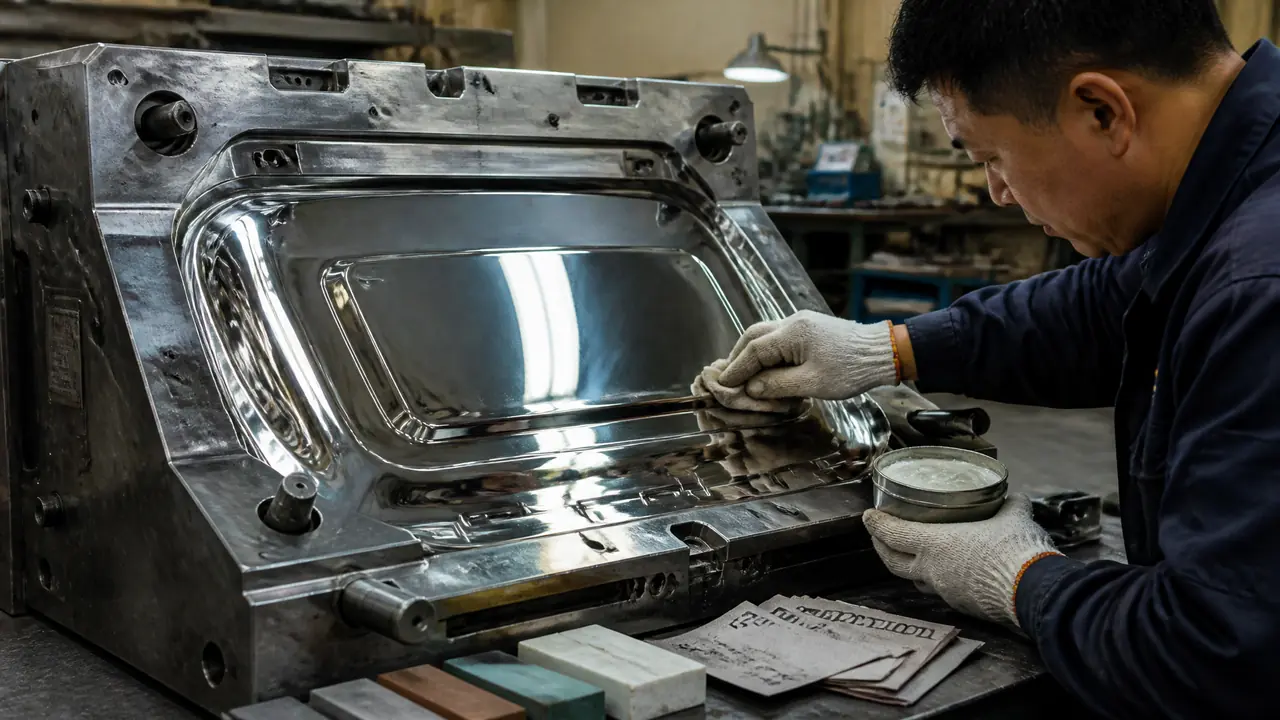
直接给结果:家电模具的特别之处全在外观件上,高光面要镜面级抛光、110℃以上模温、灯下验货零缺陷,加工难点是保住抛好的表面,砂眼、熔接线、飞边个个是雷。接单前先把外观等级和验收标准在图纸上钉死。
家电模具这行,最磨人的从来不是结构。上个月有客户拿一套洗衣机操作面板来询价,图纸上就一行字:外观面A级高光,不许流痕。就这一行字,报价多了将近一半。我的判断很直接:普通模具拼的是结构和寿命,家电模具拼的是外观件的表面,高光面就是那条生死线。
道理不复杂。结构件藏在机器肚子里,浇口痕、顶针印留在背面没人管;外观件正面朝着用户,隔一米远就能看出毛病。等于说模具厂把最容易出问题的那一面,主动捡过来自己扛。
家电外观件的验收有多苛刻
验收就是暗房灯管下逐寸找缺陷,流痕、夹水线、麻点、缩水出现任何一项都判不合格,模具端只能靠镜面抛光加稳定模温兜底。多数客户还会配一块黑丝绒衬底,看影子。
真场面是这样的。验货房不点大灯,拉上帘子,两根日光灯管斜挂在件上方,检验员戴白手套把外壳举起来转,眼睛贴到三十公分内看。我见过最严的一家,连包装运输的磕碰印都算外观不良。模具厂这边唯一的对策,是把型腔抛到镜面,让塑料一模一样把表面复制出来。
缩水是另一道坎。外观面只要有一丝可见的凹陷,灯管一照就是一道阴影。壁厚、保压、冷却时间全得留余量,注塑参数不敢往产能上压。加工环节里每一步都在为这个表面服务,从钢材到热处理再到省模,顺序错一步后面全返工,我们按注塑模具加工全流程的次序走,省模永远排在最后。
补一句,很多家电件不是全高光。面板大面做高光,四边和把手位置咬皮纹,一套模具里两种表面并存。咬纹和抛光的先后得分区规划:高光区域周边先贴防护膜再喷砂,不然砂粒溅到镜面上,又是几天返工。
高光面是怎么一步步做出来的
高光面靠三件事叠出来:镜面钢打底、油石砂纸钻石膏逐级抛光、注塑时模温机把型腔拉到110℃以上,缺一件都出不来高光。顺序不能乱,等级不能跳。
先说钢。普通外观面用718H或者2738就够了,硬度调质到HB290左右,好加工也好焊。高光面不一样,我们只用S136或者NAK80这个级别,客户指定时直接上一胜百的镜面钢。贵是真贵,一吨能差出小两万,但组织均匀、夹杂物少,抛起来不出麻点。图便宜拿普通钢抛高光,抛到最后一道砂纸必冒黑点,师傅气得摔油石。
抛光工序是苦活。油石从320号起步,走完换800号砂纸,再1500号、3000号,最后钻石膏上毛毡轮收光,一道都不能跳,跳一道前面的功夫白费大半。去年一套四十多寸的电视后壳模,高光面加两个亚光面,抛光师傅整整干了六天,光高光那块就占了他三天半。抛完拿粗糙度仪打Ra,0.02微米以下才算交差。
模温是第三根支柱。普通件模温机烧到60-70℃就够用,高光件必须拉到110℃往上,大平面还得考虑急冷急热:注满瞬间高温保复制性,开模前急冷保周期。模温不够,表面复制不出来,灯管底下一片橘皮纹,型腔抛得再亮也白搭。精密件对模温和收缩率的要求,这篇精密注塑模具公差控制讲得更细,可以对照着看。
| 对比项 | 普通外观面 | 高光面 |
|---|---|---|
| 常用钢材 | 718H / 2738 | S136 / NAK80 / 一胜百镜面钢 |
| 表面粗糙度 | Ra 0.4-0.8微米 | Ra 0.02微米以下 |
| 模温 | 60-70℃ | 110℃以上 |
| 抛光工时(一块面板) | 半天到一天 | 三到五天 |
| 注塑周期 | 35秒左右 | 50秒起步,急冷急热更长 |
还有不起眼的一环:转运。抛完光的模芯从省模房到装机的二十几米路,磕一下就是一个月牙印。师傅拿绒布裹三层,走起来跟捧祖宗似的。别笑,高光面就这么娇气。
高光面最难的到底是哪一步
抛光本身只是苦,真正的难点是保住它:火花机的变质层、补焊应力、试模时的料流痕,任何一项都能让几天的抛光一夜归零。做高光,功夫七分在防错。
吃过的亏记一个。前年一套空调出风口的模芯,火花机打完省了一道去应力回火,师傅直接开抛。抛到3000号,表面浮出几个针尖大的砂眼——变质层底下藏的气孔全露出来了。整套工序重来,光抛光就多搭进去四天,那周车间里没人敢提这件事。
夹水线更麻烦。两股料流在前模汇合,接不好就是一条细线,高光面上藏不住。办法要么挪浇口位置,要么上热流道分股进料,把熔接线赶到非外观面去,思路和热流道模具的浇注系统里讲的一致。实在赶不掉,就靠拉高模温让前沿熔体融合得更好,痕会淡,但淡不等于没有,客户认不认得提前谈。
分型面也得伺候好。高光件的外观面经常压着分型线走,碰穿处飞边超过0.05毫米,灯下一眼就能看见一条亮线,客户当场就要你修模。分型面怎么选、碰穿插穿怎么处理,之前那篇模具分型面写得很全,这里不展开。
话说回开头那套洗衣机面板。后来我们接了,报价按高光走,交期多留了十天,T1试模调了两炉参数,T2在灯房里转三圈没挑出毛病。家电模具的门槛就在这种地方:设备谁都有,肯在表面上下一遍遍下笨功夫的厂不多。你要是准备上家电类项目,先把外观等级和验收标准在图纸里钉死,谈价、排产、验货都省心。
常见问题
高光模具比普通模具贵多少?
主要贵在钢材和抛光工时。同等尺寸的一套面板模,我们做下来的感受是总价高三成到五成,面积越大、镜面等级越高,差得越多。
高光面一定要上急冷急热模温机吗?
不一定。面积小、结构简单的高光件,一台高温油温机拉到110℃也能出效果。大平面或者高光与皮纹过渡的件,才值得上急冷急热,设备钱和单件周期都翻着涨。
高光面抛完还能焊补返修吗?
能,但是下策。激光焊相对温和,补完得把周边重新走一遍省模,色差和硬度变化在灯下不一定瞒得住。能靠防错避开的坑,别留到焊补这一步。
家电模具试模一般要试几次?
结构件T1交模不稀奇,外观件普遍要T2到T3。夹水线位置、缩水、光泽一致性都得在试模里调,给改模留两次余量,交期才不至于被动。
延伸阅读
想从头捋一遍注塑模具的门道,看这篇注塑模具入门指南就够了。
外壳类产品要做两种颜色或两种材料一体成型的话,读读这篇双色模具工艺详解。