高周波模具是什么?从原理到选材的实战拆解
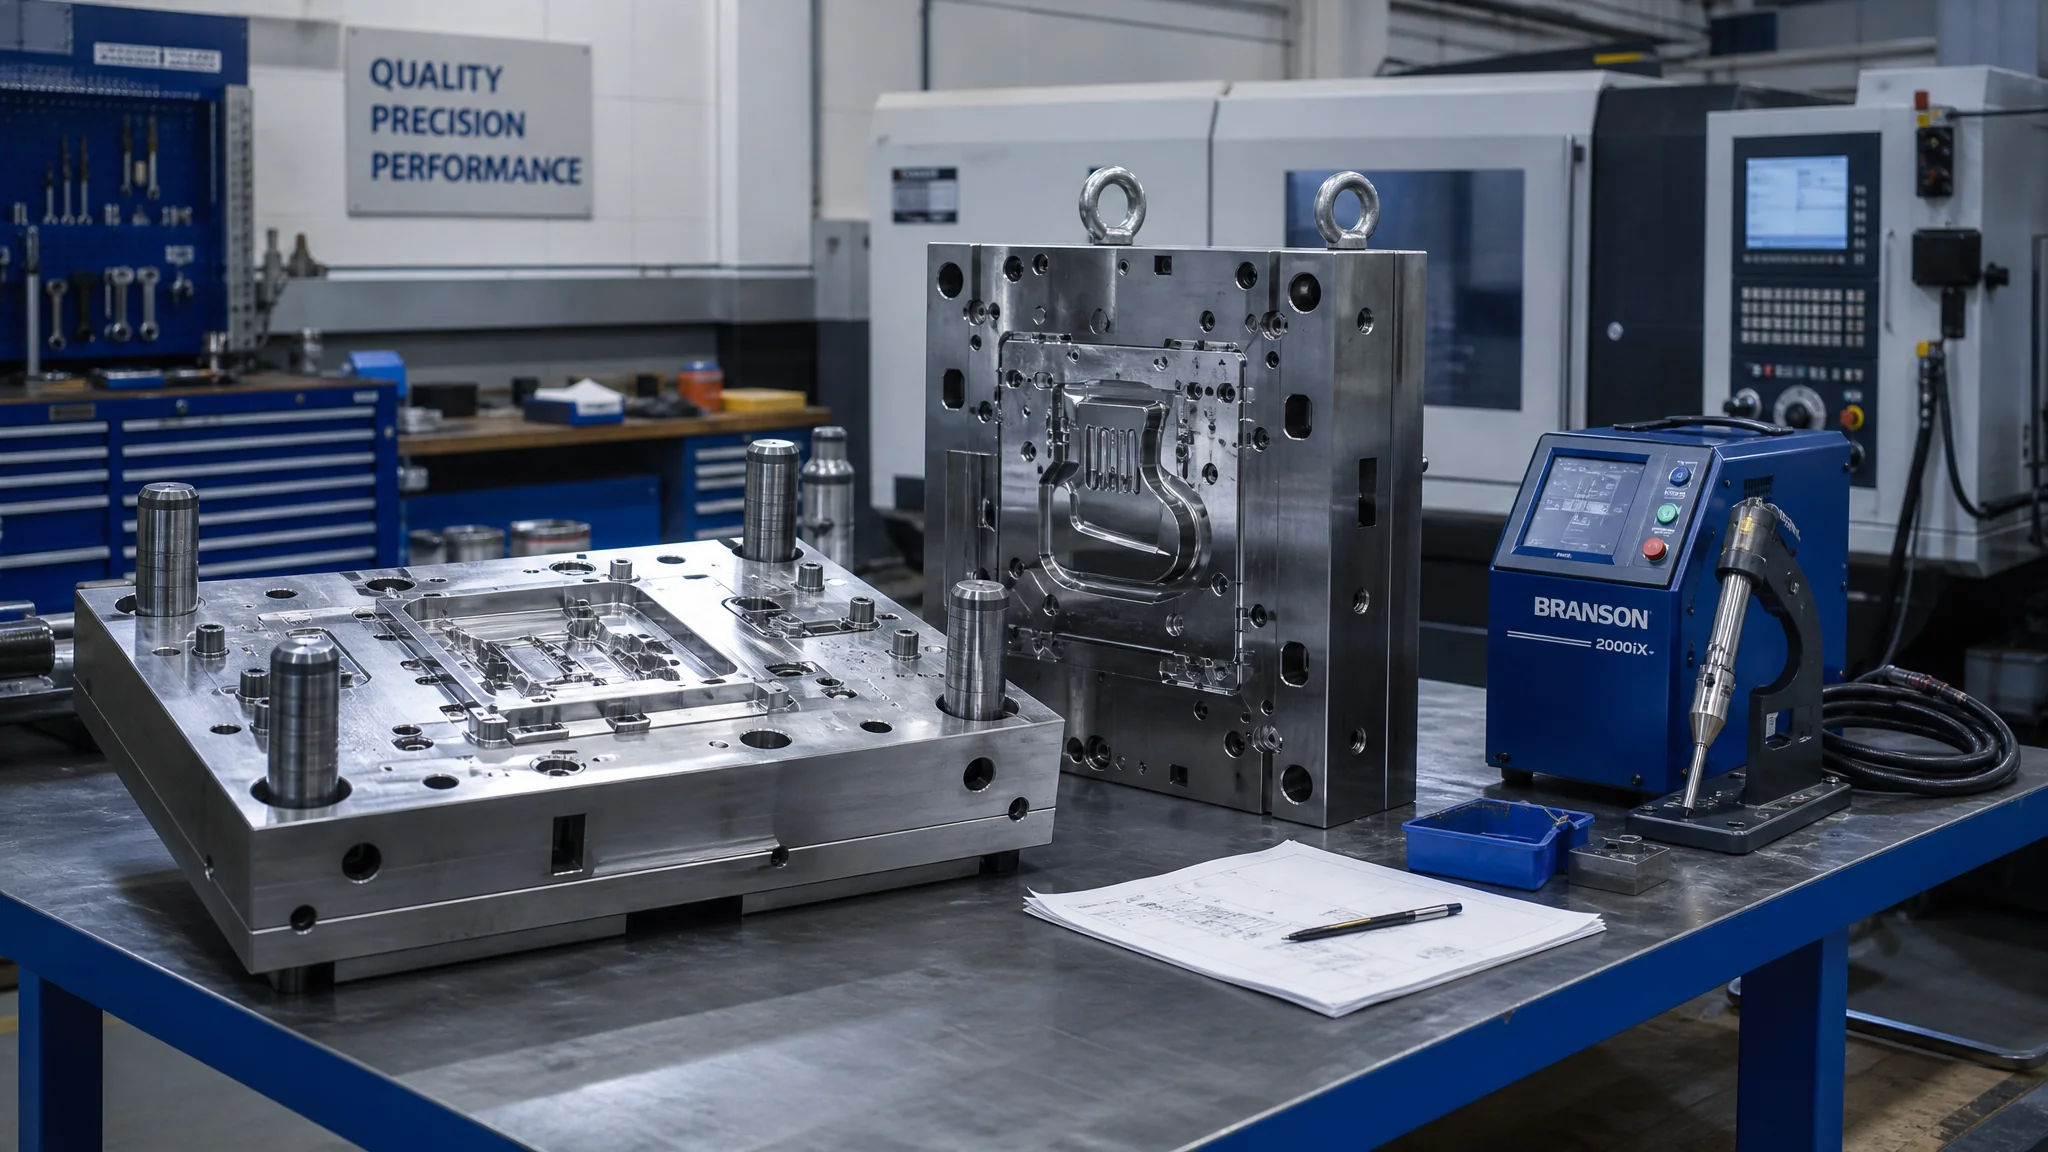
简单说:高周波模具不是靠外部加热熔塑料,而是用27.12MHz的高频电磁场让PVC等极性材料从内部自己发热熔合,所以焊接均匀、速度快(2-8秒一个循环)。模具本体大多是黄铜或紫铜电极加铝制隔热底板,单价比注塑模具低一个量级,但电极间隙、平行度这些细节做不好,打出来的就是废品。
第一次站在高周波机前看它工作的人,多半会愣一下。没有注塑机那种几十吨的锁模气势,机器上就压着一块黄铜电极,操作工把PVC泡壳和纸卡往模具里一放,压下踏板——滋的一声,3秒,抬起来的泡壳已经跟纸卡牢牢热合在一起了。你伸手摸电极,居然不烫。说实话我当年也懵:不热的模具怎么把塑料熔掉的?后来搞明白了,热不在模具上,在塑料自己身上。这是高周波和几乎所有热合工艺的根本区别,也是这篇文章想讲透的东西。
高周波模具的正式名字叫高频介质加热模具,南方厂子里喊高周波,江浙一带也有叫高频模的。它伺候的材料跟注塑模具完全不同——PVC、EVA、PETG、TPU这些极性塑料,做手机壳包装、五金工具的吸塑泡壳、血袋输液袋、汽车门板压花、充气玩具、证件卡套,全靠它。一个冷知识:国内一次性医疗袋相当大比例是高周波热合出来的,因为缝合线会有针孔,热合没有。想系统性了解塑料成型的几种路线,可以先看塑料模具类型全解。
高周波模具的工作原理——热在塑料里,不在模具上
高周波模具的核心是两块电极之间形成高频电场:机器把27.12MHz(也有13.56MHz或40.68MHz的)的高频电流送进上电极,与下电极(通常是机床台面)之间形成交变电磁场,放在中间的PVC等极性塑料分子被电场反复极化、每秒钟翻转几千万次,分子摩擦生热,材料从内部升温到熔点后在压力下熔合成一体。国际通行的工业高频频段由ITU划分,27.12MHz是免协调的ISM频段,所以绝大多数高周波机都锁定这个频率。
打比方,注塑是"蒸包子",热量从外面往里传;高周波是"微波炉",里外一起热。这个区别直接决定了两件事:一是热合速度快,0.3mm厚的PVC片2-4秒就能熔透;二是没有外热源,电极本身温度不超过60度,塑料表面不会被烤黄发脆。但代价是材料挑食——分子极性弱的PE、PP在这种电场里基本不发热,硬上只会打火花。频段划分的权威资料可以查维基百科ISM频段条目。
打火是高周波最经典的翻车现场。介质损耗太低的材料、电极上有毛刺、料里有金属屑、模具间隙不均匀,任何一条都会让电场在局部击穿空气放电——啪一声,产品上一个焦黑的洞。我见过一家做PVC证书套的厂,产品良率长期卡在88%上不去,后来把电极边缘的毛刺打磨掉、加了个缓冲电容,良率直接到97%。就这种小细节,值九个点的良率。
高周波模具的结构和材料——为什么铜是绝对主力
一套典型的高周波热合模具分三层:上层是电极(承担高频导电和压合,主流材料是H62黄铜,高精度场合用T2紫铜),中层是隔热板(环氧玻璃布板或聚四氟乙烯板,阻止高频窜到机器台面),下层是铝或钢的连接底板(负责跟设备的装夹头锁死)。电极导电率必须够高——铜的导电率约58MS/m,是钢的十倍以上,用钢做电极等于把能量白白变成电阻热。
为什么不用模钢?老实讲我一开始也想不通,注塑模都用钢,凭什么到高周波就换铜。原因有仨。第一是导电,前面说了。第二是导热——电极压在塑料上,多少会吸走一点热量,铜导热系数约390W/m·K,是钢的近十倍,热传递快、温度均匀,熔合线深度才一致。第三是加工性,铜的电极轮廓经常要做各种异形刀口,车铣雕都容易,改模也快。唯一的短板是软,H62布氏硬度大概90HB出头,磕碰容易伤刃口。所以运输高周波模具一定要求木箱加护角,别信"泡沫裹一下就行"——我们吃过亏,到货刃口瘪了0.5mm,压出来的泡壳一边切不断,返修来回折腾了一个星期。
压花类的高周波模具(比如汽车内饰皮纹、鞋底压字)结构又不一样。它要在电极表面刻出花纹,材料反而常用黄铜或者铝合金,花纹深度一般0.3-1.2mm,太深会把PVC压穿。做这种模具,找对雕刻厂家比什么都重要,蚀刻纹的均匀性直接决定成品皮纹的一致性。
设计细节:电极间隙和平行度,两道生死线
高周波模具设计的两条铁律:一是电极切断位与热合位之间的间隙一般取材料厚度的1.5-2倍(0.3mm的PVC片对应0.5-0.6mm),间隙太小熔料流不进切断线、切不断,太大则熔合不牢还容易打火;二是上下模平行度要控制在0.02mm以内,因为熔合靠的是压力加温度,一边压得实一边悬空,压不实的那边就是假焊——外观上看不出问题,一拉就开。这两条任何一条失守,模具基本等于白做。
假焊是高周波产品最阴险的缺陷。注塑件缩水、飞边,肉眼能看到;高周波热合线看着平整,客户装了货发到超市,泡壳自己开了,货撒一地。所以我们团队验高周波模具,必做拉力测试——泡壳热合后用拉力机撕,合格线一般是每厘米热合宽度承受15N以上,医疗袋的标准还要更高更细。顺便说一句,医疗客户通常会要求按YY/T标准或ISO 11607做密封性验证,这套验证把很多只会做包装泡壳的模具厂挡在了门外,懂行的厂家报价时会主动提这一点。
调机环节也别省。高周波有三个核心参数:高频功率(对应熔深)、时间(对应熔透程度)、压力(对应熔合致密度)。我的经验是先固定压力,从低功率短时间往上爬,每调一档撕一次热合线看断面——断面呈均匀的半透明带就是熔透了,发白是欠熔,发黄发脆是过头了。别迷信老师傅"听声音"那一套,撕开看断面最诚实。这方面跟注塑调机逻辑有点像,具体可以对照注塑模具基础里的参数章节。
行业真实现状:市场多大,坑就有多大
高周波设备在国内是个成熟到有点"老"的行业,主要产能集中在东莞、温州、沧州三地,中小厂扎堆,价格卷得厉害——一台5kW双头脚踏机报价1.5-3万,8kW四柱龙门机4-8万。模具本身反而便宜:一套单头泡壳热合模2000-6000元,复杂的双头多工位模也难得超过3万。设备便宜、门槛低、玩的人多,带来的结果就是服务质量参差,买的时候重点不是比价,是看这家厂敢不敢给你做打样。
打样为什么重要?因为高周波是强经验工艺。你的材料配方(增塑剂含量、填充料比例)直接改变介质损耗,同样0.3mm的PVC,软胶和硬胶的熔接时间能差出一倍,纸卡厚度和含水率也影响热合强度——纸卡受潮,热合线里会鼓小气泡。负责任的模具厂会让你寄300-500个实物材料过来,先打样再开模。一上来就催你定模具的,多半是准备把调试的锅甩回给你。按行业媒体的统计口径,中国塑料机械市场规模在千亿级别,高频热合设备是其中一个稳定的细分盘子,具体数字各口径差异不小,参考个量级就行——根据美国塑料工业协会(PLASTICS)的公开行业数据,塑料加工设备的需求在全球范围保持增长,高频焊接在包装和医疗两个领域始终占一席之地。
选厂还有个土办法:看他做不做医疗。能给输液袋、血袋厂稳定供货的高周波模具厂,工艺纪律一般差不了——医疗客户验厂那关能把 weaknesses 全照出来。反之,只做低档充气玩具模具的厂,你拿高要求去合作,大概率鸡同鸭讲。评估工厂更系统的清单,可以套用我们之前整理的注塑模具厂考察标准,里面对设备、检测、流程的判断逻辑是通用的。
常见问题
高周波模具多少钱一套?为什么报价差距那么大?
常规泡壳热合模2000-6000元,多工位转盘模1-3万,带自动送料定位的定制模可能5万往上。价差主要在三块:电极是整块铜雕的还是铜片拼的(整雕贵但刃口耐用)、有没有做动平衡和隔热优化(影响打火率)、含不含打样和调机服务。便宜1000块的模具如果打火率高一倍,算上废品和停机,一个月就亏回去了。所以拿到报价单先别比总价,让他写清楚铜材牌号、电极工艺、含几次打样。
高周波模具能热合哪些材料?PE和PP为什么不行?
PVC、TPU、EVA、PETG、部分尼龙都没问题,这是主力阵营。PE和PP理论上可以用超高频或改用高介电损耗助剂,但常规27.12MHz设备对它们几乎无效——分子极性太弱,电场里不发热。想做PE盖材的泡壳热合,行业里要么换超声波焊接,要么改成热板式封口。让模具厂给你在普通高周波机上"想办法焊PE",多半是在拿你的钱交学费。
高周波模具打火怎么办?
按顺序排查:一查模具,电极刃口有没有毛刺、积碳,间隙里有没有粘料——积碳是打火的头号元凶,停机用细砂纸或专用清洁轮打磨掉;二查材料,片材里有没有金属杂质、纸卡是不是受潮;三查参数,功率是不是压得太高、缓冲电容是不是失效;四查环境,车间湿度太大也会诱发放电。另外强烈建议机器配火花保护器,几十毫秒内切断高频输出,能在打火瞬间保住模具和产品。我修过最冤的一个案例,就是厂里为了省钱没装保护器,一次连续打火把一套铜电极烧出豁口。
高周波模具的寿命大概多久?怎么保养?
铜电极正常使用8-30万模次没问题,压花模因为纹路细,一般5-10万模次就得翻修。保养其实简单:每天下班清洁电极、别用钢器物敲刃口、每周检查隔热板有没有被击穿的碳化点。真正决定寿命的是操作习惯——压住不放硬加热、模具带病运转、不装火花保护器,这三样占模具早夭原因的八成。电极磨损了别整套报废,大部分模具厂支持返修重雕,费用只有新模的三分之一左右。
写到这我想说句心里话:高周波模具在模具行业里不算高精尖,注塑、压铸那边动辄几十万一套的模具把它的风头全抢了,但论跟日常生活的绑定深度,它一点不虚——你拆过的每一个泡壳包装、医院里见过的每一只输液袋背后都是它。我的偏好很明确:这类模具宁可多花一成钱找肯打样的厂,也别贪便宜赌运气,工艺这东西,钱省在明处比省在暗处划算。更多成型工艺的横向对比,推荐接着看挤压模具指南和热流道模具解析。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。