塑料模具图纸怎么读才不踩坑?总装图零件图排位图逐张看图顺序
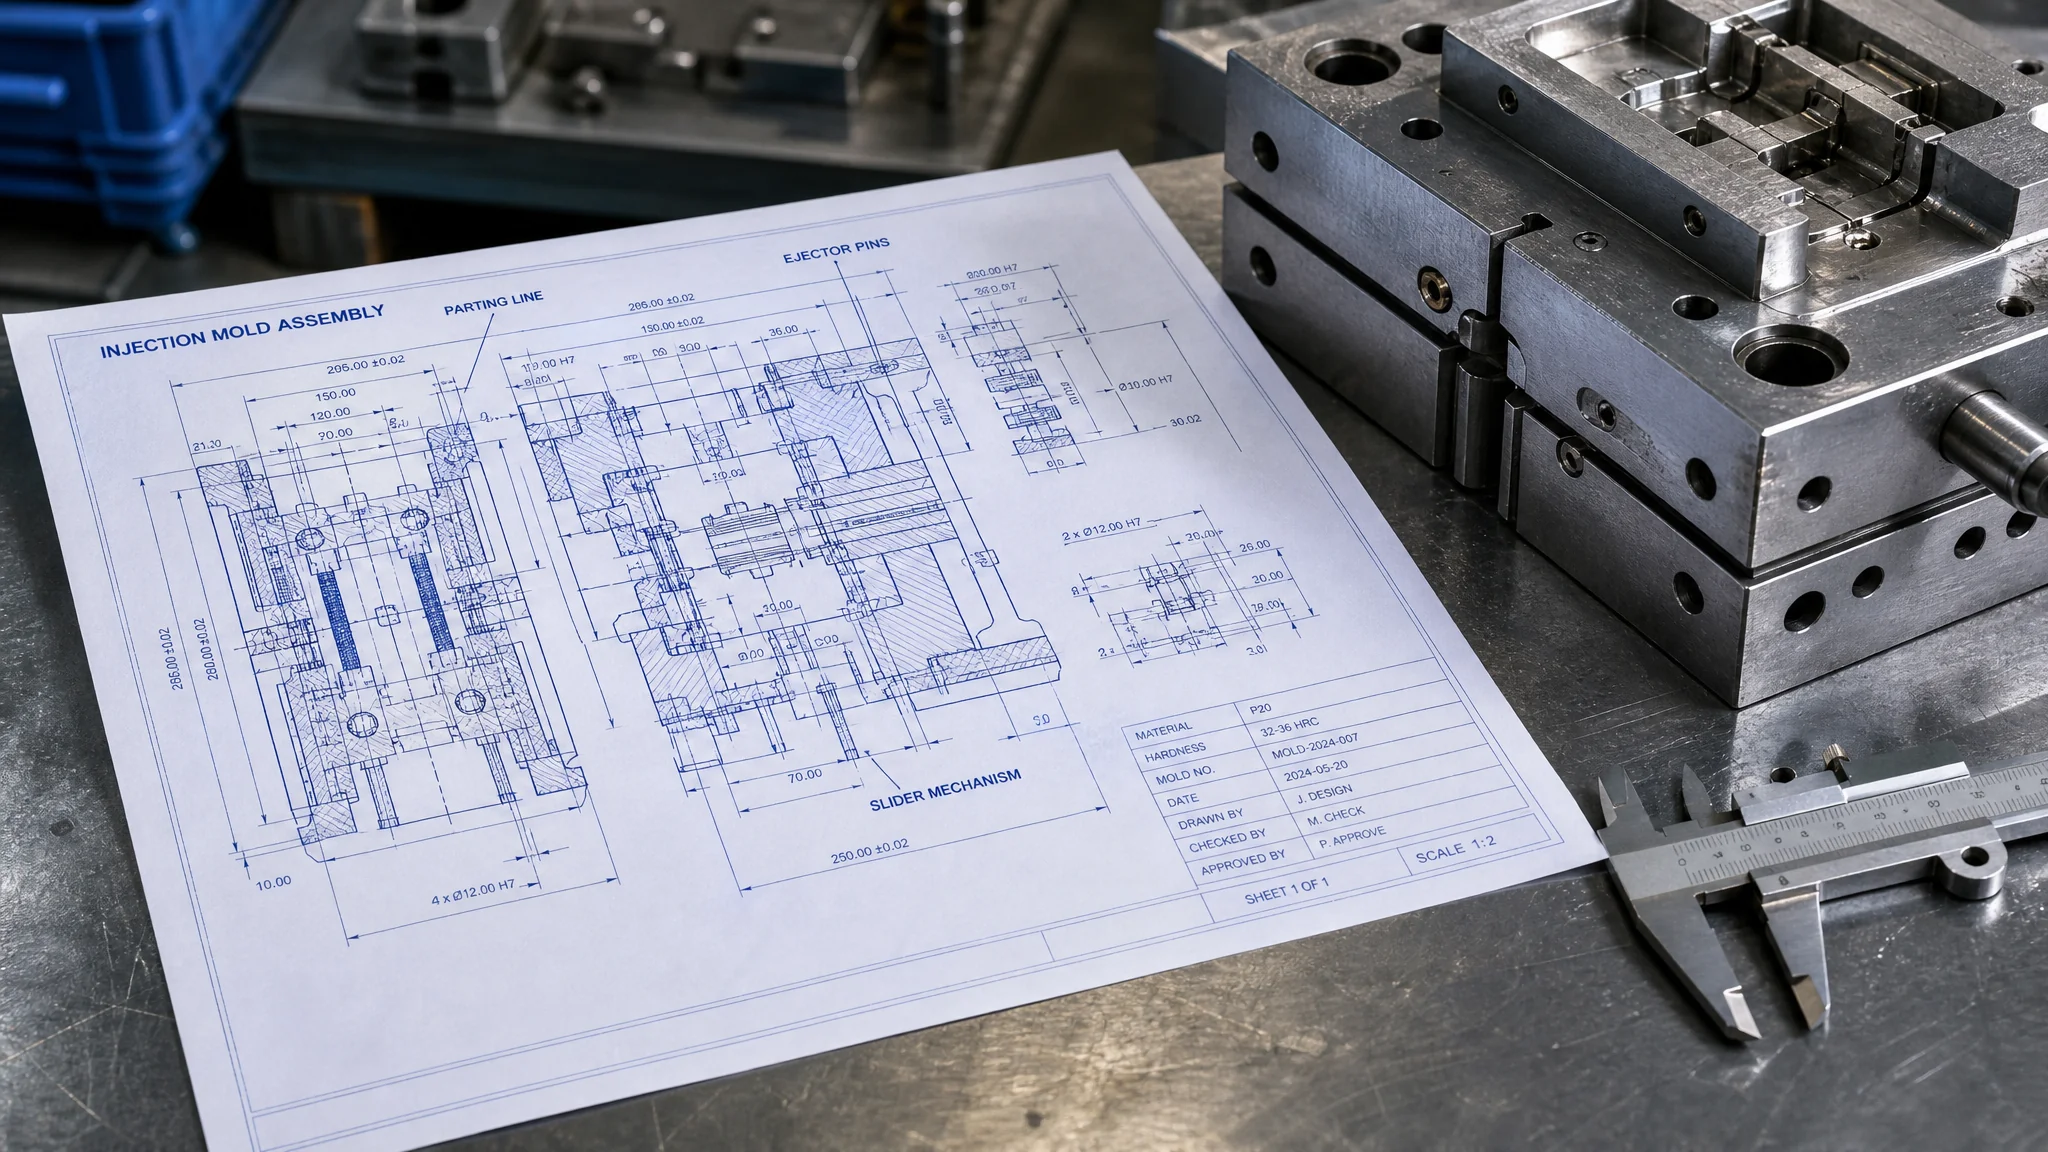
简单说:读塑料模具图纸按"总装图→零件图→排位图"的顺序走,总装图看结构和动作关系,零件图重点盯硬度、公差、表面粗糙度三项标注,排位图核腔数、进胶点和毛边方向。审图先查视图比例和版本号再核尺寸,改动必须有变更记录。图纸就是模具的法律文件,看漏一处标注,返工就是几千上万块。
你肯定见过这种场面:车间里两个师傅对着一张总装图争得面红耳赤,一个说顶针排这里,一个说排那里,最后翻图纸才发现谁都没看全那一角的小字标注。我入行头两年也吃亏在这——一套家电面板模具,零件图上型腔硬度那栏写着HRC48-52,我没留意旁边括号里"渗氮"两个字,以为是整体淬硬,跟供应商扯皮了半个月。塑料模具图纸这东西,学校教的是制图标准,车间要的是读图套路,中间差的那层窗户纸,这篇给你捅破。
先把概念分清楚。一套模具的图纸通常分三类:总装图(整副模具怎么装起来、怎么动作)、零件图(每一块钢料怎么加工)、排位图(产品在模板上怎么摆、腔数多少、浇口在哪)。有些厂把排位并进总装图里出,有些单独一张,看厂习惯。新手最容易犯的错是拿起来就从第一个视图一个个尺寸啃,啃了两小时脑子一团浆糊。别急,读图是有顺序的,顺序对了,一张复杂的总装图半小时就能抓住主线。想先补模具本身结构常识的,看站里这篇注塑模具结构基本常识,读图会顺很多。
总装图先看什么?动作关系比尺寸重要
总装图是表达整副模具装配关系和动作顺序的图纸,看图顺序是:先看主视图和开合模方向,再顺着顶出系统走一遍动作,最后才核对各零件序号和明细表。核心不是记尺寸,是搞清楚"谁动、怎么动、动多远"。
具体拆开说。第一眼看主视图的布局:几块板、几个镶件、有没有滑块斜顶,模架是两板还是三板。我自己的习惯是拿红笔在图上把开模线画出来——分型面在哪、开模距离多少,这一笔画完,模具的骨架就立起来了。分型面的选择本身有讲究,碰穿插穿这些概念之前写过,看这篇模具分型面怎么选。第二眼盯顶出:顶针有多少根、分布在哪、复位杆几根、有没有顶块和斜顶,然后在脑子里模拟一遍开模动作——模板分开、产品留在动模、顶出、复位。卡壳的地方就是图纸有问题的地方。我就遇到过一次斜顶角度标了12度但行程只给8毫米的图,动作模拟到一半斜顶还没抽到位,当场发现,省了一轮试模。
第三眼才是零件序号和明细表(BOM)。别嫌这步枯燥,明细表里藏着的信息比你想的多:标准件是哪个厂牌(HASCO还是LKM,价差能到三成)、钢材牌号有没有写全、备件清单给没给。老实讲,看总装图我最享受的就是这个"脑内开合模"环节,一套图画得对不对,动作走一遍能筛掉七成的低级错误。冷却水路也别放过——水孔位置、接口大小、有没有串水,夏天车间水温上来了才想起水路排得太密太乱,晚了。四大系统的完整拆解可以看塑料注塑模具四大系统拆解。
零件图盯死三项标注:硬度、公差、表面粗糙度
零件图上真正决定成败的标注就三项:热处理硬度(如型腔HRC48-52)、尺寸公差(配合位±0.01、自由公差±0.1)、表面粗糙度(配合面Ra0.8、型腔抛光面Ra0.025)。这三项看漏或理解错,加工出来的就是废钢。
硬度标注的坑最深。图上写"HRC50"三个字,背后至少三种实现方式:整体淬火、渗氮(只硬表面0.2毫米左右)、或者干脆是贴牌料的虚假承诺。所以我看零件图,硬度栏旁边有没有括号注明工艺,是第一检查项。型芯型腔这类直接接触塑料的核心件,标注硬度必须和钢种匹配——P20写HRC50就是笑话(P20出厂预硬才HRC30出头),这种图直接打回。关于各钢种硬度的合理区间,翻这篇塑料模具钢选材速查对照着看。斜顶滑块这些滑动件,硬度搭配还有个潜规则:滑块比导滑槽硬半档到一档,磨损留给便宜的槽修,别反过来。
公差要分层看。我给学徒教的是"三圈法":配合圈——镶件和孔的配合位,公差通常给到±0.005到±0.02,这是过盈还是间隙配合必须看懂基准符号;运动圈——顶针孔、斜顶导滑位,一般H7/f6这类间隙配合,标得细;自由圈——外形和非功能面,±0.1甚至不放公差都行。一张图全部标±0.01的,要么是设计偷懒要么是外行,加工费直接翻三倍,这种图也要沟通。插一句我的亲身教训:有套模具顶针孔图上标的是直径3毫米配顶针3毫米,没标公差带,车间按自由公差做到正差,顶针插进去晃,产品顶出白痕一片。返修三十几个孔,花了六千多。从那以后我们团队审图,顶针孔公差必查H7字样,一个都不放过。精密模具里公差是怎么真做到0.01以内的,这篇精密注塑模具公差控制讲得比我细。
表面粗糙度看符号尾巴。Ra0.8是配合面常规要求,Ra0.4以下基本要磨,型腔抛光面常见Ra0.025到Ra0.05的镜面要求——符号数值越小越贵,这话反过来讲:不重要的地方标了镜面,就是白扔钱。纹面(蚀纹)区域的标注也要留意,有的图会写"蚀纹后脱模角3度以上",这种附带工艺说明的标注含金量最高,新手往往视而不见,老师傅一眼就锁死。
排位图:腔数、进胶点、毛边方向,三件事核完再签字
排位图(型腔布置图)决定一副模具的生产效率和产品品质,审图时核三件事:腔数与产品摆放是否匹配注塑机吨位、进胶点位置是否藏在非外观面、各腔到主流道的流道平衡是否做了。这三项任何一项出错,模具做出来就是"能生产但不好用"。
腔数不是越多越好,这话我每次审图都要念叨。腔数翻倍,注塑机吨位、锁模力、流道平衡难度全跟着翻,产品尺寸一致性反而往下掉。八腔以上的模具,各腔尺寸差异没做补偿(流道平衡加 cavity balance 调整)的,做出来八腔八个样,注塑厂挑产品挑到崩溃。我经手过一套16腔的瓶盖模,初版排位图流道等长没做平衡,试模T1时远端两腔充不满,加压近端又飞边,改流道改了三次。这种亏吃一次就够。瓶盖类模具的排位思路可以看瓶盖模具结构与周期拆解。
进胶点位置要看产品脸面。潜伏式浇口能自动剪断但留痕,点浇口痕迹小但要三板模,这些取舍图纸上就体现在排位图上那一两个箭头里。我的原则:外观面一个浇口点都不许有,图纸评审时拿产品图对着排位图一个个点核对。毛边方向(分型线走向)也是排位图该交代的,分型线过外观面的排位,要么改产品要么改排位,拖到试模再发现就是大手术。
审图发现问题按什么顺序查?从大到小漏不了
审图的正确顺序是:先查图面信息完整性(图号、版本、比例、单位),再查结构动作可行性(总装),然后查零件工艺合理性(硬度公差),最后查明细表和标准件清单。先看细节后看整体,是最常见的审图翻车姿势。
我把审图分成四道关,按顺序过。第一道,图面完整性:图框里图号、版本号、日期、设计校对审核签名齐不齐,比例和单位(毫米还是英寸,外贸单尤其当心)有没有标注。别笑,我真收到过没有比例标注的图,1:1和1:2画出来线条粗细根本分不出来。第二道,结构关:拿总装图做脑内动作模拟,滑块行程、斜顶角度、顶出距离、开模顺序一条条走。第三道,工艺关:零件图硬度公差粗糙度三项过筛子,配合尺寸拿卡尺能卡的先标出来,热处理变形大的薄壁件看有没有预留校型说明。第四道,清单关:明细表数量和图上序号对不对、标准件规格市场上买不买得到、有没有漏标外购件。
这个顺序的逻辑很简单:大结构错了,细节全白查;小标注错了,大结构还能救。顺序反过来的话,你在公差表里抠两小时,最后发现滑块根本抽不动,前面全白干。我们团队现在审图有一张A4的checklist,就是按这四道关排的,新人照着走,三个月基本能独立签审。模具从图纸到成品的完整加工链条,配合这篇注塑模具加工全流程看,审图时就知道每个标注后面对应哪道工序、错了要赔多少。
图纸版本管理:一版一档,变更留痕
图纸版本管理就一条铁律:车间现场只允许存在一个"现行有效版",任何改动必须升版并留变更记录(改了哪里、为什么改、谁批准),旧版图纸当场回收。做到这条,八九成的"做错了版本"事故直接消失。
版本混乱的代价我说个真事。前年一套车灯外壳模具,客户第四次改拔模角,设计改完发了新版D版给车间,但邮件抄送漏了钳工组,钳工手里还是C版,按旧角度配研了两天,两个镶件报废,材料加工费损失一万二。后来我们厂立了规矩:图纸发放走受控文件柜,每版图纸有发放记录,车间墙上挂的图纸右下角贴红色"现行版"标签,新版一到旧版当场撕。听着土,但真管用。电子档的管理现在普遍用PLM或者至少共享盘加命名规范——文件名带版本号和日期,"塑料模具图纸_V3_0912"永远比"最终版_最新"靠谱一万倍。我用过的版本命名里,最头疼的就是客户发来"最终版2-改",这种文件名等于没管理。
变更单(ECN)是版本管理的核心文件。一次像样的变更要写清楚:变更原因、涉及零件、旧尺寸新尺寸对照、已加工件怎么处理、生效的模次或批次。写变更单烦吗?烦。但比起模具装到机上才发现新旧件混装,那点烦不算什么。数字化图纸管理的大趋势下,不少厂已经上了三维标注(MBD,基于模型的定义),尺寸公差直接标在3D模型上,二维图逐步退场——根据中国模具工业协会的行业报告,国内模具企业数字化设计普及率近年已过半,图纸审批流转线上化是主流方向,详细的行业数据可以查中国模具工业协会官网。二维图短期内不会消失,读图功夫仍是吃饭家伙。CAD软件选型影响出图效率,看这篇模具CAD软件怎么选。制图的国际标准依据是ISO和各国国家标准,几何公差(GD&T)的定义可参考ISO国际标准化组织官网的ISO 1101等标准文件,出口模具的图纸尤其要按合同约定的标准体系执行。
常见问题
看不懂复杂总装图怎么办?有没有笨办法?
有,抄图。找一套本厂做过的成熟模具总装图,对着实物模具一张视图一个零件地认,认完再徒手默画主视图。我带过的学徒里,肯花两周抄三套图的,读图速度全都反超了只看不画的。脑子记不住的东西,手会帮你记。
塑料模具图纸必须会三维软件才能看懂吗?
不必。二维图是投影加标注,懂三视图原理就能读,老师傅里一大半不看3D。但说实话,结构复杂的模具(多滑块、内抽芯),有个3D模型转着看,理解速度快一倍以上。现在大多数模具厂出图时2D和3D是配套给的,要3D模型在合同里写明,省得交付时扯皮。自学出图的路径可以看模具设计自学全攻略。
审图时最容易漏看的是哪类标注?
括号里的补充说明。比如硬度值旁边的"渗氮"、尺寸后面的"配作"、粗糙度下面的"蚀纹面",这些小字才是经验所在。我统计过自己审图被打回的原因,一多半是没看见括号注释。看图拿荧光笔,把所有括号标注先划一遍再开始读,这一招值钱。
客户只给产品图不给模具图,正常吗?
正常,而且很常见。产品图是客户的,模具图是模具厂的设计产出物。这时候先做模流分析再评审排位方案,别急着开工。要提醒的是合同里最好约定模具图纸归属——模具费你出的,图纸理应随模交付,不然以后换厂维修,连张总装图都要不到,处处受制。从产品图到开模的完整流程看这篇塑胶模具开模流程。
图纸上的英文缩写看不懂怎么办?
常用的就那十几个:THK厚度、DIM尺寸、REF参考、TYP典型、CBO沉孔、THRU通孔、SQ方的,记住这些够应付八成图面。做外贸模具的还会碰交货条款和图纸注释混写,更杂一些,常用的模具英语场景表达之前整理过一篇模具外贸英语实战,对照着查就行。真碰到拿不准的,宁可发邮件问,也别猜。
最后说点带偏向的总结:读塑料模具图纸这件事,结构感比记标准重要,我见过背了一肚子GB标准却看不出滑块行程不够的人,也见过说不出条条框框但扫一眼总装图就能挑出毛病的老师傅。差别就在有没有反复做过"脑内开合模"。给自己定个硬指标——每套经手的模具图纸,动作模拟不到底不签字,三个月后你对图纸的感觉会完全不一样。审图通过之后模具怎么一步步加工出来,接着看注塑模具厂怎么选里对加工环节的考察要点。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。