模具镶件凭什么救回一套模?从选材到挂台螺钉压板固定与更换维修
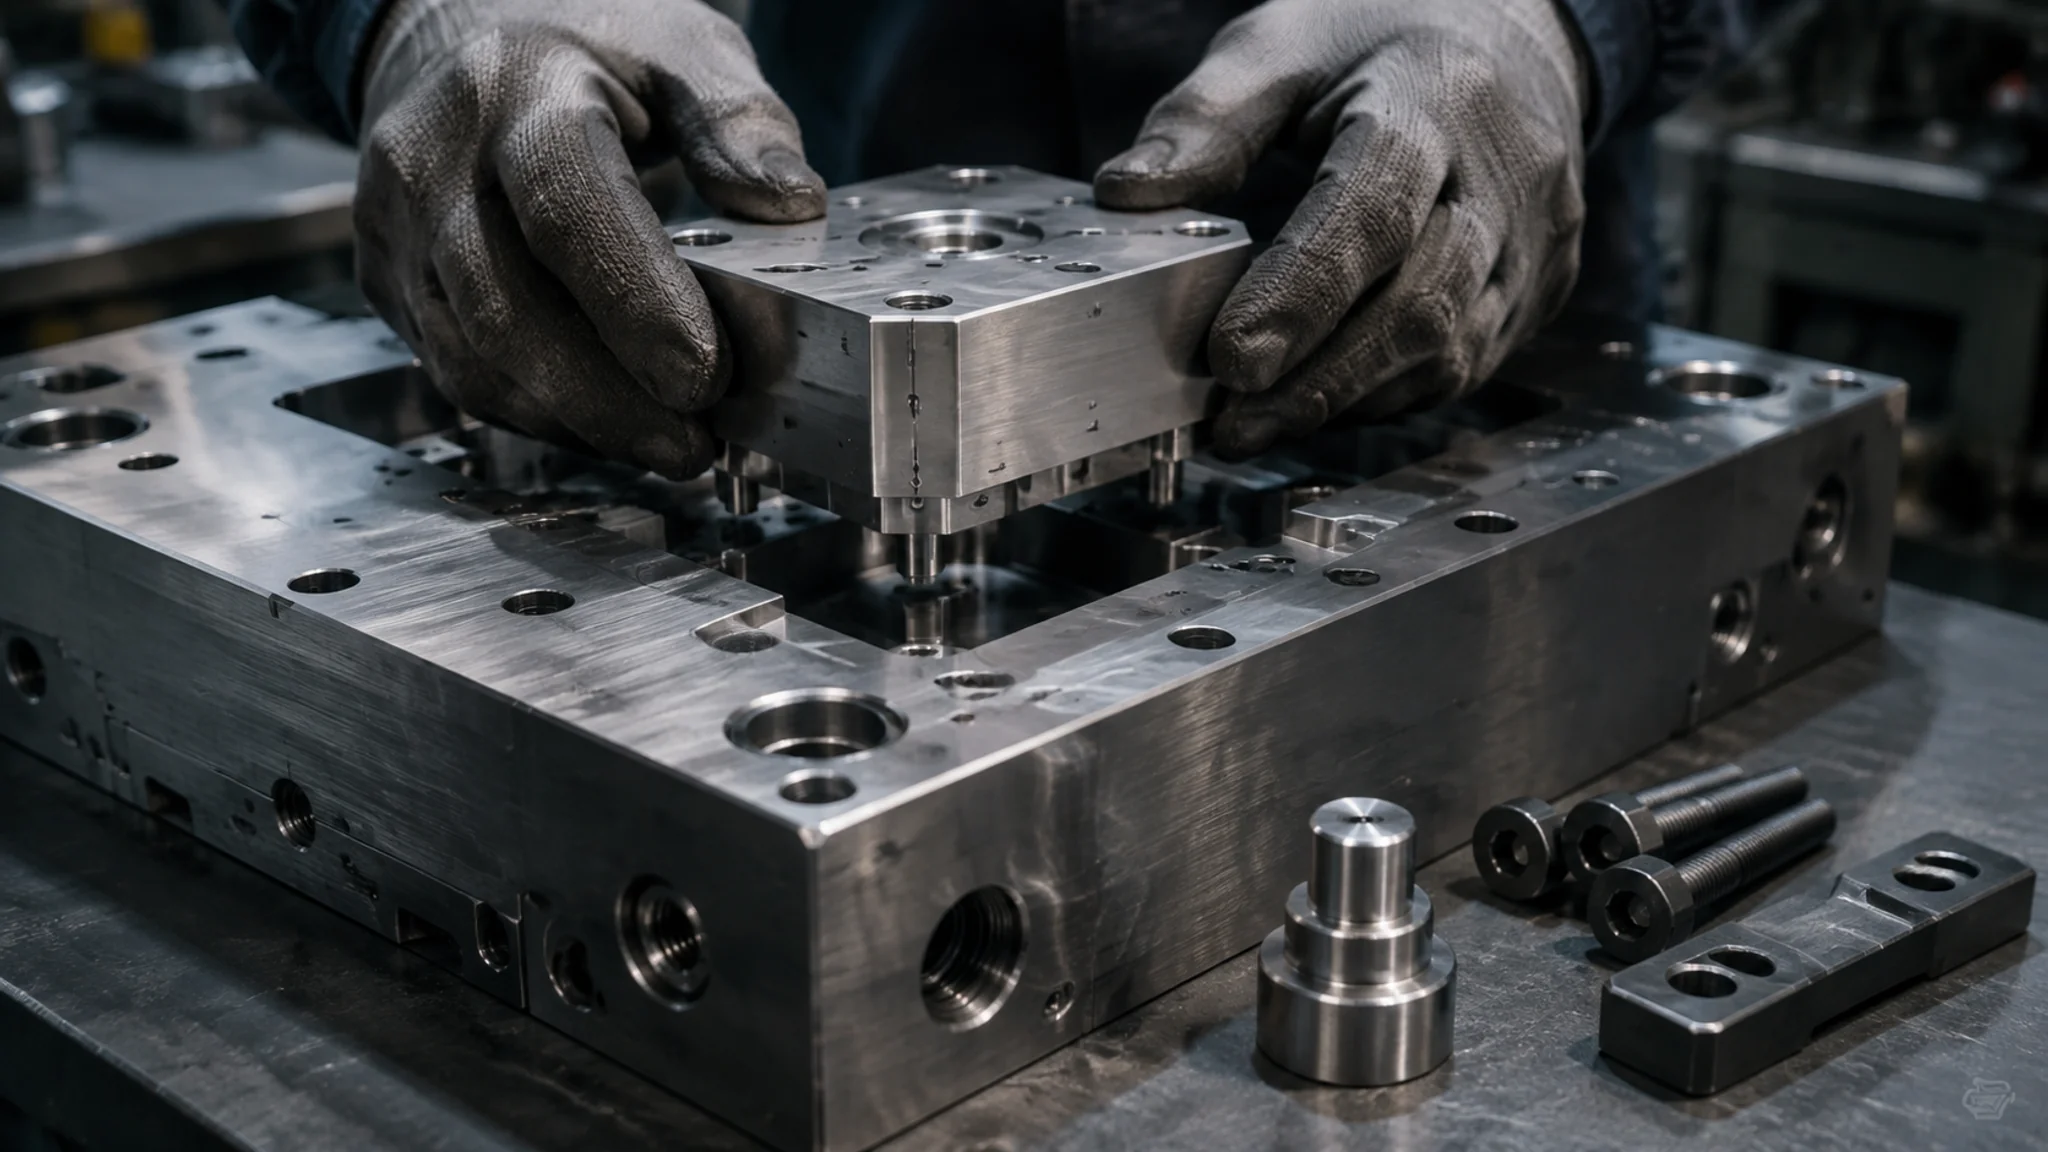
简单说:模具镶件是镶进模板里的可换成型块,作用是让易磨损、难加工的局部坏哪换哪,不用整模报废。选材跟着工况走:普通部位同模板料,易磨上H13淬硬,腐蚀料用S136,导热卡壳换铍铜。固定方式三选一:小件挂台、大件螺钉、快换压板。换件时记号、沉槽、配做间隙三件事做扎实,镶件就是一副模具里性价比最高的零件。
干模具的,没几个没被模具镶件救过命。我头一回领教它的好,是七年前一套家电外壳模,深槽位磨出了披锋,客户在电话里催得冒火。整套模板换新要等四周,车间的老师傅叼着烟眯眼看了十分钟:"换个镶件的事。"两天后模具上机,产品光滑如初,客户还当我们换了新模。省的是钱,抢的是时间。
先把概念掰开。镶件就是镶进模板里的活动成型块——模板主体挖个坑,把难加工、易磨损、或者需要特殊材料的那个局部,单独做成一块小料塞进去固定住,坏了单独换。广义上斜顶、司筒、行位里的成型块都算这个大家族,想看它们在整副模具里的位置,模具结构图解的九个组成部分画得清清楚楚。
这篇按我自己车间里的用法,把作用、选材、固定方式、更换维修四块讲完。都是摸出来的,不是样本册上抄的。
模具镶件到底起什么作用?不拆开做行不行?
镶件干三件事:把易损部位做成可换件、解决深腔窄槽加工不到的难题、让局部用上更好的材料。一套几十万的模具,真正磨损烧蚀的常常就两三处小面积,坏哪换哪,模板主体能一直用到整模报废。这是它最值钱的地方。
先说易损。注塑模里的玻纤料、冲压模里的硬态板料,冲刷的就那几个棱边角落。我们厂有套PA+GF30的骨架模,型腔主体718H用了五年还挺好,两处筋位镶件倒是换了四轮。要是不做镶件呢?磨损一处就得整块模板降面重修甚至报废,那账没法看。
再说加工。深腔底部、0.8毫米宽的窄槽,铣刀够不着,整体模板只能上电火花慢慢啃,一个深腔啃两天。拆成镶件,每块小料随便上磨床、线切割,加工难度直接掉一个量级。窄槽没法铣的痛,做过精密件的都懂。
还有两个不显山露水的好处:排气和散热。拼缝面天然是排气通道,困气烧黑的部位做个镶件,气顺缝就跑了;发热卡瓶颈的部位换铍铜,热量走得快。镶件在注塑整模结构里扮演什么角色,注塑模具结构的基本常识那篇拆得更细,可以串着看。
镶件材料怎么选?照着工况对号入座
我的选法一句话:普通成型部位跟模板同料,P20或718H;易磨损部位上H13、Cr12MoV,淬到HRC48-52;打腐蚀性料用S136这类不锈钢;冷却卡瓶颈就上铍铜。别一刀切上最贵的,贵不代表对。
跟母体同料的好处是热胀系数一致、硬度接近,贴合面不容易互相啃。但凡是跟玻纤料、金属粉打交道的成型面,同料扛不住:PA+GF30的模面HRC42顶三个月就拉出肉眼可见的沟,淬到HRC50往上,寿命翻着倍地涨。冲压模镶件更硬碰硬,DC53、D2这个梯队起步,高速冲的端子模干脆直接上硬质合金。各牌号的原始参数,一胜百的材料页能查到原厂数据,比道听途说靠谱。
腐蚀这个维度新手最容易漏。PVC、阻燃ABS这类料会分解出腐蚀性气体,普通模具钢镶件表面先是发雾,再是麻点,三个月变一副样子。这种工况老老实实上S136类,耐腐蚀还带镜面底子,热处理参数在S136模具钢的性能解析里有,照着来就行。
铍铜值得单独说。导热系数大概是普通模具钢的五倍。我做风扇叶轮模那会儿,进料口附近料温老是下不来,周期死卡在35秒。镶件换成铍铜,水路一动没动,周期压到22秒——一年多出来的产能,把铍铜贵出来的材料费赚回十倍不止。材料底子参看铍铜的百科条目,牌号数据比我说得全。
选材说到底跟着失效走:磨损失效上硬度,腐蚀失效上不锈钢,热失效上导热。分不清就抓一把磨损的旧镶件看断口,答案都在上面。想横着比对各牌号,常用模具钢的性能对比指南可以当字典查。
挂台、螺钉、压板:三种固定方式怎么定?
经验法则很简单:小镶件、受顶出力的,用挂台;大镶件、受力猛的,螺钉从模板背面锁;要频繁快换的,压板压。挂台最省事但拆起来费劲,压板换得最快但吃模板空间。三种我常年混着用。
挂台(有的师傅叫吊耳)是最经典的做法。镶件尾部车出一段3到5毫米的台阶,模板上铣个沉槽,镶件挂进去,往前顶不到底、往后退不出槽。精髓是挂台必须朝分型面方向——注射压力几百吨顶过来,靠的就是那几毫米台阶硬扛。我吃过亏:有套模具镶件挂台只给了2毫米,试模顶出几十次就下沉,产品表面出一圈台阶痕,全部沉槽加深返工,白干三天。装配时还有个土办法:铜棒轻敲挂台底部,声音发脆是贴实了,发闷就是底下垫着间隙,等着出飞边吧。
螺钉固定适合大块头。镶件尾部攻牙,从模板背面用杯头螺钉锁紧,M4、M6管小件,M8往上管大件,受力再猛就多点锁无头螺钉。两个坑要记牢:螺纹孔千万别打通到成型面,冷却水渗进去半年就是一条锈缝;单靠螺钉定位也不够准,得加定位销,或者用2到3度的斜面配合,斜面还能自锁。断螺钉断丝锥留在孔里是最烦的维修活,别硬拧,上电火花反拷烧掉,十分钟的事。
压板是快换党的最爱。镶件侧面铣一圈沉槽,压板卡进槽里压住,两颗螺钉锁在模板上。换件就是松两颗螺丝的功夫,两分钟完事,多腔模、经常换型号的模具基本都这么干。代价是压板占模板面积,紧凑的模架里排不开,只能退回挂台方案。
镶件更换维修,这几个要点最值钱
我的固定动作四个:拆前拍照打记号、装前查沉槽拉伤、新件按实测配做留0.005毫米单边间隙、装完敲击听音加首件全检。镶件装反180度是最贵的人祸,别的都能补救,压模没得救。
拆之前那两分钟的拍照,是我用一台压坏的模换来的教训。有个夜班师傅换镶件没打记号,装回去时转了半圈,水路和顶针对不上,合模一压,镶件崩了,模板面也啃了。修了一周。现在我们车间的规矩:镶件侧面统一用油性笔打箭头,指向分型面,装反一眼就看出来。
旧镶件拆出来,先看沉槽。拉毛的油石推平就行,拉出深沟的要么激光焊补再修磨,要么扩槽配大一号镶件。局部烧蚀的小镶件,焊补比换新快;但型面损伤超过三分之一就别恋战,直接换——焊补区在玻纤料里撑不了几万模。焊补设备怎么挑,模具激光焊接机的三种对比写得很细,选对机器,焊补变形能控制得极小。
配做间隙是个手艺活。线切割标配单边0.01毫米,普通模够用;精密件我会让钳工配研到0.005。太紧了模温一上来热胀卡死,拆都拆不下来;太松了料往缝里钻,披锋跟胡子似的往外长。备件管理同样值钱:易损镶件的图档单独归档命名,每副模具随机备两件放在模架旁边的盒子里。等坏了再画图加工,等的那一周,产能损失够做二十件备件。
给个盘子数据做参照:根据中国模具工业协会的统计,2024年国内模具行业营收超过3400亿元,维修与备件这块业务一年比一年重,口径见中国模具工业协会官网。镶件这个小行当,正是维修业务里出镜率最高的主角。
快换镶件值不值得多花钱?
我的答案很直接:型号多、换型频繁的,值得,一套压板式快换结构多花几千块,每次换型省半小时;单一大批量跑到底的模,不值得,挂台做到底就行。钱要花在换的次数上。
道理糙但好使:换型次数乘以单次停机时间乘以机台小时费,这笔账一算,该不该花快换的钱自己就跳出来了。我们一套16腔的包装模每年换型四十多次,上了压板快换,单次换镶件从40分钟压到12分钟,一年省出的机时,是快换结构贵出来的六千块的十几倍。反过来,一副一模一生的家电外壳模,三年不换一次镶件,给它上快换纯属自我感动。镶件寿命怎么评估怎么延寿,模具寿命延长的实战记录里有整套方法。
常见问题
模具镶件和镶块是一回事吗?
口语里基本混着叫,没人较真。硬要区分的话,行业里"镶件"更多指注塑模里的小型活动成型件,"镶块"偏指冲压模里拼结构的模块。图纸沟通时说清楚位置和编号就行,别在叫法上打架。
镶件用什么材料最好?
没有最好,只有对号入座。普通塑料件跟模板同料(P20/718H),磨耗大的上H13淬HRC48-52,腐蚀料用S136,导热要求高用铍铜。一把梭哈最贵钢材的,多半是没分析过失效原因。
挂台和螺钉固定,哪种更可靠?
这俩答的不是同一道题。挂台硬扛注射压力和顶出力,螺钉防的是拉拔和松动,受力方向不一样。小件受顶出力挂台优先,大件螺钉更稳,受力复杂的就叠加着做。真要二选一,我站挂台——它身上没有会松动的零件。
换一次镶件大概要多久?
拆模到装回,顺利的话2到4小时一件,前提是备件现成。没有备件、重新画图线切割,再加3到5天。这也是我逢人就念叨备件盒的原因——等件的每一天,机台都在折旧。
镶件装反了会怎么样?
轻则水路顶针对不上、合模压崩镶件,重则模板跟着啃坏,停模一周起步。预防的成本几乎为零:拆前打记号,装前对箭头。这行最贵的教训,往往最便宜就能躲掉。
写到这里,顺手摸了摸手边那盒跟了我三年的镶件备件,全是油。模具镶件这东西,图纸上就是几块带台阶的小铁块,真功夫全在挂台深度、配做间隙、装前打记号这些没人写进说明书的细节里。我的偏好一贯明确:受力小件挂台优先,快换场景压板优先,螺钉留给大块头——多嘴一句,别舍不得备件那几百块,机台停一天的钱够买一整盒。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。