冲压模具零件有哪些?凸凹模与固定板
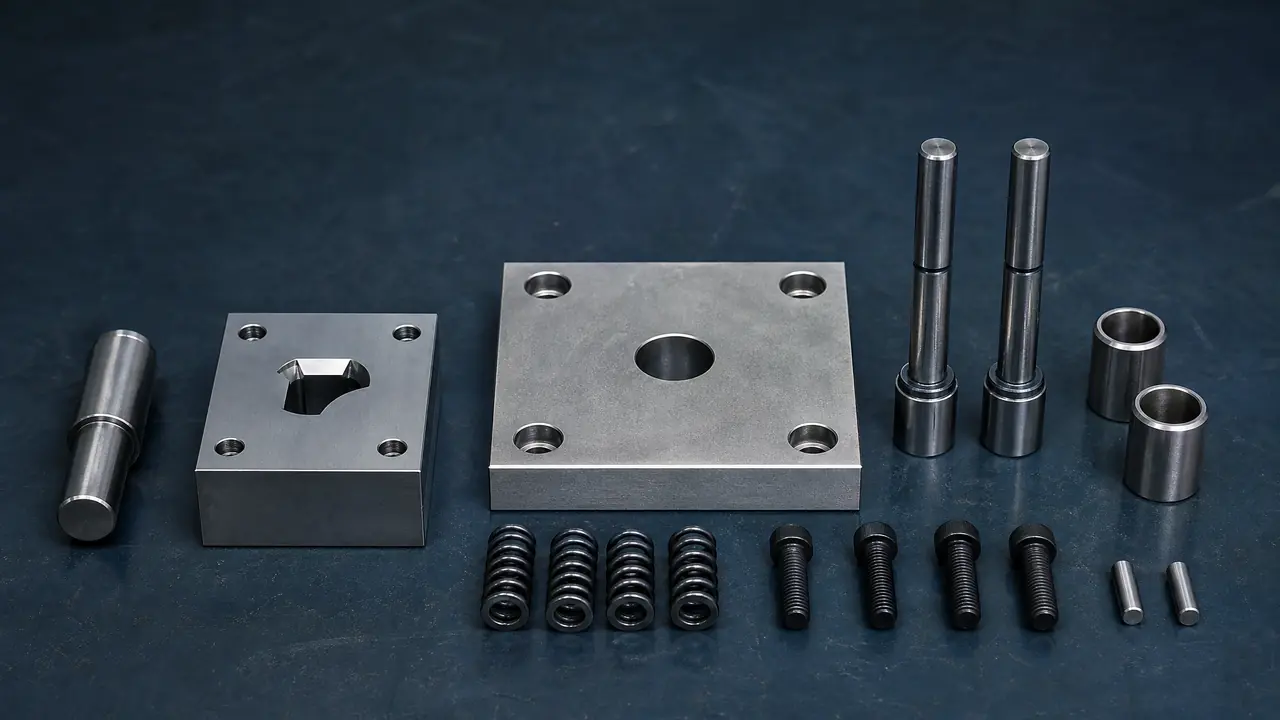
开门见山:一副冲压模具零件大致分工作、定位、卸料、导向、紧固五类,凸模凹模管成型,固定板管位置。判断依据是我十来套模装下来修下来的手感。你先做一件事:拿这份清单对着图纸,从上模座核到下模座。
新学徒进车间,绕不开的第一个问题就是冲压模具零件有哪些,哪个贵,哪个容易坏。我带人的办法很土:找一副报废的复合模,把上模座卸下来,零件一个个摆在工作台上,从上往下指一遍。看着几十个件,其实归归类就五大块——工作零件、定位零件、卸料零件、导向零件、紧固零件。凸模凹模是主角,固定板是配角里最不能省的那个。
上个月朋友拿一副垫片级进模的报价单来问我,光标件那一栏就列了二十多项,他看得头皮发麻。我跟他说,标件再多都是配角,钱和精力要盯住三类:刃口件、固定件、导向件。这三样定了,整副模的水平基本就定了。
凸模和凹模:真正干活的两口子
凸模负责把料冲断或压成形,凹模接住落下的料,两个刃口的单边间隙一般取板厚的5%到10%,冲裁质量基本就看它。这话是车间里传了不知多少代的老口子,但真金白银验证过。去年我们冲一批1.2毫米厚的301不锈钢支架,Cr12MoV的凸模淬到HRC60,冲到两万多次刃口就崩了角,件上全是毛刺。后来那副模的凸模换成SKD11加深冷处理,做到七万多次才送去修刃口。材料差一档,寿命差三倍,这不是玄学。
凹模那边也有讲究。形状简单的小模用整体式,省事;刃口复杂或者容易崩的位置,老手都做镶拼式,把容易坏的那一块单独做成模具镶件,坏了只换那一块。我见过一副插座簧片的级进模,凹模上镶了九小块,师傅说这叫坏哪换哪,不伤筋动骨。
间隙怎么放、什么料放多少,冲小孔的时候又是另一套账,可以看这篇讲冲头凹模间隙的:打孔模具怎么用不翻车,比我写得细。
固定板、垫板、卸料板:三块板撑起整副模
固定板把凸模钉稳在模座上,配合一般用过渡配合,油压机压入后再靠挂台或螺钉拉住,位置歪一点整副模就啃边。别小看这块不起眼的铁板。固定板常用45钢调质,精密模直接上合金工具钢淬火,厚度经验上取凹模的六到八成。凸模压进去之后要拿百分表打跳动,超过两个丝就得拆了重来。
我自己交过学费。有次赶工期,凸模压入固定板时没找正,歪了大概0.1毫米,试模的时候料带边缘啃出一圈亮带。拆、修、重压,前后耗了两天。从那以后我们车间压凸模,油压机下面必垫平行垫铁,压一半停一次,表打着走。
垫板夹在固定板和模座中间,看着就是块板,其实负责把几十千牛的冲压力摊开,不让模座被压出坑,一般45钢淬火就够用。卸料板的名堂更多,普通模里它只管把料从凸模上扒下来;精密级进模里它还兼着导向凸模的活,孔的间隙比凹模还要紧,塞尺插进去的手感都得记下来。卸料弹簧的力也别省,回程没力,料带顶着凸模走,刃口提前报废。
导柱导套和模座:整副模的骨架
上下模座和导柱导套是整副模的骨架,精度全靠它,滚珠导向的配合间隙能压到几个微米,旧模架凑合用是大忌。模座分铸铁和钢板两种,钢板模座刚性好,现在新开的模基本都用钢板。导向方式常见的有后侧两柱、中间两柱、四角四柱,吨位大或者料带宽的模,直接上四导柱。滚珠导套用在高速级进模上,供应商给的配合间隙能做到0.003毫米上下,这个数我拿三坐标抽测过两副,属实。
模架别贪便宜。有同行图省两百块买了个杂牌模架,导柱装上去手推着就有旷量,上机没冲五千次导柱就拉毛了。正经模架厂的导柱导套是配对研磨的,拆下来混着装都容易出问题,更别说杂牌货。
螺钉销钉弹簧顶杆:小件清单一样不能少
螺钉管压紧,销钉管定位,弹簧管卸料回程,顶杆管出件,小零件便宜,装错一个照样返工半天。一副中等的冲压模,紧固定位件加起来四五十个。销钉孔的位置是关键,凹模和固定板的相对位置全押在两个销钉上,销孔打偏或者销钉装错方向,整个步距就错了。弹簧也有等级,矩形截面弹簧按颜色分载荷档,选轻了卸不下料,选硬了把卸料板顶变形。
级进模里还有几个专属角色:导正销管步距精度,限位柱管闭合高度,安全检测销管料带送错就停机。这些件单价不高,缺一个,试模的时候你就得在冲床边多站几个小时。
话说回来,零件清单背得再熟,也不如亲手拆一副旧模来得快。哪天车间有报废模要处理,你要过来,扳手卸开,从上模座一路摸到下模座,半天时间比看十天资料都管用。凸模凹模管成型,固定板管位置,导向件管精度,紧固件管不住这三样,谁也白搭。
常见问题
冲压模具零件里最容易坏的是哪个?
十有八九是刃口,凸模崩角和凹模刃口磨损占维修单的大头。其次是弹簧,疲劳失效不声不响,卸料力悄悄掉下去,毛刺就起来了。我们每修一次模都顺手换弹簧,几十块钱买个保险。
固定板用什么材料合适?
普通冲压模45钢调质到HRC28-32完全够用,冲精密件或者凸模频繁拆换的模,用Cr12MoV这类淬到HRC55左右更耐压。别拿普通A3板凑合,压入面起了毛刺,凸模装一次松一次。
一副冲压模到底有多少个零件?
看复杂程度。单工序落料模十几二十个件就能干活,中等复合模五六十个,多工位级进模上百个很正常。数量多不代表难,关键是每个件的作用心里有数。
零件坏了能自己配一个吗?
螺钉销钉弹簧这些标件直接买就行。工作零件不行,凸模凹模要按原间隙重新配作,自己车一个装上去,间隙对不上,冲两下就咬死。宁可把旧件寄回原厂补配。
延伸阅读
想从整副模的角度再看一遍零件怎么拼起来,这篇冲压模具结构图解从单工序拆到级进模,层次很清楚。
接下来想搞懂工艺本身的,冲压模具入门把冲裁、弯曲、拉伸的脉络捋得比较顺。