模具原理其实不复杂?动模定模一开一合之间的事
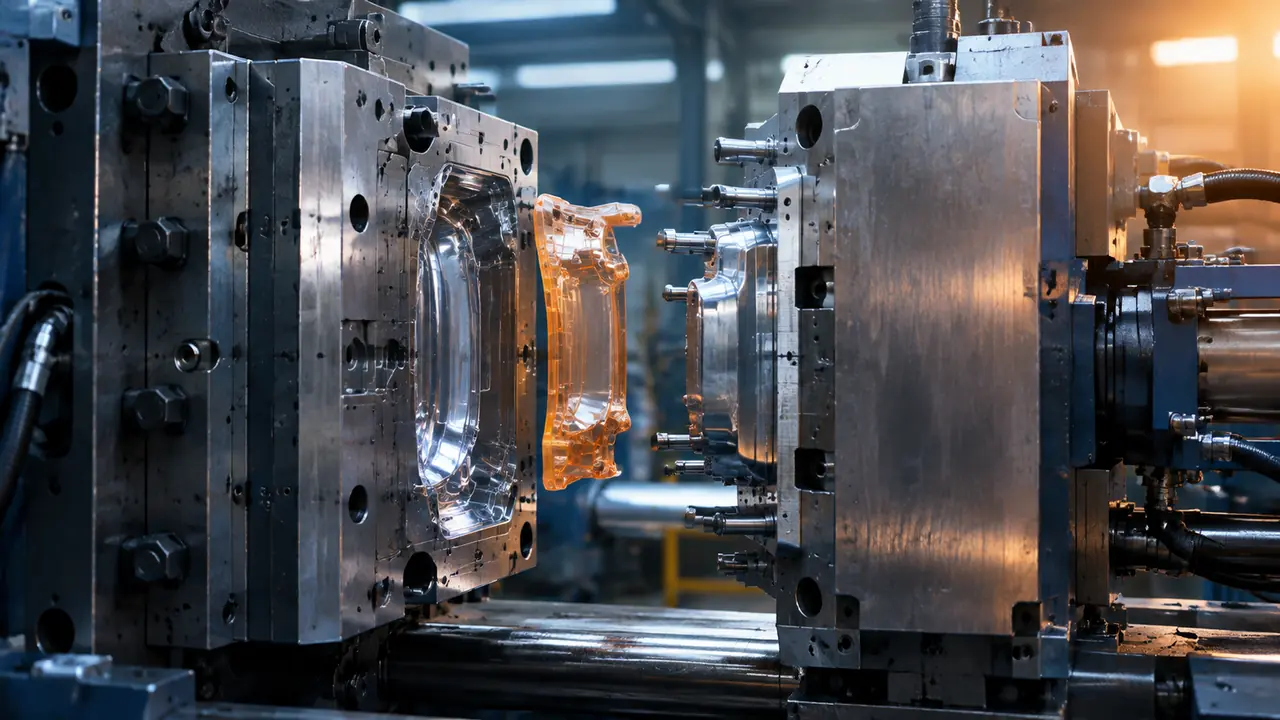
直接给结果:模具原理就是动模定模一开一合,型腔型芯之间留出的空隙,决定产品的形状和壁厚。注塑模走合模、注射、保压、冷却、开模、顶出六步循环,冲压模只是把灌料换成了冲压。看完你再站到注塑机前,就能对上号。
模具原理到底复杂在哪?说破了不值钱:两半铁疙瘩,中间留个空,往里灌料,凉透了打开,取出来就是产品。你家里冰箱那种老式冰格,就是最原始的模具——底下一个槽,上头一个盖,水灌进去冻硬了,一掰,冰块出来了。
车间里带过一个小徒弟,进厂头一天蹲在注塑机前看了俩钟头,回头问我:师傅,合模、锁模、保压,这一串词到底啥关系?我没翻书,拿冰格给他比划了五分钟,他点头点得飞快。注塑模、压铸模走的就是这套循环,冲压模急一些,只是把「灌」换成了「砸」。这篇就把这一开一合之间的事,掰开讲给你。
动模和定模:一半钉死在机上,一半来回走
动模定模一句话分清:装在注塑机固定板上不动的那半叫定模,跟着活动板来回开合的那半叫动模,产品多留在动模侧,因为顶出机构装在那边。分清这两个词,模具原理就懂了一小半。
拿冰格再讲一遍。底座钉在桌上不动的,相当于定模;你用手掀上掀下的那个盖,就是动模。合上的时候,两半贴紧的那个面,行话叫分型面。别小看这条缝,产品上的飞边、排气、精度,全在这一个面上做文章。
产品为啥要留在动模侧?因为顶针、顶块这些取件机构全装在动模背后。定模侧要是把产品「抱」得太紧,开模时产品跟着定模走了,机械手抓空,件就废在腔里。我2023年跟一套模试模,头三模就栽在这上面:产品粘在定模上下不来,查了半天,是几处骨位的斜度没放够,补斜度、把包紧力算回来,第四模才顺。
一套模从固定板到顶针一共多少个零件、各干什么活,我单独写过一篇模具结构图解:一看就懂的基本组成部分与工作原理,对着实物看会更明白。
合模到顶出,一个循环就六步
注塑模一个循环六步:合模锁紧、注射填满、保压补缩、冷却定型、开模、顶出取件。一个周期几十秒,冷却往往占掉一半以上,这是新手最容易想不到的地方。
一步步来。合模,机台把两半模压死,压死这个力叫锁模力,小机器几十吨,大机器上千吨。注射,螺杆把熔成糊状的塑料往前一挤,几秒钟灌满型腔。料进去后会缩,得赶在浇口冻住前再补一阵料,这就是保压,不补的话产品表面凹一块,行话叫缩水。
冷却最费时间。2023年那套洗脸篮模,产品壁厚2.0毫米,单件38克上下,周期42秒,冷却干占24秒左右。后来把运水从两条加到四条,水一通,周期压到35秒上下,一天多出好几百模次。模具钢里打的水道,说白了就是给塑料「吹空调」用的。
凉透了,开模,顶针一顶,件落下来,机械手一抓,循环重来。中间还藏着一个坑:排气。料高速灌进深腔,气体跑不掉就烧焦,我们那套模在产品角上烧出一块黑斑,查了两天,最后在分型面上开了一条0.02毫米左右的排气槽,才算完事。
型腔和型芯:中间那个空就是你的产品
型腔管产品外表面,型芯管内表面,两个零件合起来,中间留出的空隙就是壁厚。2.0毫米的壁厚,就是靠这个空隙直接定出来的。
还是冰格:凹下去的坑就是型腔,坑中间凸起的柱子相当于型芯。塑料灌进空隙里,贴着型腔的那面是外观面,贴着型芯的那面是内壁。型腔抛得光,产品就锃亮;型芯上蚀了纹,产品就带皮纹手感。
这两个零件是全套模具里最金贵的,大多先用CNC铣出来,精细死角再上电火花,加工误差会直接长在产品脸上。型腔型芯怎么分工、抛光和排气有什么讲究,模具型腔详解那篇写得更细,值得翻一遍。
注塑模和冲压模,原理差在哪?
注塑模靠温度和压力把熔料灌进型腔再等它凉,冲压模靠冲床的冲力让板料在凸模凹模之间切断或变形。一个吃温度,一个吃压力,骨架一样,脾气两样。
冲压模结构上反而简单些:没有水路,顶针也少,凸模往下砸,板料在凹模口切断或者压弯,就成了。它快得多。2024年我去一家做电机冲片的厂看产线,级进模挂在高速冲床上,一分钟冲三百多片,滑块一上一下,眼睛都跟不上。那才是「一开一合」最生猛的样子。
| 对比项 | 注塑模 | 冲压模 |
|---|---|---|
| 加工对象 | 塑料熔体 | 金属板料 |
| 成型靠什么 | 温度加压力,灌满型腔 | 冲床压力,冲裁、弯曲、拉伸 |
| 单件周期 | 十几秒到一分多钟 | 零点几秒到几秒 |
| 冷却水路 | 有,占周期大头 | 没有 |
| 常见损耗 | 粘模、腐蚀、压伤 | 刀口磨损、崩刃 |
注塑、冲压、压铸、吹塑这几套成型工艺的模具脾气各不相同,我在这篇成型模具四大工艺对比里捋过一张表,想接着往深看的可以翻。
说回那个小徒弟。半年后他独立开机,参数调得有模有样,冰格那套比喻他到现在还拿去给新来的讲。你下次路过车间,别光盯着产品出不出来,先找分型面在哪,再看顶针从哪一侧出来,这两处看明白了,模具原理这回事,你就算入门了。
常见问题
产品为什么总是留在动模那一侧?
因为顶针、顶块这些顶出机构全装在动模背后,设计时会有意让动模侧对产品的包紧力大一些。反过来抱太紧、粘在定模上也是事故,试模阶段最常见的,就是在这种来回找平衡的活。
锁模力是什么?是不是越大越好?
锁模力是合模后把两半模压紧的力,够顶住熔料冲进型腔的撑力就行。不够会飞边,毛刺顺着分型面往外挤;一味加大呢,机台和模具都伤,按产品投影面积算一个数就够用。
一套模具开合一次大概要多久?
注塑模看产品,薄壁小件十来秒一个,深腔厚壁的一分多钟也不稀奇。冲压模完全不是一个量级,普通冲床一秒能冲好几次,高速的一分钟三四百次。
型腔一定开在定模侧吗?
多数情况是,这样开模后产品留在动模侧好顶出。但两板模、三板模和倒装模都有,型腔型芯装在哪一侧,是按产品和顶出方案定的,不是死的,看结构图就清楚。