塑料井盖模具怎么选?BMC模压与铸铁井盖的实测对比
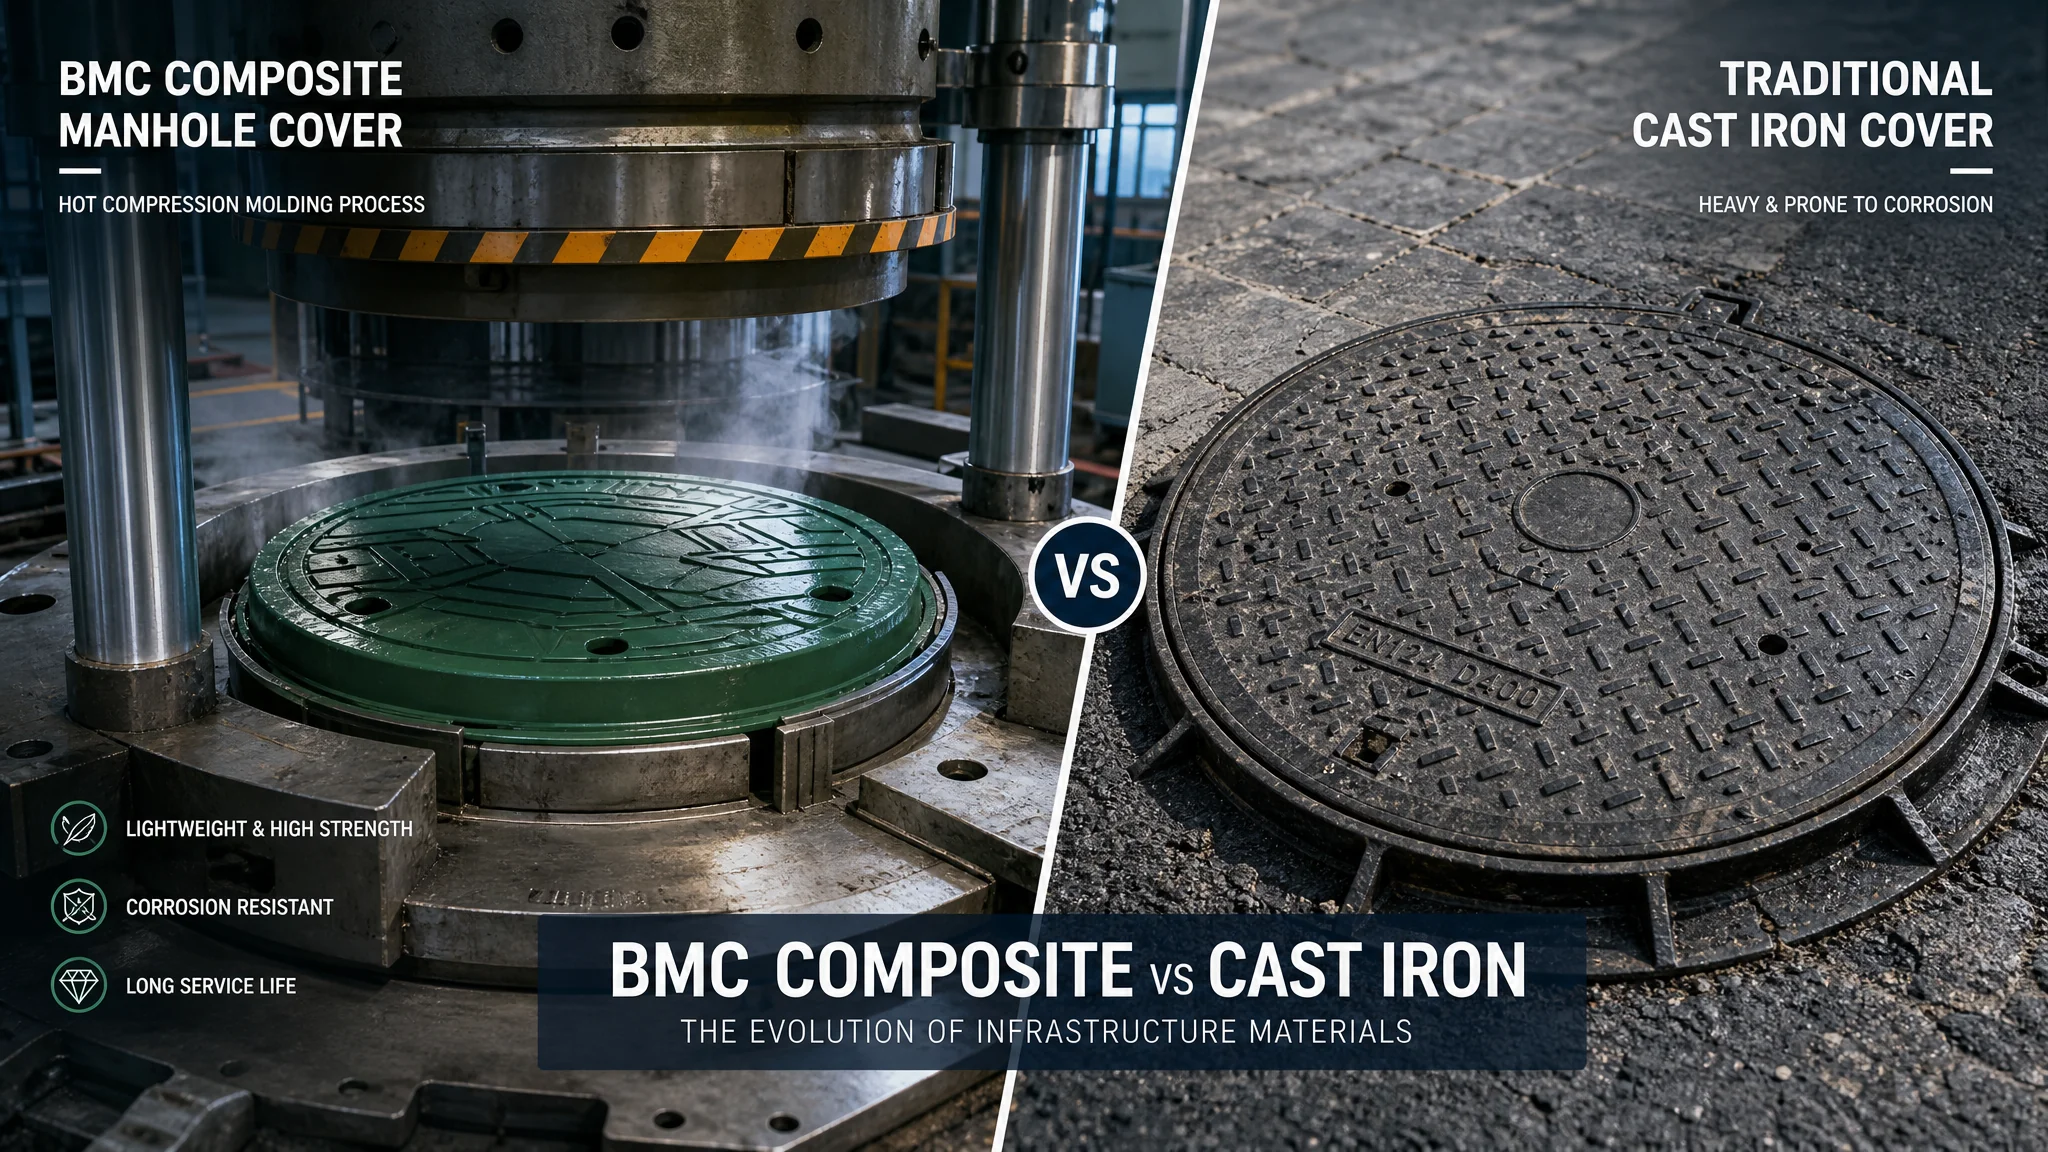
简单说:塑料井盖模具是用BMC/SMC不饱和树脂做复合井盖的模压模具,井盖本体不含钢筋骨架,靠玻璃纤维增强。成品比铸铁井盖轻一半、没人偷、不锈不死噪;模压周期35到45秒一模,模具多用S50C或P20,一套Φ700重型盖模具18到30万。承载等级按EN124分A15到F900,小区用B125、快车道用D400起步。
前年有客户来问井盖模具,开口就一句"给做个塑料井盖的注塑模"。我说这东西压根不走注塑,走的是模压。他不信——井盖直径700毫米、厚几十毫米,注塑机合模力得奔着几千吨去,谁家也不会这么干。做塑料井盖,正路就是BMC或SMC模压,配上钢模具一次热压成型。
这个行当信息差大到离谱。铸铁井盖的采购逻辑大家熟,换到复合井盖,连"承载等级看哪个标准"都有人拿GB的旧说辞来套欧标。我这两年手上过了四套井盖模,翻过车也压出过一次合格率98%以上的批次。这篇把这些全摊开。想先弄懂注塑和模压两条路线差在哪的,看这篇注塑冲压压铸四大成型工艺对比就够。
BMC/SMC模压井盖和铸铁井盖,到底差在哪?
差在材质逻辑:铸铁靠材料本体扛压,BMC/SMC井盖靠玻璃纤维+树脂的复合材料扛压。复合井盖只有同规格铸铁盖一半重量、没有回收价值所以没人偷、绝缘不导电、汽车碾过不发哐当声;代价是抗冲击韧性不如球墨铸铁,暴力施工容易崩边。
先说BMC和SMC的区别,这俩老被人搅在一起。BMC(团状模塑料)是面团状的短切纤维混树脂糊,喂料像揪面团扔进模腔;SMC(片状模塑料)是像皮革卷一样的片材,裁片后一层层铺进去。BMC短纤维、流动性好,适合做结构复杂的井盖底座;SMC纤维长一些、强度高,重型井盖的盖板用SMC的多。固化的化学原理是一样的——不饱和聚酯树脂加引发剂,模温150度左右交联固化,维基百科的Sheet moulding compound词条写得算清楚。
跟铸铁掰手腕呢?我手上有一组自己测的数据:Φ700的球墨铸铁重型盖42公斤,同尺寸BMC重型盖21公斤出头——装井盖的工人从两个人变一个人,一天多装十几个。价格上复合盖比球铁盖便宜一到两成,加上不用装防盗链、丢了不心疼,综合账很划算。但有个短板要认:用撬棍斜着怼边角,铸铁盖顶多崩掉氧化皮,复合盖能崩出一个豁口。所以复合井盖的规矩是"底座必须坐浆找平,盖板必须整圈受力",安装不合格,再好的料也得裂。井圈埋设这些配套的门道,这篇混凝土井盖模具选型施工指南里写过,虽然是水泥盖的工艺,找平压浆那套逻辑完全通用。
我表个态:慢车道、小区、绿化带、电力电信井,闭着眼睛上复合井盖;重载主干道和港口物流区,老实球铁或者按F900级别定制复合盖,别拿B125的盖去赌运气。
塑料井盖模具的结构长什么样?
典型结构是"一压一顶":上模(凸模/阳模)+下模(凹模/阴模)+顶出系统,多数井盖模走四柱液压机、垂直分型。模腔做出井盖正面的花纹和字样,上模型芯压出筋板和底面结构。按压制方向分正压(正面朝下)和反压(正面朝上)两种做法,井盖厂多数用反压——花纹面在下面,出模顶针从上往下顶。
拆细一点讲。井盖这种"盘形+周边一圈边圈"的产品,模具结构本身不复杂,难在三个地方:
第一,型腔的随形流道。树脂料从中央往四周流,筋板是主要流动路径。我拆过一套报废的旧模,筋板末端有3毫米左右的填充不足区——那是排气槽堵了,气泡憋在末端的死角里。模压模不像注塑模有高压锁模,排气全靠分型面上开的浅槽,深度0.02到0.05毫米,深了溢料飞边厚、浅了气排不掉。这个尺度上的分寸,就是钳工的功夫。
第二,加热系统。BMC/SMC模压是热固性的,模腔要常年保温145到155度,主流做法是在上下模板里打深孔埋加热棒,配热电偶分两区控温。温控失灵是恶性翻车的头号来源——温度过冲超过180度,料会提前固化在流道里,一模料连着模具都得停产清模。我经历的这次事故:一根加热棒短路,模温飙到190多度,那一班的18模全成了废品,飞边硬得像陶瓷,钳工清了整整四个小时。想系统了解模具各部件的分工,读这篇模具结构九个组成部分拆解。
第三,顶出和取件。井盖直径大,顶出得均匀,一般用6到8根顶杆顶背面。顶杆位置如果正好顶在筋板的空当处,成品背面会顶出白印甚至裂纹——这是拿废件堆出来的经验:新模试模头三件,必看顶杆印痕。
模具材料上,井盖模不需要镜面,讲究的是耐温和耐磨的均衡。型腔和型芯用P20(对应国内3Cr2Mo)或S50C调质,HRC32到38的硬度对付玻璃纤维的冲刷够用;玻璃纤维对模腔的磨蚀很凶,模压三五万模次后型腔表面会呈现雾面磨砂状,翻模修抛是常事。更高要求就上H13类的热作钢,但井盖这个价格敏感的产品,P20是主流性价比解。选材的门道展开讲在这篇塑胶模具加工20个关键节点里,思路同源。
模压工艺参数怎么定?
核心四件套:模温145到155度、合模压力按产品投影面积算(井盖一般取15到25MPa)、保压固化时间按最大壁厚算(约每毫米30到40秒)、加料量按成品重量的1.02到1.05倍称。BMC盖一模的周期35到45秒不等,SMC铺片的会到一分多钟。
这几个参数里最值钱的是固化时间的平衡。固化时间每压短5秒,一年几十万模次下来就是真金白银;可固化不足的盖子表面看着好好的,承载测试一上压力机就露馅——我们做过对比,固化时间砍到标准值70%的那批盖子,极限载荷只有正常批次的六成。复合材料不是钢材,欠火候从外观上根本看不出来。后来我们的规矩是动固化时间必须重测承载,测试方法参考欧洲标准体系,维基百科的Manhole cover(井盖)词条里对EN 124分级有说明,行业内普遍认这把尺子。
称料这道工序也别嫌烦。BMC人工称重误差大,上称重误差能到正负30克,反应到盖子上就是厚度波动和溢边厚薄;我们后来改用自动称量喂料机,误差压到正负5克以内,飞边单件减重明显,修边工时省下一半。老实讲,这种改造一年回本,很多厂就是懒得动。
开模前先想清楚产能目标。一台1000吨液压机配一套单腔模,一天三班压两千个盖子(成型周期按下料、压制、取件算40秒一模)——听起来不错?井盖的产能瓶颈经常不在压机上,在固化后处理的修边、检测线上。模具做成双腔的,压机吨位翻倍,单件成本反而能再往下走15%左右。液压机怎么选型,这篇模具设备选型采购指南可以对照着看。
承载等级怎么看?B125和D400差多远?
行业通行的分类是欧标EN124:A15是15千牛(行人区)、B125是125千牛(小区慢车道)、C250是250千牛(市政慢行主路)、D400是400千牛(城市快车道、重载道路),再往上E600和F900是港口码头和机场级别。国内对应的是GB/T 23858的A15到F900,数值和欧标一致。看等级认数字,别认"重型"俩字。
为什么数字这么重要?125千牛约等于12.7吨的静压载荷。B125和BMC/SMC配方是直接挂钩的——玻璃纤维含量低、固化控制差的B125盖子,实测极限载荷能从160千牛掉到110千牛,纸面合格、实测翻车的厂不少见。买井盖要检测报告,最好带第三方CMA章的那种。检测认证体系的背景可以看国际标准化组织ISO的资料,理解标准体系怎么运作。
给个直观的对照,价格是我的采购朋友2024年底拿到的区间,各地有浮动:
| 等级 | 试验载荷 | 典型场景 | Φ700 BMC盖参考价 |
|---|---|---|---|
| B125 | 125 kN | 小区、绿化带、人行道 | 150-260元 |
| C250 | 250 kN | 市政支路、停车场 | 260-420元 |
| D400 | 400 kN | 城市主干道、快车道 | 400-700元 |
| E600以上 | 600 kN+ | 港口、物流园区 | 定制议价 |
同尺寸球墨铸铁D400盖行情在500到900元,比复合的贵一截。注意一个坑:有些厂报的是"井座+井盖"套餐价,有些只报盖子,问价时先对清单。
开一套塑料井盖模具要多少钱?
分两档。走玻璃钢手糊或RTM的低配路线(树脂+金属骨架盖),一套Φ700模具3到8万;走BMC/SMC热压的高配路线,一套单腔重型盖模具18到30万,双腔再上浮五成。报价差距主要在模具钢等级、型腔数量和有没有做随形温控。
这个数是2024年我从台州和沧州两地模具厂拿到的实际报价区间。有没有更便宜的?有,二手模和"简化版"。二手井盖模最大的雷是型腔磨损和加热孔漏电——玻璃纤维磨过的型腔修复要重新抛光甚至补焊,费用能到新模的三成。至于简化版,把顶出系统改成人工撬取,省两三万,工人一天多干两小时,划不划得来自己算。
行业大盘给个参照:按中国模具工业协会的统计口径,2024年国内模具行业营收超3400亿元,建筑市政类预制件和复合材料模具是其中竞争最充分的细分之一——充分到价格战打得凶,也充分到低质低价的套路防不胜防(协会信息见中国模具工业协会官网)。想看产业带分布、知道去哪找模具厂的,读这篇台州模具产业带全景实录,井盖模的供应商一大半集中在那一带。
我的开模习惯,供参考:合同里必须写清试模次数(至少3次)、首次合格率和修模责任,模具钢材质写牌号不写"优质钢"这种虚词。按产品图纸走到试模交付的标准流程,这篇定做塑料模具15个避坑要点整理得比我细。
常见问题
塑料井盖模具是注塑的吗?
不是。井盖直径大、壁厚,注塑需要几千吨合模力的大机器,成本根本算不过来。行业里的"塑料井盖"基本都是BMC或SMC复合材料热压成型,用液压机+钢模,一模一分钟上下出一个盖子。别被"塑料"俩字带偏了。
BMC和SMC井盖选哪个好?
看用途。BMC料流动性好、可以做复杂结构,底座和普通等级盖子用它,成本低;SMC纤维长、强度上限高,D400及以上的重型盖建议SMC或者两者复合铺层。说实话成品出来用户分不出区别,关键还是看厂的配方和固化控制。
塑料井盖真的没人偷吗?
基本没人偷。复合井盖没有金属回收价值,收废品的按公斤算都不肯收,黑市上换不了几个钱。铸铁井盖当年一夜丢三个的糟心事,换成复合盖之后绝迹了。这也是很多市政项目换复合盖的头号原因。
塑料井盖能用多少年?
正常安装、不超过承载等级使用的话,普遍说法是30年以上——树脂耐腐蚀不生锈,老化主要是紫外线和长期超载。埋在路面下紫外线影响很小,真正的寿命杀手是底座不平导致的局部受力。安装坐浆没做好,三五年就崩边的我也见过。
开一套井盖模具多久能交货?
BMC/SMC热压模的设计加制造周期一般45到75天,含三次试模。急单宣称30天交货的要留个心眼,多半省掉了试模修模的轮次,或者用库存的旧模腔改的。模具不是快消品,赶工出来的模后面修起来更费钱。
我个人的倾向很直接:市政慢行区域和住宅项目,BMC/SMC复合井盖是比铸铁更聪明的选择,轻、静音、防盗、全寿命成本更低;重载场景按EN124等级买对的,别贪便宜降级用。开模具时盯紧模温控置和顶杆位置这两个细节,坑就少踩大半。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。