模具吊环怎么装才安全?吊模的受力与拧入深度
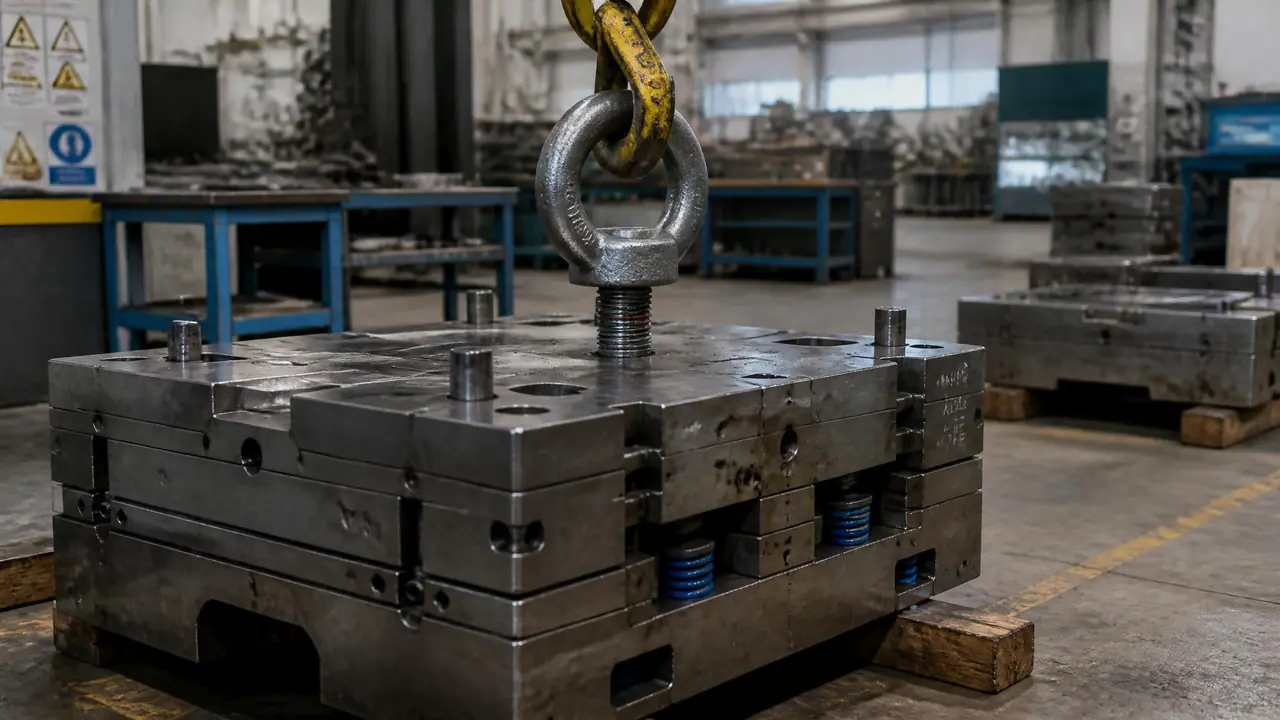
先说结论:模具吊环安不安全,关键不在环本身,而在拧入深度和受力方向。钢模架拧足1.5倍螺纹直径,铸铁底板拧足2.5倍,起吊只用垂直拉力,双吊点配横梁。装完先点动试吊5公分再升。
模具吊环就是那颗拧在模架顶上的环形螺钉,平时没人多看它一眼,可整套模具几千公斤悬空的那几分钟,全指望它。我见过最悬的一回,是隔壁厂一套两吨半的718H模架刚离地十几公分,M20吊环带着半截滑了丝的螺纹退了出来,模架一头砸在木垫板上。万幸下面没人。
那回之后我们厂立了规矩:吊模之前先查三样——拧入深度、受力方向、垫圈贴合。三样查完再动葫芦。听着啰嗦,真做起来也就多花两分钟。这两分钟换来的底气,值。
拧入深度不够,等于白装
钢制模架上的模具吊环拧入深度至少要1.5倍螺纹直径,铸铁底板翻倍到2.5倍,拧不到底就等于没装。这是车间里传了几十年的底线,不是谁拍脑袋定的。M20吊环螺纹直径20毫米,拧入就得30毫米往上;铸铁又脆又硬,握持力差,得拧到50毫米左右才稳。照着下表核对:
| 模架材质 | 最小拧入深度 | M20吊环对应值 |
|---|---|---|
| 钢件(P20、718H、S50C等) | ≥1.5倍螺纹直径 | 30毫米以上 |
| 铸铁底板 | ≥2.5倍螺纹直径 | 50毫米左右 |
| 铝合金件 | 按铸铁对待,宁深勿浅 | 建议直接上M24 |
我们验收的习惯是拿记号笔在螺纹上量一圈做记号,拧到记号跟底面平齐才算过关。还有一点老被忽略:螺纹孔得干净。油污、铁屑不清掉,手感上觉得拧到底了,实际有效啮合少了两三扣,一受力就见分晓。
装吊环这活一般归钳工管,拧多深、垫圈贴不贴平,验收时钳工说了算。想了解这帮人平时都干些什么,可以看看这篇模具钳工是做什么的?日常工作技能和职业发展路径。
受力方向:吊环最怕斜着拉
吊环螺钉的额定载荷是按垂直起吊标的,吊索一斜承载就打折,45度斜拉时实际承载只剩一半上下。这是栽跟头最多的地方。铭牌上写M20承重多少,前提是吊环轴线顺着受力方向拉直。你用两根吊索直接挂两个环,吊索一收紧,环上吃的就是斜向弯矩,应力全集中在螺纹根部,断也是从这里断。
所以行业里通行的做法是给模具加一根吊梁,也叫平衡梁。吊索从梁上垂直下来,每个环只受轴向拉力,铭牌上的数才作数。斜吊省了一根梁的钱,风险翻好几倍,这笔账我劝你别算反。我自己拿报废的旧环做过对比:同一颗M16环,垂直方向拉到额定两倍载荷,环体没动静;换个方向斜45度拉,刚过额定一点,环颈就肉眼可见地歪了。设备读数不一定准,趋势错不了——斜拉就是吊环的命门。
要是模具小、确实想斜吊,那就用带万向节的活节吊环,环体能跟着吊索方向转,弯矩小得多。固定的普通吊环,别让它斜着吃力。
两颗吊环加横梁,吊点位置比数量更讲究
两吨以上的模具必须双吊点起吊,两个吊环要在重心两侧对称布置,再配横梁保证吊索垂直受力。吊点不对称,模具一离地就歪。空中差个20公分看着不吓人,落下来就是几百公斤的冲击,垫板砸裂是轻的。
判断重心不能靠猜。注塑模架动模侧顶针板、垫块多,通常重一些;压铸模带抽芯油缸的那头分量也要多算。拿不准就先点动试吊:离地5公分停一停,看平不平,听吊环有没有咯吱声,确认了再往上升。我们吊两吨往上的模架,试吊这步从来没省过。对模架内部哪些结构影响分量没概念的,翻翻这篇模具结构图解:一看就懂的基本组成部分与工作原理就够用了。
吊运本身就是模具工每天的活,起升、平移、落位哪个环节松懈都容易出事。日常吊运的门道,这篇模具工是做什么的?钳工装配和模具维修的工作日常写得更细。
吊环本身也要挑,该换就换
模具吊环要按标准选M系列吊环螺钉,环体一旦变形、螺纹拉毛就直接报废换新,几十块钱的东西不值得赌。常用规格从M8排到M64,中小模架M12、M16用得多,两吨往上的模架基本M20起步。挑的时候看环体圆不圆整,有没有裂纹夹渣,螺纹能不能顺畅拧到底。
有的师傅图省事,拿六角螺栓穿个绳套就吊。这种事千万别干。普通螺栓的颈部压根没按起吊冲击设计过,静载看着够,一颠簸就出问题。
带万向节的活节环贵一些,一颗一百来块,但斜吊和盲装的场景确实好用,常拆吊的模具建议备两颗。固定环便宜,适合吊点固定、垂直起吊的模架。我的用法是老模具配活节环,新模架出厂自带什么用什么,混着用了好几年,没出过岔子。
说回开头那套砸下来的718H模架,事后量了滑丝的螺纹孔,有效啮合不到15毫米,连1.5倍都不到,纯属装的人图快。吊模的安全从来不是靠运气,拧够深度、垂直受力、试吊确认,三步做完再升钩。下次吊模前,先去摸摸那颗吊环拧到底没有。
常见问题
模具吊环可以重复使用吗?
可以,吊环本来就是重复装拆的标准件。但每次装之前要过手检查:环体有没有变形拉长、螺纹有没有起毛、根部有没有裂纹。有一样不对就换新的,一颗几十块,比不上模架的一根角。
螺纹孔是盲孔时要注意什么?
盲孔拧到底之前孔里的空气排不出去,会有一种「假到底」的松紧手感。拧完后要看垫圈是不是真贴平了底面,能插进塞尺就不算到位。实在贴不平,换一颗短一点的同规格环,别硬怼。
没有吊梁能不能斜吊小模具?
50公斤以下的小模有的车间直接斜吊,吊索夹角控制在90度以内,最好换万向活节环。再重就别省了,配一根吊梁的钱比一次事故便宜太多。
吊环松动了,退半圈重新紧一下行不行?
不行。拧入深度本来就卡着1.5倍直径的底线,退半圈可能就低于这个数了。正确做法是检查螺纹孔有没有损伤,确认没问题后重新拧到底,记号对平齐再吊。