周转箱模具开一套要多少钱?大型箱体模的成本账
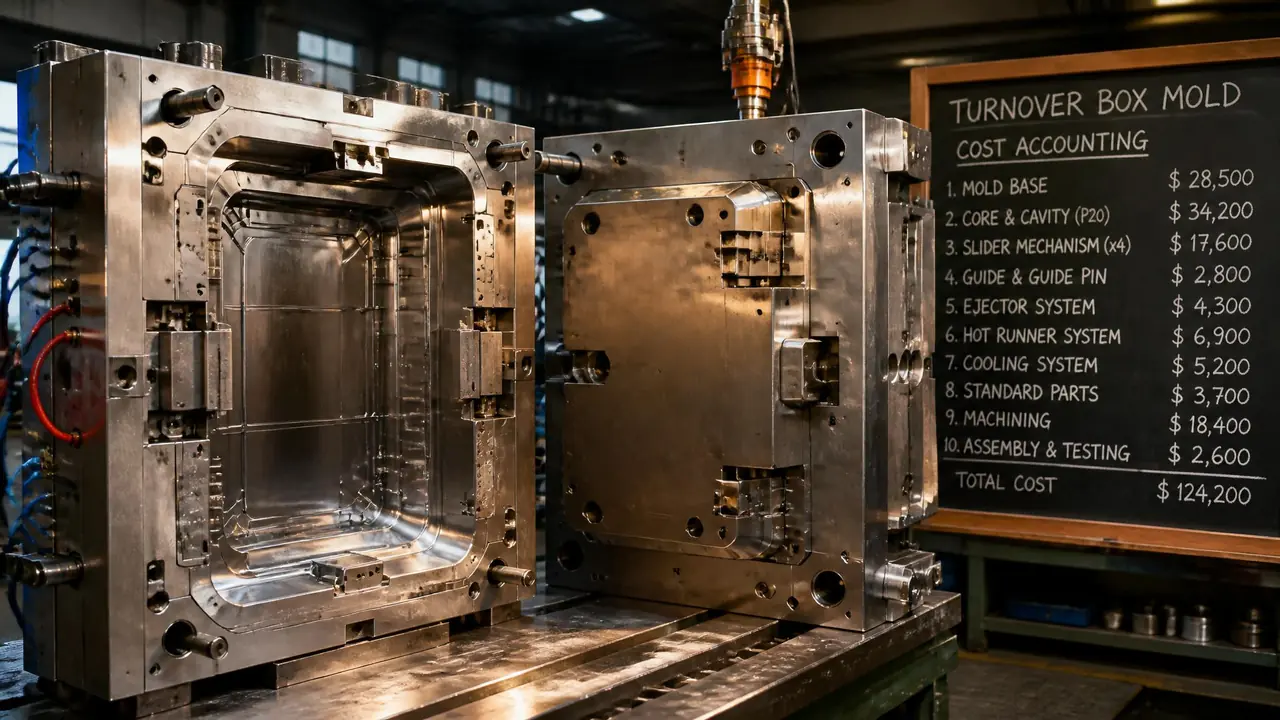
直接给结果:小号周转箱模具5到9万能开,600×400以上的大型箱体模普遍15到25万,上热流道和四组提手滑块要往30万走。钢料和冷却水路这两块的钱别省,报价单先看质保模次数,再谈价。
上周有个做生鲜配送的老板发来图纸问我:开一套周转箱模具到底要多少钱?图上是常见的600×400×365物流箱,四个提手孔,壁厚4毫米。我给他的数,跟这篇要拆的账差不多:黄岩这边冷流道方案15万上下,换国产热流道18到20万。低于这个数的报价先别急着高兴,得问问钢料和水路打了什么折扣。
这种箱子你肯定见过。超市理货的蓝箱子,快递分拣场的格挡箱,水果批发市场摞成山的斜插箱,全是注塑机一模一模打出来的。做这类大件箱模的厂子集中在浙江黄岩、台州一带,广东东莞也有一批,行情略有差异。箱子看着不复杂,成本账要算明白,得把报价单拆开看。
一套周转箱模具的钱,都花在哪几块?
一套周转箱模具的报价拆开就四块:模具钢占三到四成,深腔粗精加工占两成上下,热流道加提手滑块占两成多,试模修模再吃掉一成。剩下才是模具厂的利润和管理摊销。拿报价单一对照,哪块虚高一眼就能看出来。
拿2023年我们给一家汽配厂开的600×400箱模当例子,总价19.8万,我把它拆给你看。模芯模架用2738预硬钢,整套模具4.6吨,光钢材就花了7万多。箱模是大件,钢钱永远是大头,这种料掺假的重灾区在哪、怎么用光谱仪验货,我之前写过一篇2738模具钢避坑,下单前值得翻一遍。
CNC开粗加精铣占了11个工作日。腔深365毫米,刀具够不着的底部拐角要上电火花,加工费4万出头。热流道用的国产单点针阀式,1.6万——周转箱一模一腔,单点热嘴够用,别让销售忽悠着上多嘴系统,这里面的门道我在写热流道模具拆解时提过。四个提手孔配四组滑块抽芯,每组算上加工装配8000上下,3万多又进去了。最后T1到T3试了三轮,每次连机时带PP水口料3500,一万出头没了。
不同箱型的行情大致在这个范围,你拿自己产品的尺寸对号入座:
| 箱型 | 典型尺寸(毫米) | 常见模具结构 | 普遍报价 |
|---|---|---|---|
| 小号周转箱 | 400×300×230左右 | P20或718H,冷流道,无滑块 | 5-9万 |
| 中号周转箱 | 480×360×300左右 | 718H,冷流道,提手滑块2到4组 | 9-15万 |
| 大号物流箱 | 600×400×365 | 2738,单点热流道,滑块4组 | 15-25万 |
| 超大加厚箱 | 700×500以上 | 2738加合金镶件,热流道,结构加强 | 25-40万 |
表里的数是江浙一带的普遍行情,珠三角普遍贵一成到一成半。问价之前心里先有这张表,谈起来不虚。
箱体越大越贵,贵的是结构不是体积
大箱模多出来的钱,主要砸在深腔排气、冷却水路和提手滑块上,箱体每大一号,加工工时差不多要多四成,不是钢多一吨钱一吨的算法。拿体积去推价格,推出来全是错的。
周转箱是典型的深腔件。腔一深,CNC刀够不着的地方要放电,排气得开在深腔底部,不然困气烧焦、箱角缺料。提手孔那个凹槽——装卸工单手一扣的地方——每一个都要滑块抽芯,四个提手就是四组斜销加耐磨块,装调工时比你想的多。箱壁还要做均匀,4毫米的壁厚,上下差0.3毫米,收缩就往薄的那边跑。
冷却这块我吃过亏。前年一套450×330的箱子,T1试出来周期68秒,箱底厚薄不匀,四个角全缩水。改法不复杂:箱底加两排隔水板,四角各镶一块铍铜,水路从两进两出改成四进四出。改完周期压到49秒,缩水消了,这轮返工花了1.2万外加两周工期。听着肉疼?箱模是薄壁大件,冷却占整个成型周期的六成以上,周期每压快1秒,一条一天2400模的产线,一年多出来的产能早把1.2万赚回来了。所以水路上偷工的便宜报价,眼前省几千块,往后全是电费和产能的账。
收缩率也得留心。PP料设计收缩率行业普遍放1.8%上下,冬夏两季打出来的箱子,对角线能差出2毫米,图纸公差写得越死,模具费越贵。冷链箱还有零下18℃冷冻跌落这一关,料得换共聚PP,模具倒不用大改,试模多半要多一轮。
报价单里哪些钱能省,哪些一分都别省
能省的是热流道品牌、抛光等级和标准件档次,不能省的是模具钢和冷却水路,低价单十有八九在这两处偷料,省下的钱早晚变成修模费。签字前把这两项盯死,比砍下来1万更值钱。
先说能省的。周转箱不是外观件,内腔抛到320号砂就够,非要做镜面纯属给抛光工时送钱。热流道选国产靠谱厂的单点针阀,比进口品牌省两万多,寿命照样够打20万模次。导柱导套这类标准件,用二线品牌问题不大。
不能省的两块,展开讲。钢料方面,报价写2738,进炉的可能是P20甚至更差的料,收货时花几百块做光谱检测就能现原形,这钱必须花。水路方面更隐蔽,偷工的水路试模看不出毛病,打上三个月箱角开始缩水、周期越拖越长,到那时候拆模返工加上停产,损失比当初省下的几千块大十倍。
再提醒两个坑。一是质保模次数,正经箱模厂敢保30万模次往上,报价单只写保10万的,多半是对自己的钢料没底气。二是试模费和修模次数写没写进合同,不写清楚,后面每一轮试模都是一场新的谈判。
回到开头那位生鲜配送的老板。我最后给他的建议是:按15到20万的预算找黄岩两三家厂比方案,重点比水路图纸和钢材质保书,价格放到最后一轮谈。他那个600箱的订单一天打2000个,模具钱一年就摊平了。这套账,你对着自己的订单量也能算出来。
常见问题
一套周转箱模具正常能打多少万模次?
预硬钢箱模的设计寿命普遍在30到50万模次,保养得当打到80万的也见过。注意合同里的质保模次数是另一码事,低于30万要问清楚理由,别混着看。
一模开两腔是不是更省钱?
大箱不建议。600箱开两腔,模板宽度得做到1.5米往上,注塑机吨位直接跳到1300吨以上,机台钱远比省下的那点效率贵。400以下的小箱倒是有厂开一模两腔,可以谈。
箱盖模具要另外算钱吗?
要,盖和箱是两套模。盖子腔浅、不用滑块,行情一般3到6万,带密封槽的贵一些。遇到打包报价的,记得把盖子模单独拎出来核一遍。
从下单到交模大概多久?
大箱模常规75到90天,含钢料备货、粗精加工、装配和两三轮试模。敢承诺60天的厂不是没有,工期压太狠,水路和排气容易留尾巴,后患都在试模之后。
延伸阅读
想看深一点,注塑模具加工全流程那篇把从模具钢到成品件的每道工序过了一遍,箱模的深腔放电和精铣都在里面。
箱模的浇注、冷却、顶出这些系统层面的事,塑料注塑模具四大系统拆解讲得更细,配合这篇的成本账一起看正好。