挤出模具厂家怎么选?口模、定型套、试模机台三关过了再谈价
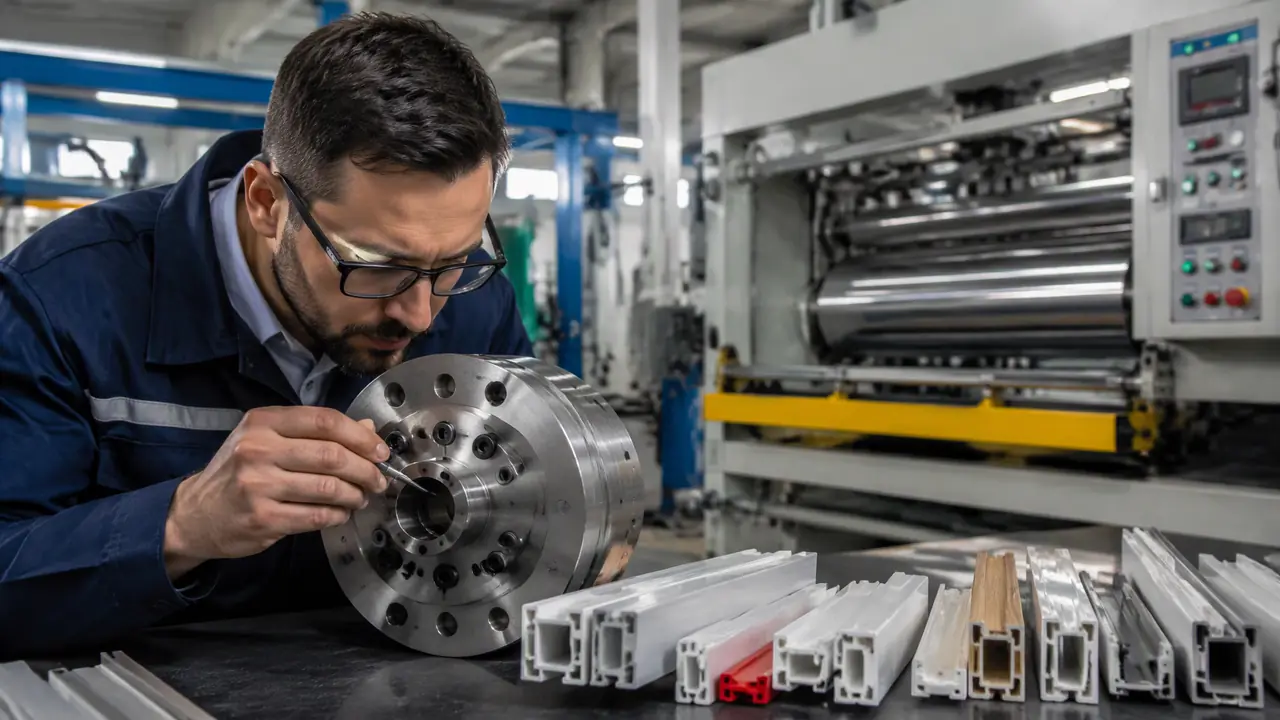
直接给结果:挑挤出模具厂家,先看它有没有同类型材的口模案例和自己的试模机台,再谈价。报价里定型套单独计价属正常,塑料模交期45天上下,合同里敢写免费修模三次的,才值得长期合作。
上个月去黄石验一套PVC管模,车间里挂的全是口模和定径套,一台注塑机都没有。找挤出模具厂家,第一眼就看这个:满车间注塑机的,挤出模多半是副业,顺手接你一单而已。这行跟注塑模是两门手艺,挤出机模具和注塑模是两回事:口模流道设计与开机料头省料实战里讲得直白,注塑模出的是一只只独立的件,挤出模出的是一根连续的型材,从设计到验收全是两套逻辑。
这个坑我踩过。前年图便宜,找一家做注塑壳体的厂子顺带做异型材口模,比行情便宜八千块。结果壁厚忽左忽右,超差0.05毫米,真空箱吸不住料,废品率三成往上走,来回折腾四十天,省下的钱全赔进出货延误里。打那以后我认死理:做挤出模的厂,桌上得摆着他自己做过的型材样段。
挤出模具厂家和注塑模具厂,差在哪些地方
差在设备、工艺和验收三处。挤出模验的是壁厚均匀度与产量稳定性,厂里必须有自己的试模挤出机,这条注塑模厂给不了。展开讲,挤出模的核心是口模流道:塑料从螺杆挤出来,过分流锥、压缩段、平直段,压缩比设计不对,各点出料速度就不齐,型材便起波浪、弯扭。定型套跟着咬尺寸,靠真空吸附把发软的料定住,道理跟鞋楦定鞋帮一个样。加工上流道面要抛到镜面,慢走丝和电火花是标配,钳工研配的手艺决定出料顺不顺。
还有一样藏在暗处:PVC受热会分解出酸性气体,专咬普通模具钢。做PVC的口模,流道要么用2Cr13这类不锈模具钢,要么P20镀硬铬,镀层零点零三毫米上下。图省事用普通P20裸奔的,半年流道就拉毛,出料面挂料,型材表面一道道拉痕。说实话,这一条问出口,销售答不上来的厂,你转身就走。
老实讲,设计能力比设备更难造假。设备可以租、可以买二手,流道压缩比算错0.1,整条线就废。让设计师拿三套同类产品的流道图给你翻,图上还留着试模后改动批注的,比任何宣传册都真。
一套挤出模多少钱,报价单拆开看
PVC管材模3万到5万,窗型材模5万到8万,PP-R管模2万5上下,定型套普遍单算,占整套价的三成。报1万8的管模要多留个心眼,多半在钢材和抛光工时里省了钱。下面是我经手过的几单,数字出自我自己的报价单,不是抄来的行情:
| 模具类型 | 包含内容 | 成交价 | 交期 |
|---|---|---|---|
| PVC给水管模(ø50) | 口模加定径套 | 3.2万 | 45天 |
| PVC平开窗扇型材模 | 口模加两节定型套 | 5.8万 | 55天 |
| PP-R冷水管模(ø25) | 口模加定径套 | 2.6万 | 40天 |
砍价别砍在口模上,往定型套和修模条款里要空间。定型套的定径带磨损快,一年一修是常态,谈判时把首年免费修三次写进合同,比压五千块现金实在。交期另算,加急一周要加一成五左右,急单尤其要问清是排队试模还是插队试模。
黄石、佛山两条线,找厂路线不一样
塑料挤出模往黄石跑,铝型材挤压模往佛山大沥跑,两条线别串。黄石管材型材模配套全,佛山的强项在铝模分流桥设计。我上个月刚把两条线都跑了一遍。黄石一家厂一天能看三套在修的窗模,师傅当场拆口模讲流道改过几刀,这种透明度只有产业带有。行程别贪多,两天看三家足够,黄石模具为什么出名?塑料挤出模之城的产业底细与选厂门道里有一条现成动线,照着走省一半时间。
看铝模就另有一套讲究。铝液六百多度,模芯用H13钢加氮化,氮化层零点三毫米上下,跟塑料模两百度的工况不是一个世界。带错需求去错地方,报价能差出一倍,人也白跑。
验厂就盯三处,缺一处都别急着签
盯试模机台、钳工区、修模条款。厂里没试模机,T1就在你产线上试,废了算你的;合同不写修模次数,后面全是扯皮。一台65锥形双螺杆试模机摆在那里,愿意当着你的面开机走料的厂,底气不一样。T1试模你最好在场,盯三个数:出料线速度、真空度能不能稳在负0.06兆帕、定径后的壁厚偏差,正负0.02毫米以内算过关。熔温185度出PVC窗料,超到195度还不停机调的操作工,趁早换厂。钳工区也得看,台子上冷冷清清没几套在研的口模,说明这厂单子少或者活糙。
还有一件事签合同前就得谈死:试模用料谁出。口模厂家试模用的是他们的通用配方粉料,跟你产线上实际用的PVC配方润滑体系不一样,出料尺寸会有零点零一到零点零三毫米的漂移。我的做法是直接寄二十公斤自己产线在用的干混料过去,让他在你的料上试,T1出来的尺寸才算数。这笔料钱别省,省了它,T1看着合格,上你的线还得再修一轮。
对了,验厂那天记得看一眼食堂。食堂都糊弄的厂,车间细节八成也糊弄,这是我跑上百家厂攒下的土经验,比翻证书管用。
回到黄石那套管模。机台上试出的管子壁厚压在正负0.02毫米,我把合同里的修模条款逐字念了两遍才签字,45天后这套模上我们的产线,一次过。找挤出模具厂家这事儿说穿了,就是把三关在签字前一道道走完,谁劝你省这一步,你就多交一次学费。
常见问题
定型套要跟口模在一家做吗?
建议同一家。两家分开做,口模出口尺寸、放大比例和收缩率要靠你自己来回传数据,对不上就互相甩锅。实在要分开,把这三组数白纸黑字发给两边,让各自签字确认。
一套挤出模能用多久?
PVC型材模保养得当,30万到50万延长米内不用大修,流道磨损可以补焊重抛。定径套是易损件,磨到尺寸超差就换,一年备一套不亏。
产量不大,厂家肯接一套的散单吗?
肯接,交期和单价都会往上浮。产业带里的厂靠散单填机台空档,你可以明说后续有返单,第一次先做一套试水,反而好谈。
T1试模不过关,修模还要另收费吗?
看合同。写明免费修三次的,尺寸超差来回修不收钱;改结构、换流道方案算改模,要重新报价。这也是我劝你签字前把条款念两遍的原因。