塑料外壳模具的外观面?分型线与咬花
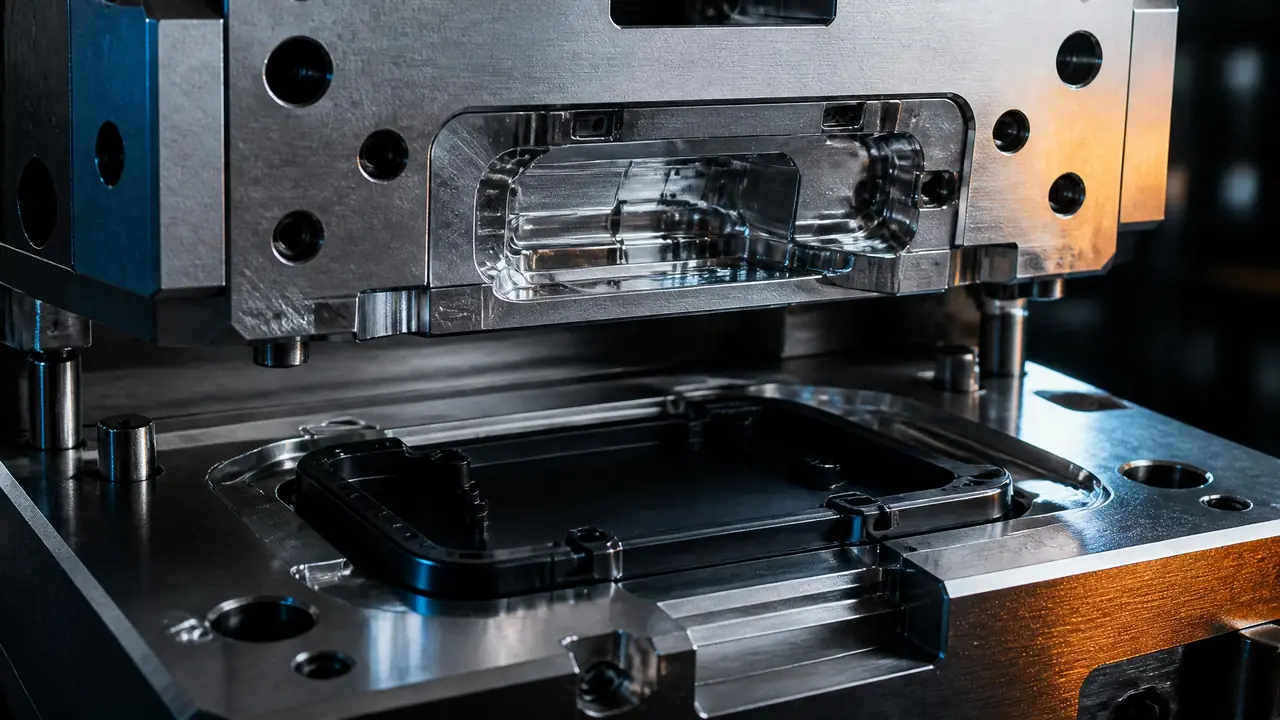
我的判断是:塑料外壳模具的外观面成不成,七分在开模前就把分型线位置和咬花深度定死,试模后再补救基本靠运气。分型线决定那条"缝"藏在哪,咬花决定光影和指纹会不会出卖产品。下单前先要一张外观面图,确认分型走向再付定金。
前年接过一个充电宝外壳的活,客户图纸上外观面标了A级,结果T1试模出来,侧面一条分型线正好横穿logo,整个壳子像被人拿刀片划了一道。塑料外壳模具最难的从来不是尺寸——差个0.05mm肉眼根本看不出——是这条缝到底落在哪。客户当场黑脸,我们返修模具花了六天,还搭进去一轮晒纹的钱。
打那以后我养成了个习惯:凡是外观件开模,图纸评审会上第一个问题就是"分型走哪里"。别小看这一问,能省下大几万的返修费。
躲缝的手段不止挪位置。有些产品会在分型线位置特意做一条装饰沟,让缝落进沟底,看起来像设计出来的线条;还有的用斜面分型,缝跟着斜面走,正视角根本看不到。手段都行,前提是结构师和模具厂坐下来对着3D过一遍,光靠邮件传图,谁也兜不住。
分型线躲到哪里才算躲对了
分型线是动模定模闭合后留在制品表面的接缝,躲不掉只能藏。外观件的标准做法是把它塞进侧壁台阶、R角根部或底面,绝不能横穿大平面和logo区域。道理不复杂:大平面上一条细缝,打光一照全是阴影,消费者第一眼就当成瑕疵。藏在台阶根部就不一样了,那条线跟结构棱线重合,眼睛会自动忽略它。
实际选位有讲究。我见过做得漂亮的一个案例,是车载香薰的壳子,设计师把分型线做在了底面往侧面翻的0.8mm小台阶上,装上车托架以后那条缝完全被挡住,客户连省模都省得没那么狠。反面例子也多,最常见的错误是产品分析师只看3D正视图定分型,忘了装配件之后视角会变——挂墙的插座面板就是重灾区,正面看着挺好,装上墙抬头一看,缝斜着穿过来。
插一句相关的:模具分型面怎么选那篇里讲过碰穿和插穿的区别,跟外观件直接挂钩的是——能走插穿就别走碰穿在外观面上。插穿的豁口是竖直贴合面,飞边往里收;碰穿缝会往外顶,外观面上顶出一条0.1mm左右的线,打磨都磨不平。
咬花的深度账:纹理每深一级,拔模角就要让一步
咬花不是装饰,是替外观面"打工"的:浅梨地能盖住熔接痕和指纹,深纹理能做防滑,但晒纹每加深0.025mm左右,侧壁拔模角就要多让出1度,这是行业通行的换算。很多产品结构师不懂这条,图画完了才想起要咬花,结果侧壁已经在3度边缘,再让1度厚度就爆了,只能改产品。这种情况我一年能碰上好几回。
晒纹厂一般按VDI 3400那套编号报深度,VDI 27到30属于细梨地,用在消费电子外壳上最稳,摸上去像细砂纸,反光柔和,细小瑕疵全被吃掉。要防滑就得上VDI 33往上的粗纹,代价是拔模角和脱模力,粗纹的壳子顶出的时候"吱"一声,那个声音就是纹理在刮模芯。
还有个容易忽略的点:咬花会放大缩水。光面外壳缩水0.3%你能糊弄过去,同样的收缩率晒了纹之后,纹理在缩水处被拉伸变形,光泽会一块深一块浅。PC料做外壳,我们车间按0.6%-0.7%收缩率放模,晒纹之后保压得比光面模多加2-3秒,不然表面流痕全都显形。这是拿两副模对比出来的,光面那副保压8秒就行,晒纹这副要11秒。
晒纹本身的周期也得算进交期。细梨地做下来三四天,这是纹理厂不排队的时候;客户对纹理挑的话,寄板来回确认,两周很常见。费用按面积算,一副中型外壳模的外观面咬花,行情几千块上下,要是返工重晒,那就是双倍。
外观件试模,验收时到底该盯哪几处?
盯三处:打光看分型缝有没有错位和飞边,转角度看咬花光泽是否均匀,最后拿实际装配状态看分型线露不露。这三关过了再谈尺寸报告。飞边这个事多说一句,外观面飞边标准比功能件严得多,我们对外观件卡在0.05mm以内,摸上去不刮手才算过。手摸比卡尺快,老师傅指腹一划拉就知道超没超。
错位比飞边更致命。动模定模合模精度差一点,两侧的咬花就对不上,纹理在缝两边错开,灯光斜着一照特别明显。精度的活没捷径,精密注塑模具公差控制到0.01mm那种活,靠的是导柱导套和分型面的研配,试模前让模具厂做红丹研配检查,比事后扯皮强。
装配状态这一关最容易被跳过。试模样件拿在手里怎么转都好看,装进整机一看,分型线正好压在面壳和底壳的装配缝旁边,两条线挨得太近,观感像接歪了。我们现在的规矩是试模当天就借一套外壳件,装上客户给的样机再看,多花半天,省一轮扯皮。
回到开头那个充电宝外壳。返修之后我们把分型线挪到了底部台阶,重新晒了一遍VDI 28的细梨地,T2试模客户直接签了。那单赚不赚钱另说,教训是真金白银换的:外观面的事,图纸上争一次,比模具上返一次便宜十倍。
你手上如果正好有外观件要开模,先别急着比价,把分型方案和咬花编号这两件事跟模具厂钉死再说。
常见问题
分型线能不能完全消除?
注塑工艺里消不掉,动模定模总要有个接缝。能做的只有藏,比如把分型面挪到非视觉面,或者像双色模具那样用第二种材料把缝盖住,成本会高一截。
咬花和抛光外观面,选哪个好?
看产品定位。哑光咬花遮瑕能力强,指纹和划痕不明显,适合走量产品;高抛光镜面高级感强,但模具要精抛,日后一点划伤都显眼,维护成本也高。消费类小家电我基本都劝客户选细梨地。
外观面拔模角给多少度才安全?
光面一般给0.5-1度就够,晒了VDI 30左右的纹建议至少3度,粗纹要4度往上。拿不准就让晒纹厂出一份纹理深度报告,按深度换算,别拍脑袋。
试模出来分型线处有飞边,修模要多久?
看飞边原因。合模精度问题研配一下,三五天能交;要是分型面设计本身有缺陷,比如插穿角度不够,可能得补焊重新做面,两周往上,费用也不是一个小数。