注射器模具公差全解析:冷流道与三件套
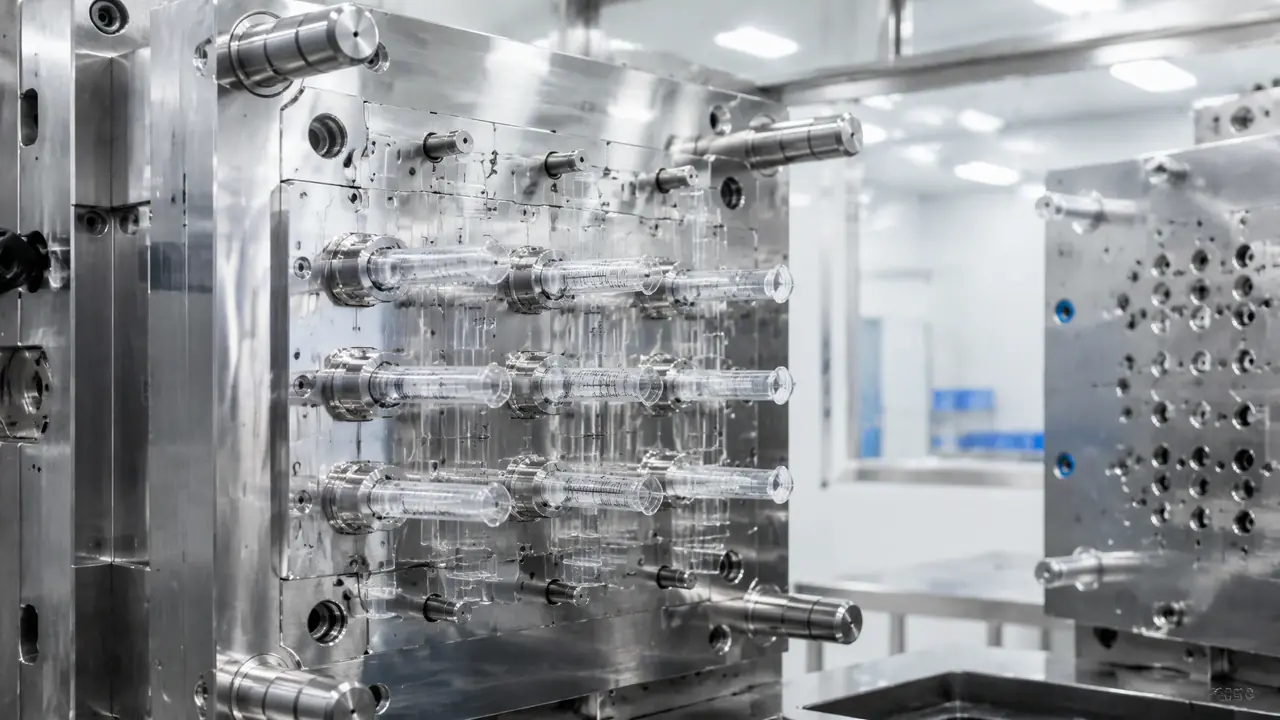
一句话版本:注射器模具贵就贵在三件套的配合公差上,外套、芯杆、锥头三副模芯要互相咬合,锥头配合面公差压到±0.02毫米以内才算能出货,型腔钢料用S136抛镜面、配万级洁净车间,冷流道方案能省成本但得把点浇口和料头清理盯死。开工前先确认客户执行的是GB 15810还是客标,两边的验收动作不一样。
上个月有家做一次性医疗器械的贸易公司来询注射器模具,开口就问三件套多钱一套,我报了个区间他嫌贵,说隔壁有家报得便宜三成。我去问了同行,便宜那套的锥头是单独一副模做的,外套和锥头分别成型再组装,配合靠装配工手选。这么干样品没问题,量产两批之后客户投诉漏液,整柜货退回来。这就是我要说的判断:注射器模具的门槛不在把筒身做出来,在三件互相配合的公差链上。
一次性无菌注射器的三个塑料件——外套、芯杆、活塞(有些配置里是锥头一体件)——通常是三副模具分开做,但验收是绑在一起验的。芯杆推到头不能卡,推回去不能晃,锥头接针座的地方拧上不能漏。单件尺寸再漂亮,配不上等于白做。接这种单之前,这三条配合要求得白纸黑字写进图纸会签,别只注个外形公差就完事。
三件套的公差链怎么定才不返工
三件套的关键公差就三条:外套内径与锥头配合段压±0.02毫米,芯杆与外套的滑动间隙控制在0.05-0.15毫米,活塞过盈量按0.1-0.2毫米直径差设计,三条都对上才算合格。这三条不是拍的,是从客户组装线的漏液率和推力测试倒推出来的,国家标准GB 15810对器身密合性和滑动性能有明确指标,模具端要留出收缩和磨损的余量往里压。
先说收缩率。医用PP料的实测收缩在1.2%-1.5%之间,牌号之间有差异,别照着供应商手册直接放。我的做法是型腔按1.35%放,T1试模之后用千分尺实测件再修,通常要修一轮到一轮半。公差链最怕的是每个件都"差不多在公差内",叠到一起就出界。外套内锥孔用锥度塞规检,芯杆头部直径用点规加千分尺双检,活塞的过盈直接上组装试推,光看图纸尺寸会漏。
有个坑我踩过:早期做芯杆模,顶针布置在外筒薄壁处,件顶出来外径超差0.03毫米,原因是顶出瞬间变形没回弹完就量了尺寸。后来把顶针位置挪到法兰根部,保压延长一秒,超差消失。这行的经验是,0.02毫米的公差里有一半是工艺给出来的,不是机床铣出来的。
| 配合部位 | 控制目标 | 模具端公差 | 检测方式 |
|---|---|---|---|
| 外套内锥孔与锥头 | 密封不漏 | ±0.02mm | 锥度塞规+通止规 |
| 芯杆头部与外套内腔 | 滑动不晃 | 间隙0.05-0.15mm | 千分尺+试推手感 |
| 活塞与外套内径 | 过盈密封 | 过盈0.1-0.2mm | 组装线试推+推力计 |
| 外套外壁刻度线 | 清晰可读 | 深度0.08-0.12mm | 目视+刻度样板 |
冷流道方案省在哪,又要在哪吃亏
注射器外套用冷流道点浇口进胶,模具造价比热流道低40%-50%,一套32腔外套模冷流道方案报到38万-55万,代价是每模六千多个料头要处理,件上浇口残料得后加工去净。热流道省料省人工,但针筒件是小件多腔,热流道系统本身就要十几万,除非客户订单量极大,否则很多厂还是选冷流道。
冷流道做三件套的取舍得算细账。32腔外套模,一模32件,每件带一个0.5克左右的料头,一天按3万模算,光料头就接近一吨PP。料头破碎回收在医疗件上有讲究:外套这类非关键件,客户允许一定比例的回用料(一般不超过25%)掺新料,锥头和活塞这类接触药液的关键件,多数客户直接禁回用。所以腔数别贪多,腔数越多流道平衡越难做,冷流道多点进胶的流长比差异会把最后几腔的锥度做偏。
浇口位置是冷流道方案最大的技术点。外套的点浇口开在筒底中心,进胶从内锥孔大端往小端走,填充末端正好在锥度配合段——这里最怕的是熔接痕和困气。模温得拉到75-85℃,比普通PP件高不少,目的是让熔体到达锥面时还有足够接合强度。我更偏向模温往高里给,牺牲几秒冷却周期换配合面的密实度,这对注射器模具来说账是划算的:周期多2秒,漏液不良率从2%压到0.3%以下,怎么算都不亏。
浇口残料的后处理也别忽视。点浇口切断后件上留一个0.3毫米左右的残迹,在内锥孔大端的话,装配锥头会被顶起来造成密封失败。要么把浇口开在外壁非配合面,要么后工序加一道口部去毛刺。有客户的自动组装线带视觉检测,残迹超0.5毫米直接剔除,剔除率高了整批判定不合格——这个风险要在打样阶段就跟客户确认清楚。
钢料、抛光与洁净车间怎么配套
针筒件型腔钢料首选S136或2083不锈钢,硬度HRC48-52,抛到Ra 0.1-0.2微米镜面,注塑环节进万级(ISO 7)洁净车间,人员换鞋穿无尘服过风淋门一样不能省。透明外套件对黑点和料花零容忍,碳钢模具一生锈就是整批报废,不锈钢贵三到五成也得用。
抛光有个行业里不太讲的细节:内锥孔的镜面不能抛过头。锥面要留一点点持膜感,太光洁反而活塞和锥头装配时打滑、密封靠不上。老师傅的做法是锥面精抛到Ra 0.2就收手,外壁透明段才抛到0.1。这个手感三坐标量不出来,得靠装配试推验证,所以打样那几副件千万别让学徒去试装。
洁净车间这块我挑重点说。模具本身进洁净区前要清洗:用无尘布把防锈油擦净,酒精整体过一遍,运水接头封堵。注塑机周边是粒子大户,液压油的挥发、料筒口的碎屑都会超标,所以医疗针筒产线多用全电动注塑机,120-160吨的就够外套模用,杜绝液压油污染。环境温湿度卡22±2℃和45%-60%湿度,波动超过2℃外套外径能漂0.02毫米——公差就这么多余量,环境吃掉一半你就没得玩了。成品出模直接在内包区装袋,拆开再装等于白干净。这些洁净度分级和环境管控的要求,医疗器械模具的洁净车间等级和验收细节那篇写过,两篇对着看更全。
人员管理说个真事。有次客户验厂,带了粒子计数器在机台边站了二十分钟,数据没问题,转身要去更衣室,发现一个调机师傅图省事从侧门进出没走风淋,当场把考核单撤了。洁净车间的规矩砸在人手上,砸一次这个客户基本就没了。话说回来,这行接医疗单的隐形门槛就是这些看不到的投入,设备清单和体系文件客户一眼就能看出真假。
试模验收与报价构成,按这几步走
三件套模具的验收顺序是先单件尺寸、再三件配组、最后上组装线跑节拍,T1到验收通常要35-50天、试模3-5次;报价把试模费、钢料热处理、抛光工时和修模预留全列进去,报价低于35万的32腔冷流道方案要格外小心。验收标准按GB 15810的器身密合性、滑动性能、容量允差三条做主检,客户有客标的再加验。
报价构成我按经验给个底:32腔外套冷流道模,S136钢料加热处理8-12万,型腔型芯加工和抛光12-18万,模架加标准件3-5万,设计费3-5万,装配试模修模预留5-8万,加起来38-55万这个区间是正常的。芯杆模结构简单些,报价是外套的六成左右。谁家报25万还包T1,要么钢料掺假(2738冒充S136是重灾区),要么抛光外包给便宜的,件透明度上见真章。
验收流程给个能直接抄的清单:第一轮,三坐标测外套内锥孔锥度和芯杆头部,全尺寸出报告;第二轮,三件配组试推一百套,推力卡在5-25N之间(客户标淮为准),锥头接针座上拉力机测旋开扭矩;第三轮,送客户组装线连跑两小时,统计剔除率低于0.5%算过。三轮全过再签终验,模次累计5万模内出尺寸漂移的算模具厂责任,这条要写进合同。
对了,说个跑题的。报价谈判时客户爱压抛光和试模费这两项,我一般让步的方式是把第三次试模免费换成终身免费修锥面——锥面磨损是这副模唯一的高频维修点,后者的实际成本比试模费低,客户还觉得你实在。谈判这东西,让在对方看得见的地方,留在自己损失小的地方。
整套流程走下来,你会发现注射器模具的难度是把公差、钢料、环境、工艺四条线同时守住,任何一条松了,三件套的配合就崩。报价谈得再好,验收这三轮才是真刀真枪。客户来看厂那天,把试模报告和配组记录摊在桌上,比说什么都管用。
常见问题
注射器模具一套能打多少模次?
S136抛镜面的外套模正常保养,40万到60万模次没问题。锥面配合段磨损最快,一般20万模次左右要下机修一次锥度,修一次两三天。保养到位的模打到80万模次的也有,关键是顶针按时打油、料筒别带铜屑。
三件套三副模必须同一家做吗?
不是必须,但强烈建议。分开做最大的风险是公差基准不统一,两家各自按图加工,叠出来的配合超差互相扯皮。如果确实要分开,把配组公差单独出一张会签图,三方签字,出问题有据可查。
医用PP料和国产通用PP有什么区别?
医用料贵40%以上,差在金属残留、溶出物和生物相容性测试报告上。注塑端手感差别不大,但医用料的批号追溯是硬要求,混批使用客户验厂会直接开不符合项。模具端影响不大,就是干燥工艺医用料要求更严格些。
做针筒模要什么资质,模具厂本身要过ISO 13485吗?
多数情况下模具厂不用自己持证,下游注塑厂要有生产许可和ISO 13485体系,模具厂配合提供材质证明和抛光记录就行。但也有客户要求模具供应商过13485的趋势在增加,打算长期做医疗模的厂,把体系建起来不亏。
从下单到交一套能用的三件套模要多久?
设计评审两周,钢料备料和粗加工三周,精加工抛光四周,T1之后修模试模四到六周,顺利的话四个月左右。做过同类结构的厂能压到三个月,第一次接医疗件的厂给半年做心理准备比较实在。