塑料花盆模具开多大?薄壁与堆叠
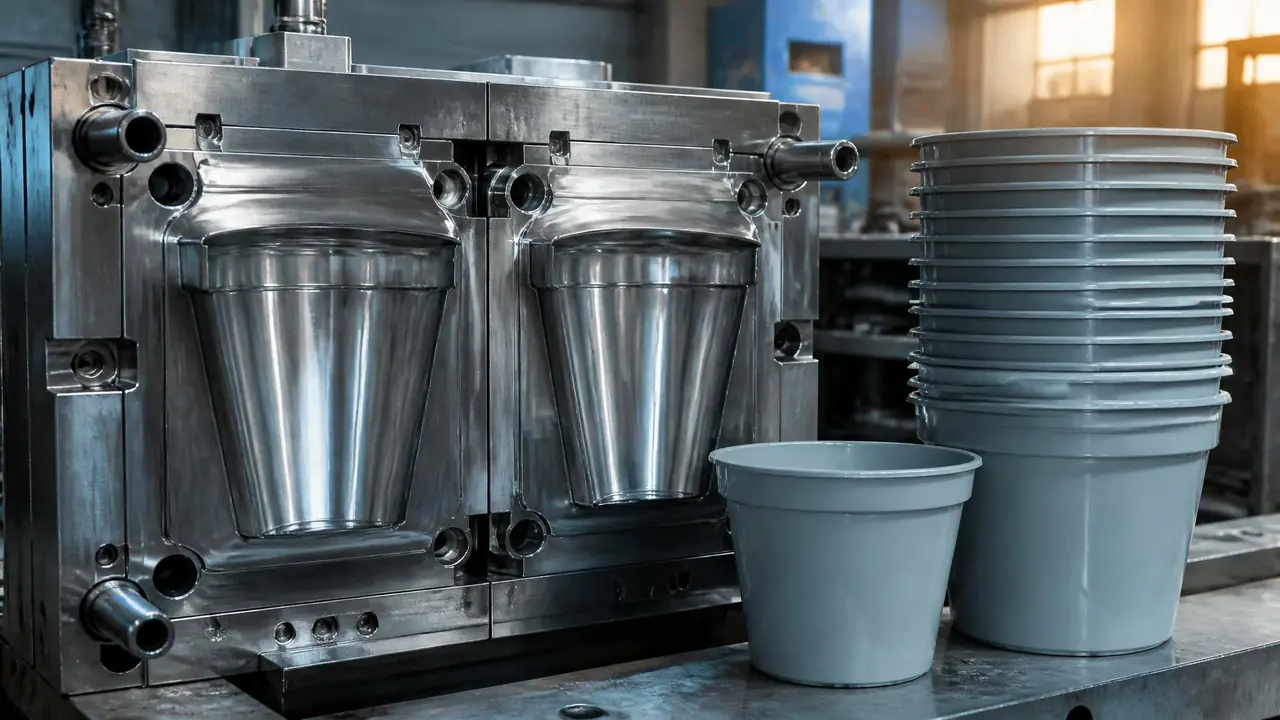
先说结论:塑料花盆模具开多大,由盆的口径、高度、壁厚和一摸几腔共同决定,普通家用盆单腔模坯多在600到800毫米见方。薄壁盆要加锁模力,堆叠盆要放大拔模角度。动手前先让模具厂按你盆的图纸报腔数和吨位。
上个月有个做园艺生意的老板,拎着一只口径16.5公分的一加仑盆来问我:塑料花盆模具是不是照着盆开个差不多大就行。我笑了。模具当然要比盆大,大多少不是拍的,是算出来的——收缩率放一放,壁厚加一加,冷却水路留一留,顶出空间再让一让。一只巴掌大的盆,单腔模坯做下来普遍就到600毫米见方往上,加上模架和型腔数,整副模具两三吨重不稀奇。
他听完直咂舌。我后来给他算了一笔账,这篇就把这笔账摊开:盆怎么量,尺寸怎么放,薄壁盆和要摞起来的堆叠盆各自卡在哪个参数上。看完你至少能拿着自家的盆,去跟模具厂对得上话,不至于报价单扔过来一句看不懂。
先算盆,再算模:尺寸是这样放大的
模具尺寸等于盆的成型尺寸加收缩率、冷却水路和顶出空间,家用塑料盆单腔模坯普遍600到800毫米见方,口径和高度只是起点。拿一加仑盆举例:成型件口径165毫米,PP的收缩率按1.5%放,型腔实际得做到167.5毫米左右。盆深170毫米,型腔就要往下挖175毫米以上,底下还得给推板和顶针留行程。侧壁水路离型腔面一般15到25毫米,这一圈又占掉几十毫米。几项加总,模坯尺寸就上去了。
模具厂报价时追着你要的三个数——口径、高度、克重——就是在倒推这些。你报得越全,报价单越准。动模定模、推板顶针这些零件名词要是还犯迷糊,可以先翻翻我们那篇注塑模具结构的入门拆解,看懂图再谈模,少被带节奏。锚点在注塑模具结构基本常识这篇里。
腔数才是模具尺寸的大头。一只一加仑盆单腔模坯600毫米见方,一出二直接奔750毫米以上,一出四就得考虑800×800甚至更大。腔数一多,流道跟着变长,水口料占比往上蹿,所以一出四以上的花盆模,行业里多数会配热流道,浇口布在各腔顶部,水口料几乎归零。热流道的浇注系统门道,我之前单独写过一篇,见热流道模具的高效浇注系统全解析,浇口怎么布、热嘴怎么选那边讲得细。
薄壁花盆模具:壁厚和吨位是一对冤家
薄壁花盆壁厚做到1.0到1.3毫米时,锁模力要比常规盆高出三成左右,冷却水温也得压到10℃上下,不然等着你的就是飞边和缩水。常规家用盆壁厚1.5到2.0毫米,周期35秒上下;壁厚压到1.2毫米,我们车间实测周期从28秒掉到21秒。听着香,代价在吨位上。薄壁熔体充填阻力大,投影面积每平方厘米要按0.7到0.8吨算锁模力,常规盆0.4到0.5吨就够。一只投影面积700平方厘米的盆,常规开350吨机,薄壁就得奔500吨去。
翻过车,说给你听。有一批壁厚1.15毫米的盆,冷却水按常温18℃走,出来盆口一圈缩得跟波浪似的。水温压到10℃,周期再让两秒,缩水才收住。薄壁这件事,钱省在料上,还回去在电费和设备上,账得合起来算,单看哪一头都是糊涂账。
堆叠花盆:拔模角度和收缩率是摞起来的底气
要摞起来的花盆,侧壁拔模角度至少放5到7度,收缩率PP按1.5%左右预留,角度不够的模具出货就是一摞分不开的连体盆。堆叠盆的设计逻辑是盆口大、盆底小,空盆一只套一只往下摞,装柜运输省一大半体积,这个锥度全靠拔模角度保。我们试过一套按4度开的模,试模时两只盆摞下去拔不出来,得拿气管吹着才分得开,后来把动模侧壁修到6度才顺。底部那圈堆叠台也有讲究,高度做到1.5到2毫米,摞起来盆底才压不到排水格栅。
收缩率别小看。PP料批批有波动,1.3%和1.6%的收缩差,摊到300毫米口径上就是将近1毫米的口径差,摞盆的手感完全两样。开模前拿实际要用的那批料做个收缩测试,比什么经验公式都靠谱。这一步很便宜,就是费半天等个结果。
一张表看懂两种盆的模具差别
薄壁盆模具赢在周期和单件料耗,堆叠盆模具赢在运输成本,两条路线从腔数到钢料都是两套逻辑,方向选错整套模白开。把两条路线的关键参数摆在一起,差异一目了然:
| 对比项 | 薄壁花盆模具 | 堆叠花盆模具 |
|---|---|---|
| 常见壁厚 | 1.0-1.3毫米 | 1.5-2.0毫米 |
| 锁模力估算 | 投影面积×0.7-0.8吨 | 投影面积×0.4-0.5吨 |
| 侧壁拔模角度 | 2-3度 | 5-7度 |
| 单模周期 | 18-25秒 | 30-40秒 |
| 常用钢料 | 718H预硬钢,型腔抛光到亮面 | P20或718H,产量大的上淬硬钢 |
我的偏向很明确:电商发货、盆价压得低的,做堆叠盆;本地批发、走量的,薄壁才有得赚。别听销售一边倒地夸哪条路线,先算你自己的柜。
回到开头那位老板。他最后没开薄壁模——他的盆卖九块九一只,走的是堆叠装柜路线,我们按堆叠思路给他定了6度拔模、1.6毫米壁厚,从T1试模到交模二十天出头。塑料花盆模具开多大,从来不是模具厂单方面说了算,是你卖盆的方式决定的。先想清楚盆怎么卖、怎么摞、怎么运,再去谈模,谈判桌上你就赢了一半。
常见问题
一套塑料花盆模具大概多少钱?
看腔数和钢料。单腔、718H预硬钢的家用盆模,行价大概三万到六万;一出四再加热流道,十几万起步也正常。报价单上把钢料品牌和热处理写清楚,比一味砍价有用得多。
花盆模具从开模到交货要多久?
单腔常规盆,试模到交模普遍二十天到一个月;一出四加热流道的,四十天往上也见过。钢料采购和加工排队占了大头,催是催不出来的,早下单早排队。
花盆用什么塑料做最合适?
大众盆基本是PP,韧性好、耐晒配方成熟;要硬挺一点的用HDPE,收缩更大,模具得放足余量。回收料盆壁厚普遍做得更厚,模具反而回归常规结构。
盆底的排水孔怎么脱模?
排水孔一般用斜顶或者活动镶块成型,孔位一多模具成本就往上加一截。也见过二次顶出加顶针的方案,孔壁容易拉伤,修模是常事,报预算时记得留这笔。