瓶坯模具怎么买不吃亏?螺纹芯、针阀热流道与48-96腔的一笔账
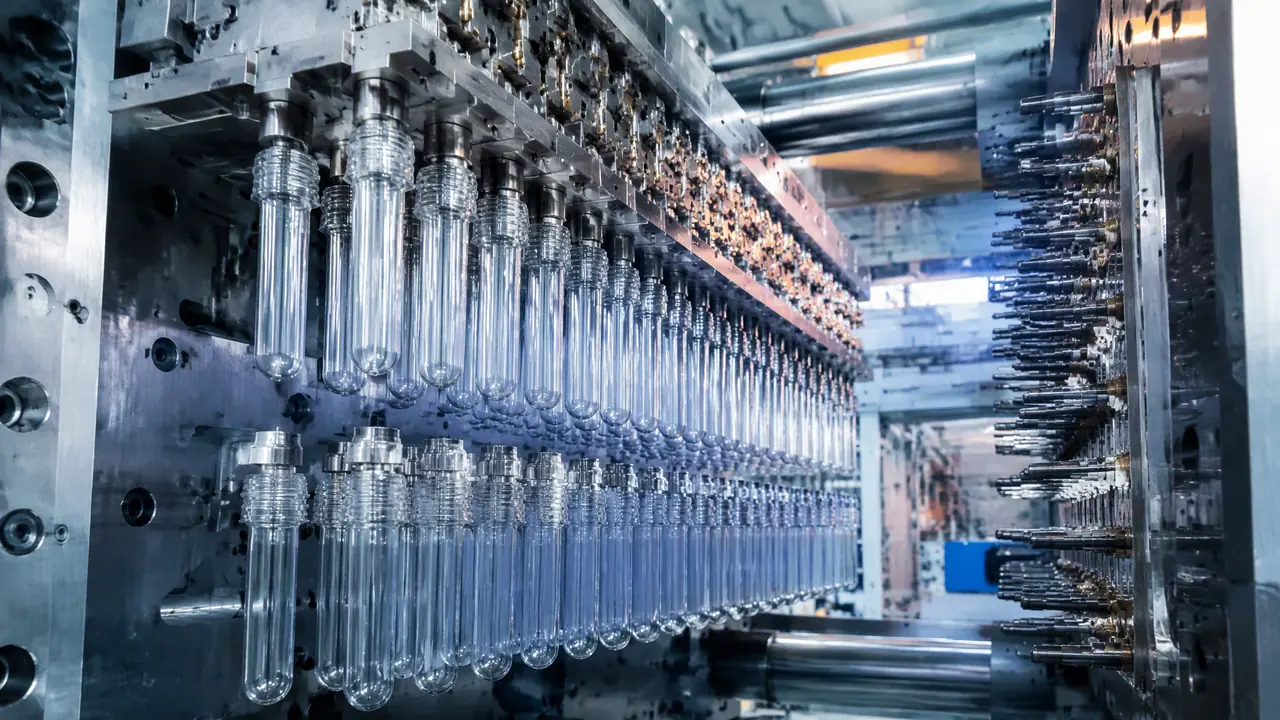
挑明了讲:瓶坯模具的钱六成花在看不见的地方,螺纹芯和针阀式热流道才是大头,型腔反而最便宜。腔数从48上到96,机台吨位和每支坯的摊销跟着变,吹瓶线的产能还反过来卡模具的选型。下单前把螺纹芯材质、阀针品牌和运水设计问到底,比盯着总价砍价管用。
去年给厂里添第二套48腔瓶坯模具,四处询价,同样是19克水坯的规格,报价从三十二万一路报到六十八万,差出一倍还多。我当时心里直打鼓,怕贵的那家是看我们不懂在宰客。这套模用到现在十个多月,我可以把这笔账摊开讲:贵出来的钱全在螺纹芯和针阀式热流道这两处,型腔反倒是一副模里最不值钱的部分。
我们厂做的是19克水坯,28毫米瓶口,PCO1881三牙螺纹,一天三班连轴转。这种规格是纯走量的活,一台48腔机一个月下来就是八九百万支坯。模具上差一丁点,年底对账就是几十万的落差,这就是为什么买瓶坯模具不能只盯总价。
螺纹芯和阀针,一副瓶坯模具里最值钱的两样
螺纹芯管瓶口精度,阀针管进胶节奏,这两样零件占一副瓶坯模具一半以上的成本,也直接决定这套模能不能开高速。
先讲螺纹芯。瓶口的螺纹、封口面、防盗圈全靠它转出来,公差压在正负0.02毫米这个量级,材料用S136,热处理硬度做到HRC50,最后还得抛到镜面。这颗芯子单配一颗三千多,一副48腔模光螺纹芯就是小十五万,占整套模近三成,真不是小件。
阀针那头更讲究。PET料温要烧到285度上下,又黏又稀,停机一冷就拉丝堵嘴,所以瓶坯模必须上针阀式热流道:每腔一根阀针,开模前先把针捅下去切断料头,抬针的时机还能一个区一个区错开,行里叫时序开阀。我踩过的坑是时序没调好:中间那几腔先走料,两边的坯充填慢半拍,出来的坯偏心,吹瓶时瓶壁一边厚一边薄,一吹就炸。后来让模具厂把中间区阀针延迟0.15秒,偏心从0.25毫米压回0.1毫米以内,炸瓶率才降下去。
瓶口螺纹跟冷却怎么配合,我之前整理过一篇更细的,公差和铍铜芯的配法都写到了,可以对照着看:pet瓶胚模具要点?瓶口螺纹与冷却。
热流道还得提醒一句。进口阀体一套贵十几万,国产的便宜三成,但阀针密封是消耗品,我用过的国产那套两年后开始渗胶,换一次阀针加密封圈四五百,还要停半天机。走量的厂我更偏向进口阀体配国产备件这个组合,为省十几万把产线拖停,怎么算都是亏的。
48腔到96腔,腔数每上一档都变什么
腔数每上一档,机台吨位加一百吨上下,模具价加十几二十万,但摊到每支坯的模具钱反而更低,单量稳的厂上大腔更划算。
这是我自己记的账,19克水坯,询价和投产之后核过的数都列在这儿:
| 项目 | 48腔 | 72腔 | 96腔 |
|---|---|---|---|
| 配机吨位 | 450吨左右 | 550吨左右 | 650吨左右 |
| 成型周期 | 9.5秒 | 10秒 | 11秒 |
| 时产 | 约1.8万支 | 约2.6万支 | 约3.1万支 |
| 模具价(含热流道) | 45-55万 | 62-75万 | 85-100万 |
| 单支坯模具摊销 | 约1.3厘 | 约1.1厘 | 约1.0厘 |
看着96腔贵一倍,账不能这么算。一副模按800万模次算寿命,48腔能吐三亿八千万支坯,摊到每支一厘三;腔数越大,机台电费和人工摊得越薄,单支综合成本能再低一成多。我第二年上的却是72腔,没有直接上96,原因是吹瓶线只有两条:坯产出来存不住,瓶坯放久了吸水,含水率一超标,吹出来的瓶就发雾,整批降级。这是瓶坯厂特有的约束,模和吹瓶线得配套着算,光看注塑端便宜没有意义。
坯吹成瓶是另一副模具的故事,账也分开算,那头的门道看这篇:塑料瓶模具怎么吹?吹瓶模与瓶坯模的区别。
瓶坯发雾发黄,锅别急着甩给模具
PET干燥不到位、冷水机温度压不下去,发雾发黄八成是工艺的锅,但螺纹芯里不埋铍铜,冷却再猛也快不起来。
PET这个料娇气。打料前必须在165度左右的除湿干燥机里烘足5个小时,含水率压到万分之五以下,差这一步,料筒里一过285度就水解,坯子发黄发脆,怪模具没有用。
模具这头管冷却的是两路水。一路走螺纹芯,冷水机压到10到12度,瓶口是密封面,芯子一热就胀,精度全跑;一路走瓶身模腔。48腔的模运水串起来十几米,我吃过一回闷亏:靠端部那8个腔的坯老是慢一拍,查了两天,居然是运水回路里的隔水片装反了,水抄了近路,那一段模温高了4度,一天报废四千多支坯。老师傅有句土话:瓶坯模不是塑出来的,是冻出来的。这话我后来写下来,贴在了机台边上。
从瓶坯到成瓶中间还隔着一副吹瓶模,一瓶水两副模怎么分工,这篇拆得最直白:矿泉水瓶模具拆解:一瓶水从瓶坯到成瓶的两副模具。
现在那套48腔模还在跑,十个多月没大修过,中间只换过一批阀针密封圈。回头再看当年六十八万的报价,一分不冤。买瓶坯模具别盯着总价砍,把螺纹芯材质、阀针品牌、运水设计这三样问到底,价格自然谈得明白,模装上机也不用天天趴在机边等着出事。
常见问题
48腔瓶坯模具要配多大的注塑机?
19克水坯按450吨上下配,锁模力留一成余量。塑化量也要核,螺杆每小时的吐料量得跟上48腔的节奏,不然周期怎么压都进不了10秒。
一副瓶坯模具能用多少模次?
保养到位做到800万模次上下是正常水平,到期主要是螺纹芯磨损和阀针密封老化。每50万模次把螺纹芯拆下来清洗量测一次,大修能明显往后拖。
做5加仑桶坯的模跟水坯模一样吗?
完全是两回事。桶坯38毫米瓶口,单支100克往上,一副模一般就4到8腔,周期要30多秒,机台吨位反而更大。别拿水坯模的经验去套桶坯,报价也完全是两码事。
验模的时候要盯哪几个数?
我就盯四样:全腔注满重量的极差、坯身偏心、瓶口过通止规、连续两小时的周期波动。四个数全稳,这套模才算交得干净,差一样都要写进整改单。
瓶坯模具为什么不能省针阀?
PET料温高、拉丝凶,开放式浇口停一次机就堵一次。阀针能按时序逐区开合,进胶平衡,拉丝和料头毛病都少,这一条省了,后面全是修不完的坯。