塑胶模具配件哪些易损?密封圈司筒弹簧
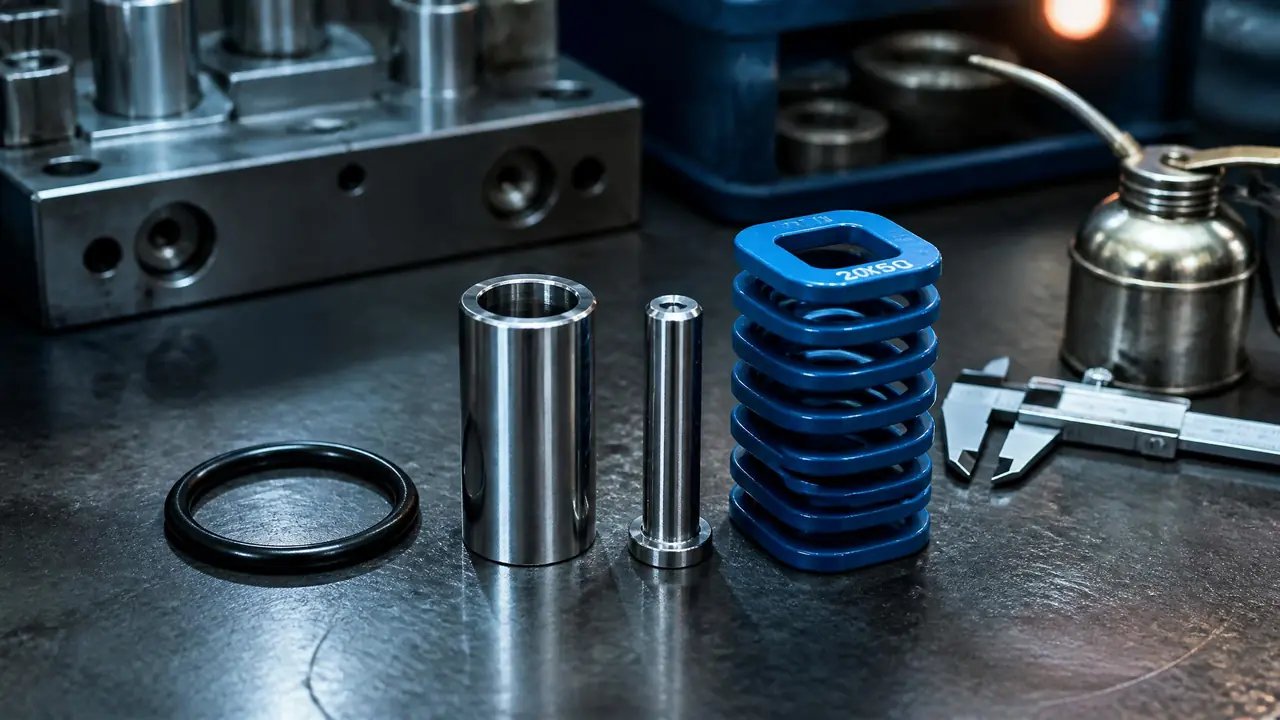
先说结论:密封圈、司筒、弹簧这三样是塑胶模具配件里坏得最快的,漏胶、卡针、回弹变软分别对应它们的失效信号。寿命到点主动换,比坏了再停机便宜得多。建议先按文中的周期表给手上的模具排个班。
上个月一副手机壳模半夜漏胶,第二天模房一看,是分型面上的O型密封圈老化开裂,模温机一关一开,冷热交替,胶就顺着缝渗出来了。一个几块钱的圈,停机大半天,报废两百多模产品。这账谁算谁心疼。做注塑久了你会发现,模具本体(模架、型腔、型芯)其实很耐用,真正隔三差五出问题的,全是那些不起眼的塑胶模具配件——密封圈、司筒、弹簧这类小东西。
很多人以为小件坏了是质量问题,其实大部分是没按周期维护。密封圈有耐温上限,司筒有配合间隙,弹簧有压缩寿命,超过使用边界就失效,这跟模具好坏没关系。这篇就把这三样易损件挨个讲清楚:怎么判断快坏了,多久换一次,备件该备几个。
密封圈:漏胶的头号元凶
密封圈失效的信号是渗水渗胶和发硬掉渣,普通丁腈圈在90度模温下寿命大约三到六个月。它泡在油路水路里长期受压,橡胶会慢慢永久变形,压不紧就漏。判断不用拆模,先看运水接头周围有没有水渍。
我踩过一次坑。2024年3月那副手机壳模用模温机跑110度,配的是普通丁腈橡胶(NBR)O型圈,不到三个月就发硬、表面起皮掉渣,渗出的水汽凝在模板上,产品表面带料花。当时还以为是模温机坏了,查了两天才找到圈头上。后来全换成氟橡胶(FKM),耐温能到200度左右,用了一年多没再漏过。这个教训值好几千块,说给你听,省得再交一遍学费。
买圈的时候别只看尺寸,硬度70-80的氟胶圈是行业里常用的规格,太软的耐压差,太硬的装进去容易剪伤。装圈前在槽里摸一遍,有一个毛刺或者旧胶没清干净,新圈装上去一压就废。换圈是个手艺活,急不得。
水路这块还有个连带问题:热流道模具的密封要求比冷流道更高,温升更快,圈选错材质坏得也更快,可以看看这篇热流道模具的结构解析再决定圈的材料等级。
司筒:卡针、拉伤和顶白
司筒坏起来是渐进的:先是顶出发涩,然后产品顶出位拉白起筋,最后彻底卡死,配合间隙超过0.02毫米基本就该换了。司筒针和司筒之间是精密滑动配合,行业里普遍做在0.01到0.015毫米,一旦进入硬质异物或者缺油,几分钟就能拉伤。
司筒这东西平时一点感觉都没有,坏起来特别突然。我见过一副盖子模,三个司筒位里最深的那个,因为顶出斜了一点,每次都别着劲,跑了四十多万模次,司筒内壁拉出一道竖痕,产品内壁对应位置天天顶白。客户投诉了才查出来。拆下来一看,筒壁已经磨得发亮,间隙目测超了0.05毫米,直接报废。
省司筒的办法其实很土但有效:每班给顶出机构喷一次顶针油,量不用多;装模的时候确认顶出板平行,别让司筒针别劲。另外顶针和司筒是配对的,研配好了就别混装,模房里经常有人清理完随手插错位,装回去就卡。这一点老说老犯,你肯定也见过。
司筒属于顶出系统的一部分,想搞明白它为什么这么怕偏载,可以看这篇注塑模具四大系统拆解,顶出那章讲得比较细。
弹簧:回弹力是悄悄消失的
矩形弹簧的正常寿命大约30万次,压缩量控制在自由长度的30%以内能活得更久,失效标志是自由长度缩短超过3%或者回弹明显变慢。弹簧不像密封圈会漏,它坏的时候不声不响,先内螺纹抽芯回不到位,再产品拉伤,最后才发现是弹簧软了。
弹簧的检查有个笨办法:拿游标卡尺量自由长度,跟新弹簧对比。2024年5月我量过一副用了60万模次的旧模,弹簧标称自由长度63毫米,实测只剩58毫米,缩了快8%,这种就是彻底该换的状态。换了之后,之前一直偶发的滑块回不到位问题跟着消失了,前后花了不到一百块。那次之后我们车间定了个规矩,中修时弹簧一律换新,不省这个钱。
选弹簧注意压缩比。行业里普遍讲最大压缩不超过30%,预压给到10%左右比较稳,压得越狠死得越快。蓝色(中负荷)和黄色(轻负荷)别看颜色随便买,按需要的力量选,弹簧力量不够,尼龙塞回不进孔位,产品照样报废。
三样配件到底怎么备?一张表说清
备件思路按停机损失倒推:密封圈按尺寸各备20个、司筒按模备1套、弹簧按模备2套,三样加起来投入不到一千块,能挡住九成的半夜停机。下面这张表是按我们车间的实际更换记录整理的,不同厂情况会有出入,当参考别当标准。
| 配件 | 典型寿命 | 失效信号 | 单件价格 | 建议备件 |
|---|---|---|---|---|
| O型密封圈(FKM) | 三到六个月(90度模温) | 渗水渗胶、发硬掉渣 | 2-10元 | 每个尺寸20个 |
| 司筒+司筒针 | 40-60万模次 | 顶出发涩、产品顶白 | 50-200元 | 每副模1套 |
| 矩形弹簧 | 约30万次 | 自由长度缩短、回弹变慢 | 10-40元 | 每副模2套 |
价格是华东地区模配市场的常见区间,进口品牌会贵一截,但说实话,普通产品模用国产件完全够,精密模具再上进口的。配件供应商的账期和交期也重要,急用的时候当天能送到的本地供应商,比便宜两块钱的外地件强得多。
碰到配件坏是修是换,还得结合模具本身的价值判断。如果模具有精度要求,比如公差要做到0.01毫米级别的活,配件劣化对产品的影响会被放大,这种模具的维护思路可以参考这篇精密注塑模具公差控制拆解,里面讲了配合精度怎么保。
回到开头那副漏胶的手机壳模:换个五块钱的氟胶圈,四十分钟恢复生产,客户那边一单没耽误。模具维修这行,大头从来不是配件本身,而是发现坏了之后停掉的那条产线。密封圈按季度查,弹簧中修就换新,司筒别混装、勤打油,就这三条,能把大多数半夜抢修挡在门外。
常见问题
密封圈多久换一次才算合理?
别等漏了再换。模温80度以下的模具,一年换一轮就够;模温90度以上或者冷热交替频繁的,建议跟季度保养一起换。换下来的圈捏一捏,发硬、有压痕、表面起皮的,直接扔,别心疼。
司筒拉伤了能不能修?
轻拉伤可以抛光再用,间隙超得不多的话,换个加大一档的司筒针重新配也行。但拉出深痕、筒壁发亮的,直接换新。修过的司筒寿命打折,关键位置我一般不留修过的件。
弹簧颜色代表什么?能混用吗?
颜色对应负荷等级,黄色轻负荷、蓝色中负荷、红色重负荷,按需要的力量选。同一处尽量用同一批的,新旧混装会让受力不均,回不到位的还是先出问题。
这些配件一定要买原厂的吗?
密封圈和弹簧买国标件就行,认准尺寸和材质。司筒稍微讲究点,配合间隙是研配出来的,最好找原来的模具厂配,或者提供旧件让对方照着做,尺寸报错了装不上反而耽误事。