叠层模具省在哪?一模两腔的立体重叠
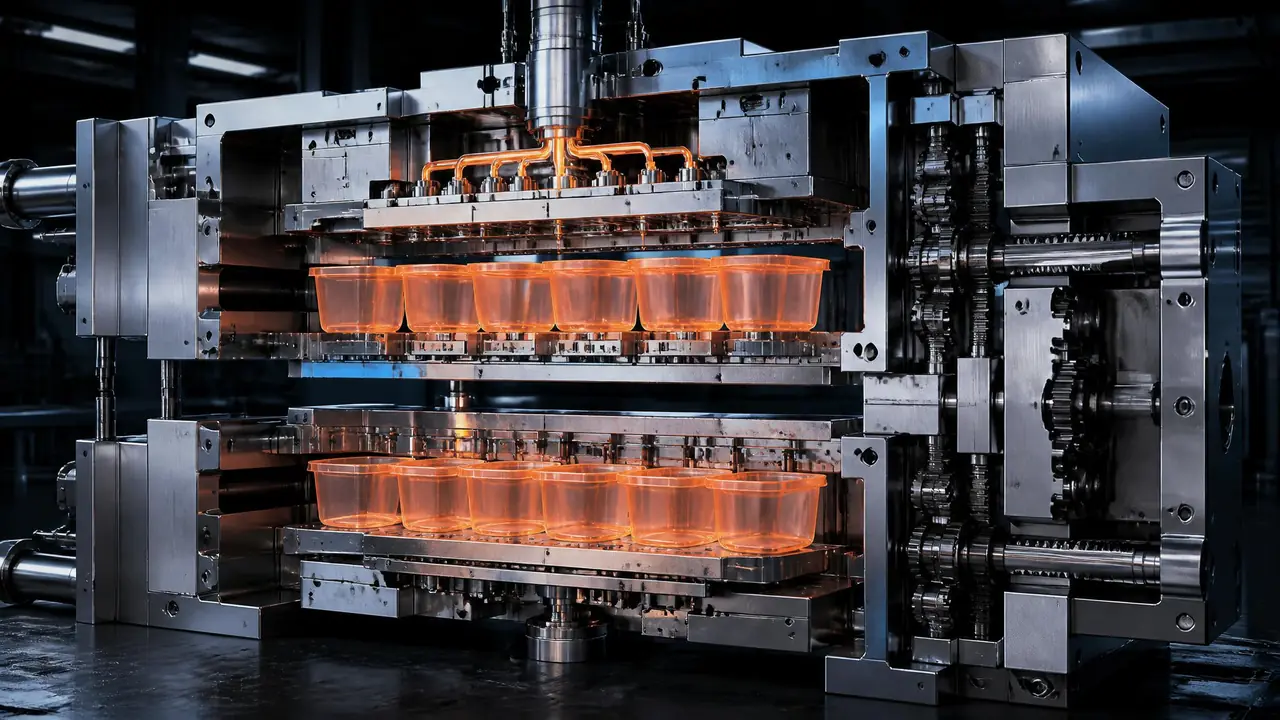
开门见山:叠层模具省的不是钢材,是机时。两副型腔背靠背叠进同一副模架,锁模力几乎不变,产能却能提六到八成,代价是模具更厚、行程更长、造价更高。手里订单排满、机器不够用的厂,先核对容模量、开模行程和塑化量这三个参数,再谈要不要上。
去年去黄岩看朋友试模,头一回近距离看叠层模具开模:两块模板同步分开,上下两排薄壁盒一起往下掉,接产品的师傅一个人守着,动作比平时快了一倍。我当时问他这模具贵了多少,他说六十多万。贵这么多图什么?他说你算算我一台机器干出两台的量,机时费半年就把差价赚回来了。
叠层模具(Stack Mold)的思路拆开看很直接:把本来平铺的型腔立起来叠放,两副型腔共用一副模架、共用一台注塑机的锁模力。所谓一模两腔,是立体方向上的一模两腔,不是左右排布那种。听着像白占便宜,实际处处有前提,下面一层层拆给你看。
叠层模具长什么样?两层型腔背靠背
叠层模具就是把两副完整型腔沿开模方向背靠背叠进同一副模架,一次注射、两个分型面同时打开,锁模力按一层算,产能却接近翻倍。结构上它比普通模多出一块中间模板,A面朝定模、B面朝动模,两个分型面一前一后同时分开。
中间这块板是整套模的灵魂。热流道主流道从定模穿过第一层型腔,一直伸到中间板里埋着的热流道板,再分料到第二层,阀针按组分时序开闭。我见过的那套两层模,模厚做到860毫米,同腔数的普通单层模也就480毫米上下,差了快一倍。钢材用的是2738预硬钢,中间模板比两侧的还厚一截,四根导柱也加粗了——两层模的合模精度要求比单层模苛刻,差个两三丝就会跑披风。
还有一个普通模没有的部件:同步机构。两个分型面必须同步打开,一般靠齿条齿轮拉着,两边开合速度差一点,热流道的流道就会被硬生生拉断或者挤坏。这套机构是叠层模独门的东西,也是模具费贵上去的主要来源之一。
热流道在叠层模里怎么配置、阀针时序怎么调,这篇拆得更细,想深入的朋友可以接着看。
产量接近翻倍、锁模力不变,这笔账怎么算
省的是锁模力和机时:两个分型面的胀型力方向相反、基本互相抵消,锁模力只按一层型腔的投影面积算,同一台机器的产量却能提到一点六到两倍。这是叠层模最核心的一笔账,也是所有宣传里最容易被夸大的一笔。
胀型力就是熔料把模腔往外撑的力。叠层模里两个分型面背靠背,撑开的力方向正好相反,机器锁模机构只需要压住剩下那点差值。一台320吨的注塑机,本来装一套16腔瓶盖模,换成两层叠层模能装到32腔,吨位还是那320吨。机台没换,产量翻上去了,这就是「省」的本质。
但别以为产能能无脑乘二。我跟着跟完的那套薄壁果冻盒模,8+8腔,周期从单层的6.5秒拉长到8.2秒——开模行程要多出一整层型腔的高度,开合模多花两秒多,取件机械手的动作路径也变长了。算下来日产能提升六成五左右,不是100%。报价时不算这笔的业务员,交模那天客户就会发现预期落空。
塑化能力同样要命。32腔一次进料,每模的料量翻倍,螺杆得在同样的冷却时间里塑化双倍的料。后来那套模换成了110毫米直径的螺杆,储料时间卡得很紧,熔胶稍微慢半拍就拖周期。模具厂报价前要的不是你的产品图,是注塑机的型号和螺杆参数。
| 对比项 | 常规单层模 | 两层叠层模 |
|---|---|---|
| 同腔数模厚 | 480毫米左右 | 850毫米上下 |
| 锁模力 | 按全部型腔投影算 | 只按一层算,两边抵消 |
| 成型周期 | 6.5秒 | 8秒上下 |
| 日产能 | 基准 | 提升60%-80% |
| 对注塑机的要求 | 普通即可 | 容模量、行程、塑化量全面升级 |
| 模具造价 | 基准 | 贵五到八成 |
什么产品值得上叠层模?
量大、壁薄、周期短的产品最合适,比如瓶盖、薄壁餐盒这类日均几十万件的消耗品;深腔件、大抽芯件和订单量不饱和的产品就别凑热闹。一句话,叠层模是为走量而生的,不为省模具费。
这类薄壁消耗品单件利润薄,全靠机时堆量,省下的每台机器都是真金白银。我自己排过一次账:一套两层模比再买一台二手注塑机加一套新模便宜,还省出一个机位的车间面积,这是很多厂老板下决定的真正原因。
反过来讲,深腔制品(垃圾桶、储物罐这类)上叠层模就很吃亏,开模行程翻着倍地涨,一般机器根本张不开嘴;带大行程抽芯的件也麻烦,抽芯动作要跟同步机构协调,故障率肉眼可见地上去了。另外分型面的布置在叠层模里比普通模敏感得多,两层分型面的平衡差一点,两层的产品重量就不一致。分型面怎么选、碰穿插穿怎么避坑,这篇讲得很透,做叠层模之前建议先补这一课。
还有一个容易忽略的点:叠层模的维护成本不低。热流道阀针翻倍、同步机构要定期校准,停机一次修的就不是一处。订单量吃不饱的厂,省下的机时费覆盖不了这些,那就纯亏。
回到黄岩那次试模。朋友后来说过一句我记得很牢的话:叠层模不是给所有厂准备的,是给那些机器排满了还接不到产能的厂准备的。你手里要是也有一台排满的机器和一张加价都排不进档期的订单表,先把注塑机型号、容模厚度、开模行程、螺杆直径这四个数抄下来发给模具厂,比开口就问「多少钱一套」有用得多。
常见问题
叠层模具和双色模具是一回事吗?
不是。双色模是两种塑料在同一个型腔里分两步成型,解决的是「一个产品两种料」;叠层模是同一种产品在两个分型面里同时成型,解决的是「一个产品出两份」。方向完全相反,一个为了功能,一个为了产能。
叠层模具是不是必须配热流道?
行业里基本是标配。两个分型面共用一套浇注系统,冷流道很难把料同时送到两层还保持平衡,热流道的阀针还能分组控制开闭时序来调进料节奏。极少数小型两层模用延长喷嘴凑合过,但主流方案就是热流道。
叠层模具比普通模具贵多少?
我见过的行情是贵五到八成,同步机构和热流道是大头。但算总账不能只看模具费,机时费省下来之后,半年到一年把差价赚回来的案例不少见。本质上是用一次性投入换长期的机时。
老注塑机能不能直接换装叠层模?
先查三个数:容模量,很多老机装不下850毫米的模厚;开模行程,要能同时打开两个分型面再留出顶出空间;塑化量,一模双倍的料它吐不吐得过来。三个里有一个不达标就得换机,别听谁说「装得上」就直接下单。
延伸阅读
叠层模和双色模经常被放到一起讨论,双色模具两种颜色一次成型的工艺详解可以对照着看。
想从零建立整体概念的,注塑模具结构从看图到入门的全流程拆解是更好的起点。