鞋模具是怎么开出来的?鞋底鞋楦的成型工艺
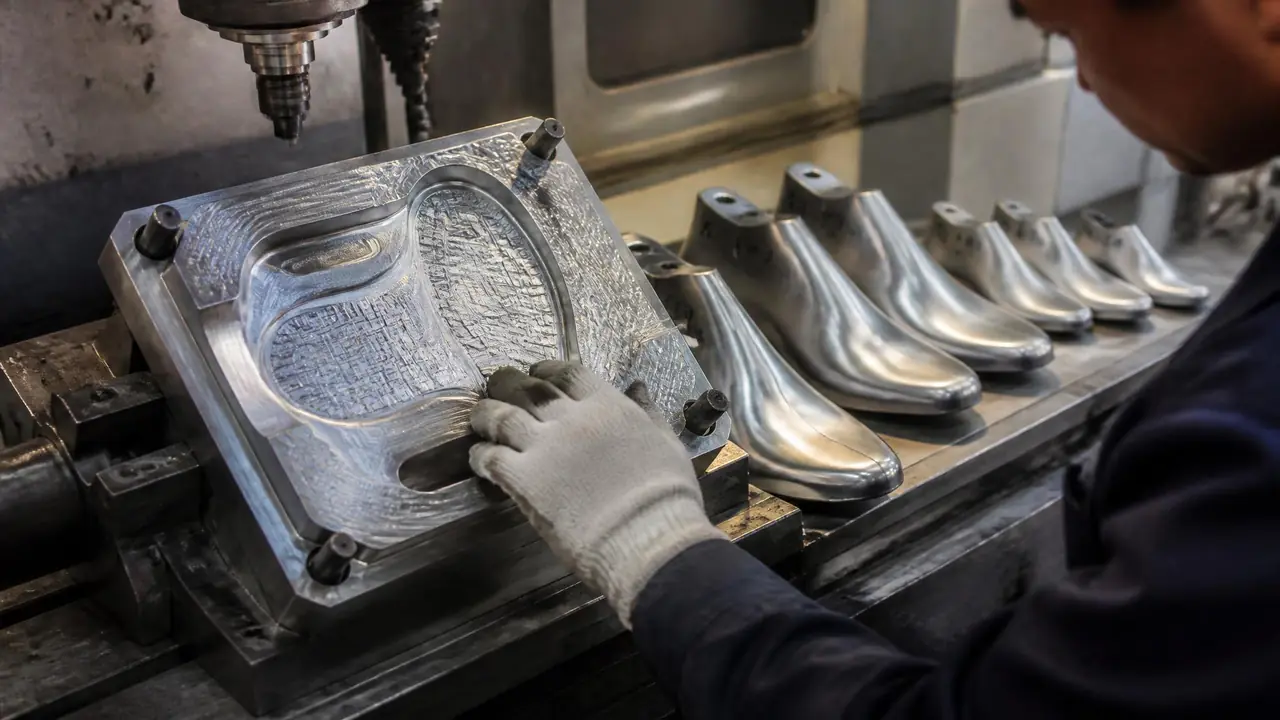
先说结论:鞋模具不是一块模,铝楦定鞋型、鞋底模定大底,两样都按橡胶、PU或EVA的成型方式来配。流程从扫描建模到试模交货大概15到20天,动手前先敲定楦型再谈价。顺序要是反了,返工的钱比模还贵。
表弟去年进了一家晋江的运动鞋厂做开发助理,头一回给我打电话,问的不是鞋,是鞋模具——鞋还在图纸上,为什么光开模这一项,供应商张口就报四五万。我当时就跟他讲:鞋模具从来不是一块模,鞋楦加鞋底模才叫一套,楦不过关,模开得再漂亮也是白开。
这几年我在温州和晋江的模房前后跑过十几趟,从铝棒到成品模的每道工序基本都盯着看过。总的感受是:这套活儿难度不算顶高,但环节多、手艺活占比大,翻车往往不在大结构上,而在收缩率、排气、楦型这种不起眼的细节里。下面按顺序拆给你看。
先有鞋楦,才有鞋模具
鞋楦是整套鞋模具的起点,鞋的肥瘦、前跷、楦底弧线全由它说了算,楦型一天不锁定,鞋底模具就一步都不能动。国标鞋号直接按毫米标脚长,相邻两码差5毫米,楦的长度还要往外加放余量,跑鞋一般放15到20毫米,皮鞋放得少些。打样阶段通常只做中间一两个码的铝楦,客人在样鞋会上确认了楦型,再放大放小做出全码楦,到这一步才有资格谈开模。
铝楦是怎么来的?一支6061铝棒上车床和加工中心,粗铣之后再精铣,两三个小时出一支,楦底弧度和前跷角全靠程序保证。别小看这道工序,我见过一支楦的前跷差了两毫米,试穿的时候整个鞋头翘着不贴地,客商当场摇头。返工修楦用了一周,后面的排期全乱了。
现在的楦房基本告别了手工铲削,靠的就是数控设备,加工这块的门道,之前写过一篇专门的介绍:数控模具。楦型锁死之后,才轮得到鞋底模上场。
鞋底模具开出来的五个步骤
鞋底模具按扫描建模、分型设计、CNC粗精铣、花纹雕刻、合模试模五步走,橡胶模还要按1.8%上下的收缩率把型腔放大一档。第一步拿扫描仪把定稿铝楦扫成三维模型,设计师在软件里取出楦底样,画出大底的花纹和墙位。第二步定分型面,鞋底模比注塑模简单,多数就上下两开,花纹深的位置才加镶件。第三步上机,铸铝或锻铝的模坯先粗开腔、留余量,再精铣到位。第四步雕花纹,鞋底花纹深度普遍在1.5到3毫米之间,防滑纹深、缓震纹浅,刀路一错,整块腔就废了。第五步合模试模。
试模是最容易翻车的一步。有回我们给一家客户开橡胶大底模,第一模打出来,前掌花纹缺了一小块肉,查下来是排气没开够,胶料跑到最后填不满。加开两条排气槽再试,一次过关。还有更贵的教训:模房忘了放收缩率,打出来的鞋底比样楦整整小了一圈,型腔没法补救,十几天的功夫推倒重来。
时间和价钱给个参考。楦型已经锁定的情况下,一套鞋底模正常15到20天交模,急单有模房敢压到10天,试模次数就不保证了。价钱方面,单码两腔的橡胶铝模,行业普遍报价八千到两万,全码套模按码数往上乘,几万到十几万都属正常。这套流程跟塑胶模具的开模路数是相通的,塑胶模具开模流程那篇写得比我细,可以对着看。
橡胶、PU、EVA:材料不同,模具完全是两码事
鞋底材料决定模具做法:橡胶走硫化模,165度上下合模8到10分钟;PU用低温浇注模;EVA靠二次模压定型,三种模具互相顶替不了。同一只鞋底,换一种材料就等于换一套模。我按接触最多的几类列张表:
| 鞋底材料 | 成型方式 | 模温 | 单模周期 | 模具要点 |
|---|---|---|---|---|
| 橡胶大底 | 平板硫化 | 150-170℃ | 8-12分钟 | 铝合金本体,花纹深处镶钢件 |
| PU底 | 低压浇注 | 45-55℃ | 4-6分钟 | 结构简单,排气和合模精度是命门 |
| EVA发泡底 | 二次模压定型 | 170℃左右 | 3-5分钟 | 一次发泡坯料比模腔大一圈,靠压力挤回定型 |
| TPR/TPU | 注塑 | 料温180-220℃ | 30-60秒 | 跟通用塑胶模具的思路接近 |
橡胶硫化模是鞋模里的主力,也是最容易粘模的一种。模温上到165度,胶料一反应,脱模剂喷得不匀,大底就撕在腔里。我们车间的土办法是头三模用脱模剂伺候,后面靠模腔本身的抛光光洁度,越打越顺。硫化跟注塑到底差在哪,橡胶模具那篇对比得更系统。
EVA最有意思。一次发泡出来的坯料又厚又鼓,看着根本塞不进鞋底模,二次模压就是靠高温高压把它挤回楦底样的形状,挤出去的边料切掉就是。这个环节对模腔精度的要求反而没橡胶模那么苛刻,难的是压力和时间的配比,压力大了底会发僵,缓震手感全无。
鞋模具厂为什么都挤在温州和晋江?
鞋模具从来是跟着鞋厂走的:温州偏皮鞋鞋模,晋江偏运动鞋模,产业带里买楦、开模、试模一条街凑齐,修模当天能来回。2024年我到温州鹿城一带的模房集中区转过几天,一条街上前脚是楦头店,后脚是CNC模房,再走两步做花纹雕刻的也在招手。鞋开发最怕等,样鞋会上客户提个意见,楦改一点模就得跟着改,模房离得近,当天送当天取;隔着半个中国寄模,一来一回三五天就没了。
晋江又是另一套生态。运动鞋走量,EVA中底和PU浇注的模需求最大,模房拼的是交期和价格,一套中底模的报价能压到温州同行的七八成。两地的分工和找厂门道,之前写过一篇温州模具产业的实地记录,想深挖的可以看。
回到开篇表弟那个问题,四五万的报价现在他能自己拆了:楦一套、大底模一套、中底模再一套,摊下来并不离谱。后来他们那双鞋楦型定了之后,大底模18天交的货,一次试模过关,首批三千双赶上了订货会。你要是也要开鞋模具,先别急着到处比价,把楦型敲死、把材料和码数列清楚,再拿这两页纸去谈,报价单立刻就能看出谁在糊弄你。
常见问题
鞋底模具一套大概多少钱?
单码两腔的橡胶铝模,行业普遍报价八千到两万,花纹越复杂越贵,全码套模几万到十几万都正常。比价时让厂家把型腔材料、花纹深度和试模次数写进合同,光盯总价容易被低价单坑进去。
鞋楦和鞋底模具是同一家做吗?
不一定,产业带里楦头店和模房经常就是隔壁,很多模房能全套包下来。但楦型要求高的品牌会单独定制楦,定稿后再拿楦去开模。记住顺序:模是照着楦开的,不是反过来。
开一套鞋模具要多久?
楦型锁定的情况下,鞋底模15到20天交模,急单有人敢承诺10天,但试模次数不保证。要是楦还没定,先预留一周到十天做楦和试穿,这两段时间别算混。
自己设计的鞋型,第一步该做什么?
先弄楦。可以按脚型数据找楦厂定制,也可以买市售标准楦来改,成本差好几倍。楦没定就去问模房报价,报出来的数字基本没有参考意义。
延伸阅读
鞋底模的型腔和花纹怎么在图纸上落地,模具型腔这篇讲得清楚。
从一张草图到量产交货的完整步骤,可以接着看定制模具制作全流程。