高光模具怎么做出镜面?模温机与蒸汽无痕注塑
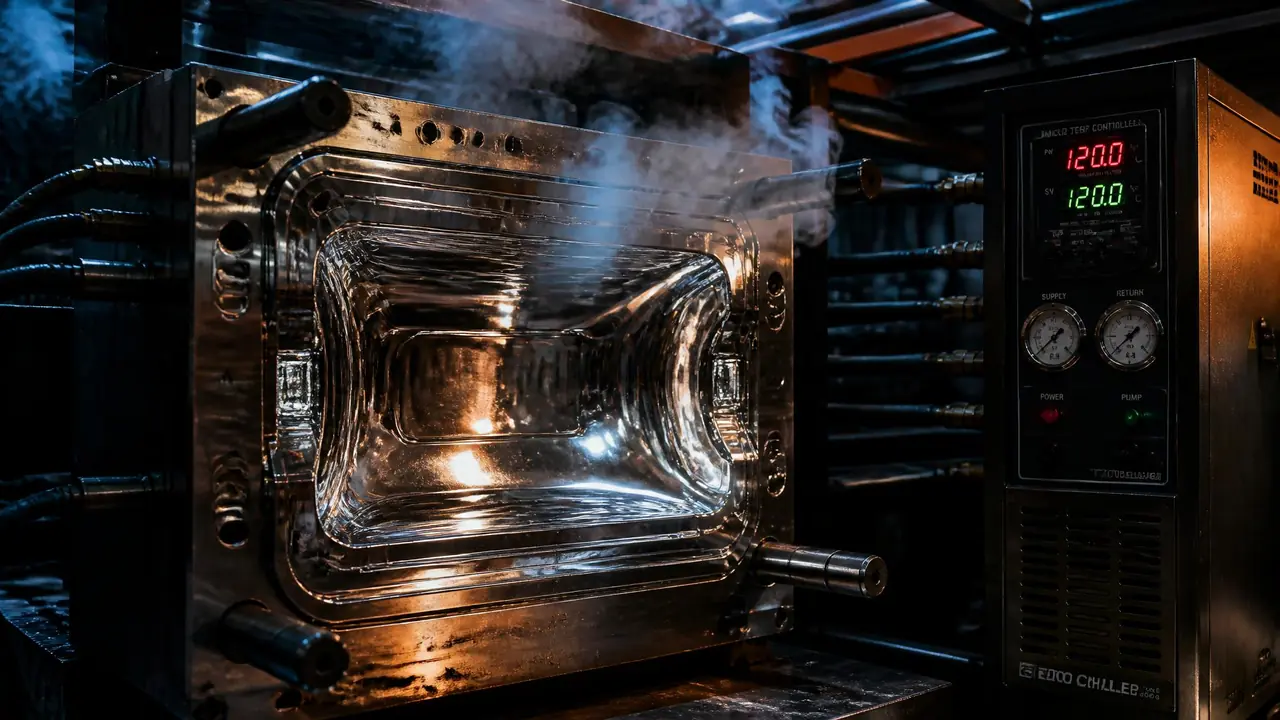
直接给结果:高光模具做出镜面,靠ESR镜面钢精细抛光打底,再靠急冷急热把型腔温度冲到140℃上下消除流痕,两件事缺一不可。蒸汽无痕注塑效果好但投入大,先拿产品结构和批量算账再决定。
电视边框、洗衣机面板那些亮得能照出人影的塑料件,多半出自高光模具——不用喷漆,脱模就是镜面。不少老板第一反应是"抛光抛得好",这话只对了一半。抛光解决的是"印得出",温度解决的是"印得干净",两码事。
我2024年在东莞一家做家电面板的厂跟过一套高光模试模,第一模打出来,表面流痕一圈一圈,像年轮。当时试模师傅调了半天射速和保压,没用。后来把模温从60℃提到140℃再射胶,第二模表面立马干净。这件事之后,我看高光件只看一个东西:温控方案怎么配的。
先打地基:高光模具的镜面来自钢和抛光
高光模具的镜面由两半拼成:ESR电渣钢做型腔抛到Ra0.025微米以内,再靠急冷急热控温消除流痕熔接痕。钢是地基,温度是墙,地基不稳墙砌得再快也白搭。
先说钢。普通P20、718H抛到Ra0.1微米左右就顶天了,再往下抛会出现橘皮和针孔,因为钢里夹杂物多,抛着抛着杂质脱落留下小坑。高光模都用ESR电渣重熔钢,把夹杂物压到极少。常用三个牌号:S136,含铬防锈,价格适中,做PC、PC/ABS这类偏酸的料最稳;2083,德国牌号的不锈钢模钢,防锈和镜面表现都在线;NAK80,出厂预硬到HRC40左右,省掉一次淬火变形的风险,做薄壁面板很省心。
有一点提醒:选钢别只看牌号响不响。我们对比过正规2083和小厂改制的料做同一套面板模,杂牌料抛到第五道工序冒出两个砂眼,整套型腔返修,材料加人工亏了两万出头。选型前可以先看看这篇2083模具钢的拆解,防锈性能和镜面等级讲得比我细。
抛光是个慢工。油石打底,砂纸过渡到2000目往上,最后钻石膏收光,A1级镜面一套中型面板模的人工工时大概10到15个工作日,赶不得。有个细节很多人不知道:抛完光不能用手直接摸型腔,手上汗液里的盐分碰上去,注塑几百模之后会留下一小块发雾的印子,我们吃过一次亏,返抛了三天。
为什么高光注塑离不开急冷急热?
熔料打进140℃上下的型腔,表面才复制得干净;成型完再用冷却水把模温快速拉回40℃左右定型,一热一冷缺一不可。
原理其实不复杂。普通注塑模温控制在60到80℃,熔体前沿一碰到冷模壁,表面立刻结一层固化皮,流痕、熔接痕、玻纤浮纤全留在这层皮上,抛光再好也盖不住。高光无痕注塑(行业里叫RHCM)反着来:射胶前先把型腔表面加热到塑料的玻璃化温度以上,PC/ABS大概140℃,让熔体前沿一直保持流动,把型腔的镜面完整复制下来;充填和保压一结束,马上切冷却水,几十秒内把模温拉回定型温度,不然产品出不来或者翘得没法看。
给个实测数字。还是那副洗衣机面板模:普通打法模温75℃,成型周期38秒,表面Ra大概0.3微米,流痕肉眼可见;高光打法升温到140℃再射胶,周期拉长到53秒,多出来的15秒基本耗在急冷和等待升温上,表面Ra降到0.05微米以内,喷漆工序直接砍掉。一批20万件下来,省掉的喷涂费比多耗的电费和延长的时间成本低得多,这笔账是客户自己算给我们听的。
补一句,熔接痕特别顽固的位置,光靠高模温有时救不回来,得配合热流道把熔体输送理顺,两套手段一起上。浇口位置和热流道的选择,可以参考这篇热流道模具的解析,和急冷急热不冲突。
蒸汽、油温机、电加热,加热方案怎么选?
量产大件优先蒸汽无痕注塑,表面一致性最好;预算有限先用高温油温机过渡;小批量试水可以上电加热镶块。三种方案我都在现场用过,差距很实在。
| 方案 | 可达模温 | 升温速度 | 表面效果 | 投入和麻烦 |
|---|---|---|---|---|
| 蒸汽RHCM | 120-160℃ | 快,十几秒冲上去 | 最好,真无痕 | 高,要锅炉或蒸汽发生器加管路 |
| 高温油温机 | 180-350℃ | 中等,靠油循环 | 良好,个别位置留轻微痕 | 中,改水路即可上 |
| 电加热镶块 | 看功率 | 局部快,整体不匀 | 看镶块布局,大平面易出边界印 | 低,几千块就能试 |
蒸汽方案我用下来的感受是:效果好,但娇气。密封圈三个月左右就得换一批,高温蒸汽一停,管路里冷凝水响得吓人;有一回温控阀失灵,型腔局部冲到180℃,那一片发黄,一整天的货全判废。油温机皮实得多,就是温度均匀性差一截,大平面产品的边角位置偶尔能看到轻微的光泽差异。
控温周边的小件别省。模具隔热板一定要装,热量不往模板和机器大板跑,升温速度和能耗都好看,我们实测装了隔热板之后升温段的能耗省了大概15%。加热管的选型和布置也有讲究,功率配猛了局部过热,配弱了等升温等得心焦,可以看看这篇模具加热管的选型经验,参数给得挺具体。
话说回来,那套东莞的面板模后来量产了两年多,客户回头又下了两副。我的判断一直没变:外表面看得见摸得着、客户愿意为免喷漆付钱的产品,值得上高光模具;装在机器里面的件,别凑这个热闹,钱花在看不见的地方没人认。你要是正拿着产品图犹豫,最省事的第一步是让模具厂按高光和普通各报一版价,把周期和单件成本摆在一起对比,答案自然就出来了。
常见问题
高光模具用什么钢材最常见?
S136、2083、NAK80三类占了大头,共同点是得走ESR电渣重熔工艺,夹杂物少才经得起深度抛光。做透明件比如导光板,要求还会再高一档,得选光学级的料,价格也翻着往上走。
高光注塑件为什么还是会轻微翘曲?
冷热温差大,内应力比普通注塑更集中。办法有三个:水路布置尽量平衡、保压分段慢慢撤、脱模后用治具夹着定型一段时间。翘曲量控制在0.5毫米以内是行业里的常规目标,再紧就得改产品结构了。
一套高光模具比普通模具贵多少?
主要贵在钢价和抛光工时,ESR钢比P20贵一倍往上,抛光工时翻倍,整体下来大概贵三到五成。型腔面积越大、结构越复杂,抛光占比越高,报价前让工厂把抛光工时单列出来,好谈也好验。
蒸汽无痕注塑对注塑机有特殊要求吗?
普通伺服注塑机基本都能用,重点在模具和温控系统:要配高压蒸汽发生器、快速切换阀,锁模力留够余量,因为高模温下飞边风险比平时大。改造周期通常一个月上下,别指望买来当天就开打。