生产注塑模具找谁做?标准厂、定制厂、翻新厂三类供给一次捋清
别绕了:生产注塑模具的供给端是分成三类门的,标准厂出通用模架和常规模,定制厂按图纸开新模,翻新厂把旧模翻新再卖。三类门的货、价、风险都不一样,先想清楚自己要什么再进对门,比拿着图纸满世界比价管用得多。
上个月陪一个做户外灯具的朋友去余姚看模,他在车上问我:你们生产注塑模具的是不是都聚在一个市场里,进去就能挑?我愣了一下才反应过来,他脑子里的供给端是个大集市,摊位随便逛,货随便选。真跑过这个行当的人都知道,供给是分成三类门的:标准厂、定制厂、翻新厂。三扇门进去看到的货、谈下来的价、要担的风险,完全是三码事。
他这次就是吃亏的例子。一套只打算打两万件的灯罩单,他直接送到了定制厂手里,人家按全新模给他开了九万六的价。后来我们坐下来把产品改了一版,套标准模架、砍掉一条不必要的斜顶,四万八就开下来了。省下的这四万八,就是分不清三类供给要交的学费。
三类供给各管一段,货不一样价不一样
标准厂出通用模架和常规模,交期短价格实;定制厂按图开新模,结构听你的;翻新厂卖翻新旧模,便宜三到六成,寿命打折。
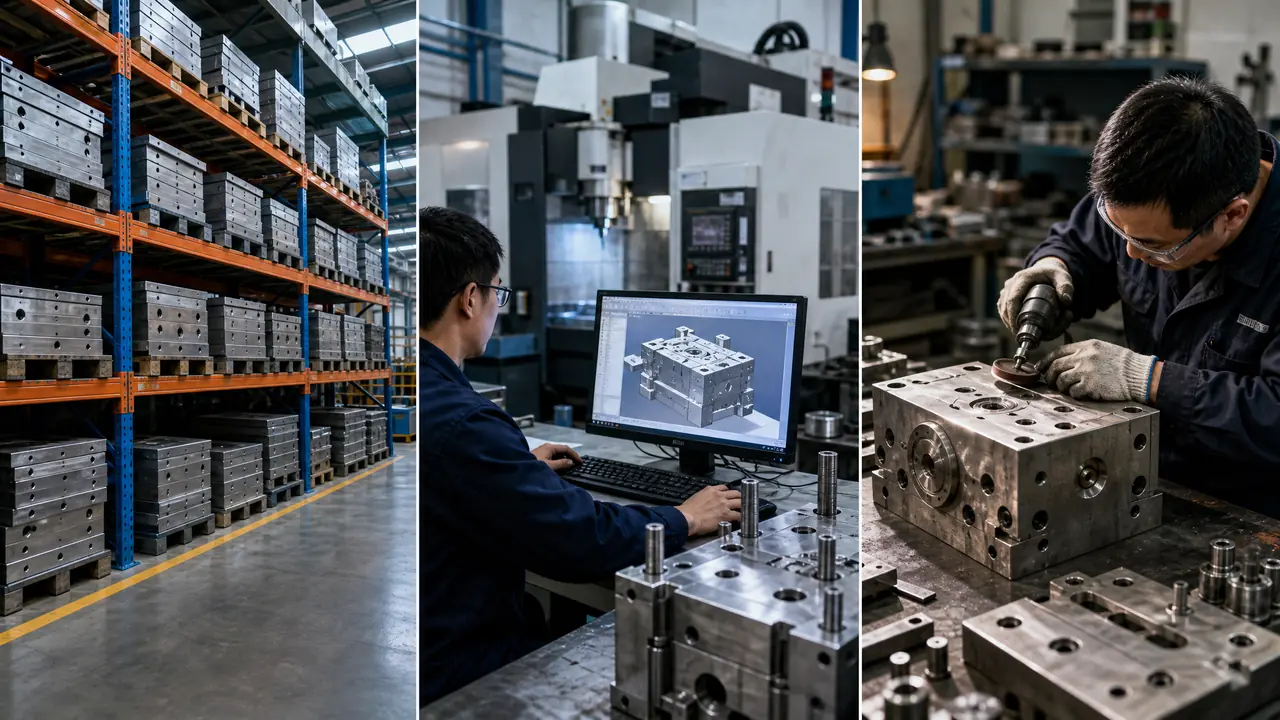
标准厂大概率就是你想象里那种做模架和简单模具的厂。模架直接进龙记的标架或者自产的非标架,A板B板一配,型腔一开,水杯、收纳盒、周转筐这类常见件都是这个路数。我常去的一家余姚标准厂,仓库里码着两百多套现货模架,客户来了量量尺寸,当天就能定钢料下料。这种厂拼的是周转速度,一套常规单腔模报四万到八万,交期十五到二十五天,报价单干净得很,没多少水分可挤。标准模架为什么能这么快,复用的门道在这篇里:通用模具是什么?标准模架与通用件的复用逻辑。
定制厂是另一副面孔。进门先聊图,DFM报告、分型面怎么选、滑块斜顶怎么排,一场评审会开下来两个钟头。他们不指望你套标准件,赚的就是脑子钱:一个带两条斜顶、一处碰穿的按钮模,光是结构设计就吃掉十天。好处也实在,你的产品逻辑就是模具逻辑,T1出来的件跟图纸对得上,量产爬坡不用返工。代价是贵,同样一只灯罩,全新开模的报价能到标架方案的两倍。
翻新厂的货最杂。回收来的旧模,有的是客户产品做倒闭了整套退下来的,有的打到七八万模次就被原主人当废钢贱卖了。去年我在东莞的二手模市场看中一套家电面板模,原厂十二万开的,翻新完喊四万五。便宜是真便宜,风险也是真大,这个后面单独讲。
| 对比项 | 标准厂 | 定制厂 | 翻新厂 |
|---|---|---|---|
| 典型货 | 常规单腔模、标架改模 | 按3D图全新开模 | 回收旧模翻新转卖 |
| 报价区间(中等复杂度) | 4万到8万 | 8万到15万 | 原价的三到五折 |
| 交期 | 15到25天 | 35到50天 | 翻新10到20天 |
| 寿命账 | 正常能打30万模次 | 按钢料和模次承诺 | 剩余寿命说不清 |
| 适合的单子 | 打样、两万件以内 | 量产单、结构复杂件 | 预算紧、改型过渡 |
这张表是我按这几年经手的采购单整理的,报价都是中等复杂度小件的水位,碰到热流道或者双色结构要往上翻一倍不止。
手里的单子该进哪个门?
两万件以内先看标准厂和翻新货,五万件以上必须定制开新模,改型过渡期拿翻新模顶,长期供货单只走定制。拿不准就按量倒推。
采购最忌讳的就是拿着产品图满世界问价,问到最后每个厂都按自己的套路给你报,你根本没法比。我的习惯是先问自己三个数:总量多少、结构多复杂、产品要活多久。三个数一出来,门基本就定了。
举个实际的例子。前年我们公司要给一个客户的搅拌机做配套水杯,首年预估八千件,我就没开新模,在翻新市场四万一拿了一套近乎全新的杯模,顶针弹簧全换,打了七千件之后产品线砍了,这套模转手回收还收回来九千。要是当初听定制厂的按图开新模,八万块砸进去,现在还在仓库吃灰。
反过来,去年一个做宠物喂食器的项目,预估生命周期五年、总量二十万件以上,这种单子我碰都不碰翻新货,直接找定制厂开的全新模,718H的钢料,报价十一万二,T1试模四十二天。贵有贵的道理,模具要陪你走五年,钢料和结构上的每一分钱都花在刀刃上。跟定制厂谈之前,把需求单和确认节点理清楚能省不少扯皮,注塑模具定制流程?需求单到开模确认里那套节点清单,我谈单前都会对一遍。
改型过渡的单,我偏向翻新货。产品还在小批试销、结构随时可能大改的阶段,开一套十几万的新模纯属赌博,一套四五万的翻新模打一两万件试试水,赌输了止损也容易。说实话,不少义乌小商品的老板就是这么起来的,第一套模几乎都是二手市场淘的。
翻新模的水最深,上手先摸这四处
看铭牌有没有打磨痕,摸顶针孔有没有磨成喇叭口,查水嘴接口的锈迹,对着光看分型面塌不塌,四处过关再谈价。
翻新厂最常见的一手是把原厂铭牌磨掉重刻,模次就成了笔糊涂账,说是八成新,实际打了多少模次只有天知道。我的土办法是拿手电斜着照铭牌边缘,原厂钢印周围是平整的,磨过的地方一定有细密的砂纸纹,肉眼不难分辨。
顶针孔更能说明问题。打了十几万模次的模,顶针孔口会被磨出一个小喇叭口,手指摸上去有挂手感,换新顶针装进去能晃。分型面要合起来对着灯看,中间发亮、四周发暗,就是分型面塌了,上机必跑边。水嘴接口也是重灾区,螺纹里的锈迹擦不干净,擦掉也有色差,说明这套模在潮湿仓库里躺过不短的时间。
这个坑我踩过。前年接手一套翻新的瓶坯模,打了两万模瓶口螺纹开始拉丝,拆开一看型腔里早被上一家补过焊,焊补的位置就是螺纹收口处。修是修好了,前后搭进去六千八,还赔了客户两周交期。从那以后我逢翻新模必带紫外灯,补焊的地方在灯下泛荧光,一照一个准。修模史怎么查、残值怎么估,二手模具回收怎么估价?寿命与修模史里写得比我这四招还细。
回程的高铁上我跟朋友算了笔账:他那套灯罩单,进对门省四万八,进错门多花四万八,一来一去差着小十万。生产注塑模具这行的供给端从来不缺产能,缺的是采购心里那张三类供给的地图。下次再有人问你模具去哪找,先别报厂名,先问他手里那张单要量、要精度还是要便宜,答案自己就浮出来了。
常见问题
翻新模具一般还能打多少模次?
看上一家打掉多少。问不出修模史的,就按保守算:P20钢料的旧模打完七八万模次还状态好的,翻新后再打五万到十万模次问题不大。超过十万模次还敢跟你拍胸脯的,要么换过型芯,要么在吹牛,合同里把模次写进去才踏实。
标准厂的模架现货能直接改成我的产品吗?
能,但只限尺寸和腔数接近的情况。模架是壳,型腔才是关键,改腔就要重新开钢料,费用跟小半套新模差不多。尺寸差得远的别硬套,改出来的模强度和顶出布置都不顺,省的钱最后花在修模上。
定制厂的报价为什么能差出一倍?
差的常常不是利润,是钢料档位和加工工时。同样一套模,P20和S136的料差价能到三成,模架用龙记还是杂牌又差一截,报价单上一行「钢料:国产优质」就把话遮过去了。拿到报价先让他把钢品牌号、模架品牌、热处理方式一行行写明,差价自然现形。
第一次采购注塑模,预算该留多少余量?
按报价上浮百分之二十留。试模不顺利要改模,改一次三五天、几千到上万块很正常,进口热流道件和特殊钢材还可能临时涨价。预算掐得太死,中途没钱改模,交期和质量只能舍一头。