机壳模具的外观件难点?外观面咬花与熔接痕
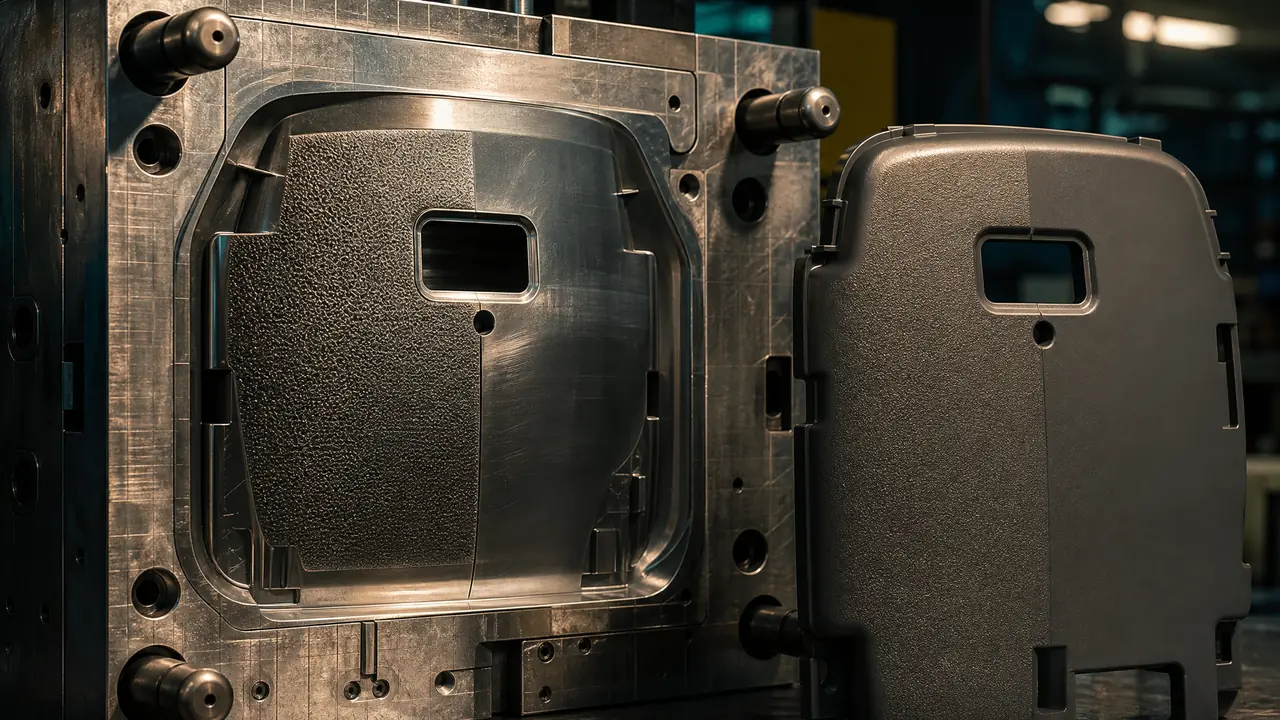
直接给结果:机壳模具的外观件难点集中在咬花和熔接痕两件事上,咬花要按深度补脱模斜度,熔接痕要靠浇口位置、模温和排气一起压。这两个坑都能在开模前排掉,动手顺序是先跟晒纹厂定咬花深度,再定浇口和排气。
上个月有家做净水器的客户拿着样板来找我,问为什么同一套机壳模具,侧面咬花的部分看着挺好,正面按键孔边上那道熔接痕,在车间灯光下白得发亮,验货直接没过。做外观件就是这样,尺寸公差反而好办,难的是脸面。我的看法很直接:八成的外观退货,根子在咬花和熔接痕这两件事上。
尺寸超了还能修模,外观不行基本是推倒重来。咬花牵扯钢材均匀性、脱模斜度、晒纹深度这一串连锁,熔接痕牵扯浇口、模温、排气另一串连锁。两条链都从产品图评审那天就开始起作用,等钢料上了机床再想,就只剩花冤枉钱一条路了。下面按我们车间实际踩过的坑,一件一件拆。
咬花不是印上去的:深度、斜度和钢材得一起定
咬花深度每加深0.025毫米,脱模斜度就要相应加1度左右,这个补偿不做,试模必拖花。行业里晒纹厂普遍按这个经验值报斜度,深度、斜度、钢材三样要一次定齐,改一样就得重算。
先说深度。家电外壳常用的咬花,细纹大概0.02到0.05毫米,梨地一类的中等纹路在0.08到0.1毫米,粗纹能到0.15毫米往上。深度越大,遮瑕能力越强,熔接痕在纹理里越不显眼,可代价是脱模阻力蹭蹭往上涨。我们厂里默认按每0.025毫米深度补1度斜度来算,0.1毫米的纹,原来2度的斜面就得做到5到6度,不然出模那一刻花纹边缘直接拉白。
这不是理论推算。前年一套机顶盒外壳模,结构师图省事只给了2度斜度,客户非要咬0.1毫米的纹,T1试模侧壁拖得一塌糊涂,省模重抛再送去重新晒纹,一来一回多花了小一万块,交期往后推了十来天。晒纹厂那边的交期一般在5到7个工作日,看着不长,卡在关键路径上就是灾难。
钢材也占一脚。咬花要均匀,钢料偏析了、硬度不匀了,蚀出来的纹就深浅不一,灯光一打全是云斑。外观模我们常用718H或者2738预硬钢,均匀性好,省模到一定光度再咬纹,出来的面才干净。想更省心就上NAK80,就是贵一截。报价的时候,这笔账要提前跟客户摊开讲。
还有个很少有人提前提的坑:一套壳上既有亮面又有咬花面,分界那一条最要命。我经手的一套路由器外壳模,亮面区和咬花区挨得太近,蚀纹的药水渗过去了一点,亮面上多出半圈毛边,返不了工,最后把分界缓冲带加到两毫米才收住。客户画外观图的时候,最好把两种面的分界线拉开些,别贴着棱边走。
熔接痕为什么总长在正面?
两股熔料绕过孔或筋再汇合,料锋温度已经掉了,融不透就留痕,浇口在哪它就长在哪。挪浇口、提模温、开排气三招下来,痕迹能压到肉眼难辨。
说白了熔接痕就是两股料的会师点。料跑了一路,温度掉了二三十度,前锋那层皮互相融不透,夹在中间就是一道线。机壳正面偏偏孔最多,按键孔、指示灯孔、螺丝柱,全是分流点。浇口位置定错,痕迹就正好落在你脸上。
我们调过一台加湿器外壳,ABS料,正面一道熔接痕三十多毫米长,客户拿尺子量着验货。改法分三步:浇口从正面顶部改到底部侧面潜进胶,模温从60度提到85度,孔位汇合处开了两条0.02毫米深的排气槽。T2试模,痕迹缩到不到5毫米,指甲划过去基本没感觉。模温这一项最立竿见影,料对温度敏感得很,60度升到85度,痕的长度肉眼可见地缩。
孔再密、要求再高的壳,就得考虑热流道多点进胶甚至阀针顺序开阀了,让料流一段一段接过去,把汇合点挪到非外观面。这里头的取舍,在注塑模具设计评审阶段就得定下来,等模架开了孔再改浇口,代价完全不是一个量级。排气也别不当回事,汇合处不排气,轻则痕重,重则困气烧焦,那更没法看。
高光外壳和咬花外壳,是两条完全不同的路
高光面走镜面钢加高模温的路线,靠亮本身压住痕迹;咬花面走纹理散射路线,靠纹把痕藏起来。从选钢那天起两条路就不一样,别指望一套模两样通吃。
| 对比项 | 高光无痕路线 | 咬花遮瑕路线 |
|---|---|---|
| 常用钢材 | NAK80、S136抛镜面 | 718H、2738预硬钢 |
| 模温 | 110到120度 | 80到90度 |
| 熔接痕对策 | 多点顺序进胶,痕迹挪位 | 纹理散射,痕迹变淡 |
| 模具造价 | 高三成到五成 | 中等 |
| 常见用途 | 面板、装饰条 | 机身侧背、底壳 |
客户说要做高光面的时候,我一般先泼半盆冷水。高光面等于把所有缺陷放大摆在台面上,一个指印、一道痕都藏不住,模温110度往上,普通模架的密封件扛不扛得住都要先问一遍。咬花面正好反过来,皮纹一遮,小瑕疵全没了,日常耐刮性也好,麻烦的是纹一旦定了再改就贵。要说效果和量产稳定性,我个人还是偏咬花路线,高光那几成的造价,多数家电客户扛不住。
话说回来,外观件还躲不开分型面那条夹线。机壳四周一圈PL线,碰穿到位了是细线,不到位就是台阶加飞边,验货同样过不去。
回到开头那台净水器机壳,最后是浇口挪位加局部模温提升才收的场,前后折腾了二十来天。机壳模具的外观件难点,拆开看就咬花和熔接痕两件事,一件靠开模前把深度斜度定死,一件靠浇口、模温、排气三管齐下。你手上的项目要是正在评审,先拿产品图数一数正面的孔和筋,再对照咬花深度把斜度核一遍,这两个动作花不了半天,省下的是一整轮修模。
常见问题
咬花做完还能返工修改吗?
能,但基本都是加法。纹浅了可以局部加深,纹深了想变浅只能省模重抛再晒,等于重来一遍,费用和交期都按新活算。所以定纹号之前一定让晒纹厂打样板,客户签字确认再上钢。
熔接痕能彻底消除吗?
不能。有汇合就有痕,能做到的只是淡化或者挪位置。工艺上最好的结果是把痕挪到装配后看不见的非外观面,正面那点残痕靠纹理或者高模温压到几乎看不出。
外观件模具钢怎么选?
中小产量咬花面用718H够用,高光面或者大产量上NAK80,要耐腐蚀就S136。别在钢料上抠钱,外观模返修一次的损失比差价大得多。
找晒纹厂加工前要准备什么?
三样:确认过的纹号样板、每个面的斜度图、注塑料的牌号。料不一样,收缩和反光都不一样,同一种纹在ABS和PC上出来效果有差别,提前说清楚能少一轮扯皮。
延伸阅读
浇口位置怎么定才不踩坑,这篇注塑模具设计的标准化流程里有一整节讲评审阶段的检查项。
阀针式顺序进胶是怎么消熔接痕的,可以看这篇热流道模具的浇注系统解析。
分型面夹线和飞边怎么处理,这篇模具分型面的选择要点写得更细。