模具浇口怎么选?点浇口潜伏式与直接浇口的对比
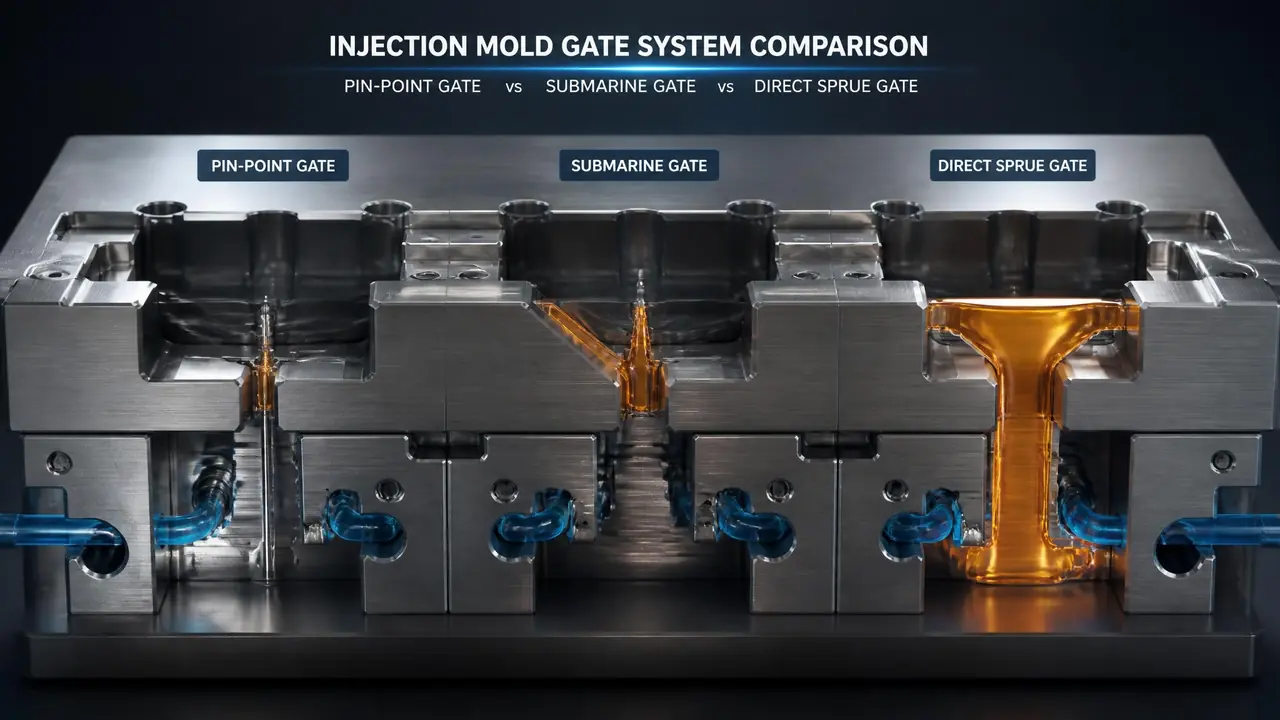
先说结论:外观件、一模多腔优先考虑点浇口或潜伏式浇口,大件深腔、对外观不敏感的才用直接浇口。判断依据是浇口痕迹、去浇口的工时和保压补缩够不够。你先拿产品的外观验收标准定进胶方式,再谈流道怎么排。
模具浇口这个话题,在模具评审会上吵得比分型面还凶。客户说外观面不能有痕,老板说一模要出四腔省人工,中间夹着个塑件结构,三个人三种意见。我的判断很直接:浇口没有最好的类型,只有跟产品外观要求、订单量、去浇口成本对得上的那一种。
去年我们做一批双腔外盖,模具师傅拍板用潜伏式浇口,进胶点藏在盖子内壁,外面干干净净。T1试模第一模就翻车,浇口位发白还带拉丝。把进胶点从1.2毫米削到0.9毫米,剪切角度也从二十五度改成三十五度左右,第二模才利索。这事让我记住一点:浇口类型定了只是开始,尺寸要靠试模喂出来。
直接浇口:看着土,但最扛造
直接浇口就是主流道直通型腔,压力损失最小、保压最足,缺点是浇口粗、要人工去除,外观面基本轮不到它。很多人嫌它原始,可在该用它的地方,别的浇口还真替不了。
它的结构一句话讲完:喷嘴的料直接灌进型腔,没有分流道,也不绕弯。压力传得最实在,保压补缩最足,做收纳箱底、水桶这类大件深腔产品,型腔远端不容易缩。我们给一个五金收纳盒的底壳走5毫米的直接浇口,件件饱满,从来不用为缩水返工。
代价也明摆着。浇口粗,凝固得慢,一个件要多锁十几秒周期;脱模后要用铣床去掉浇口再打磨,一件大概多花四分钟人工,表面还留一个明显的圆疤。料头方面,直接浇口的主流道跟产品连在一起,回料比例一高,外观件直接没得谈。所以说,它只适合产品中心有孔、底部不露人或者根本不在乎痕迹的场合。
点浇口和潜伏式浇口,差的不只是痕迹大小
点浇口在分型面附近以细小进胶点进胶,要靠水口板拉断,模具多一块板;潜伏式藏在分型面下面,顶出时自动剪断,省一道人工。痕迹都小,但模具结构和成本差得远。
点浇口进胶直径一般0.8到1.5毫米,进胶点快干,一模多腔好平衡,浇口痕迹只有一个针尖大的点,很多外观件就冲这个选它。问题是它得配三板模,模具多一组水口板、拉杆和限位钉,开模行程变长,整套模具成本比两板模高出三成左右,小订单摊不下来。进胶点附近的分子取向也重,应力集中,PC件在这里容易开裂。流道、冷料井这些配套细节,塑料注塑模具四大系统拆解里讲得更细,可以对照着看。
潜伏式浇口聪明在把进胶点挪到分型面以下,开模时浇口被剪断,产品顶出来基本不用碰浇口。一模四腔的外盖,以前人工剪浇口一人一天大概处理两千件,改成潜伏式后这道工序直接没了。它的限制也硬:进胶点只能做在侧面、内壁这类隐蔽处,产品形状得配合;对材料也挑,PA这类韧料容易拉丝粘连,剪切角度得做大。
话说回来,这两种浇口都要求模具设计阶段就把位置算清楚。点浇口牵扯到多个分型面的开闭顺序,搞错了水口拉不断;潜伏式的进胶角度和顶出行程也要互相让步。模具分型面怎么定、碰穿插穿怎么处理,模具分型面选择详解里有一整段在讲这事。
一张表看懂三种浇口怎么选
选浇口先看三件事:外观面在哪、一模出几腔、愿意为去浇口付多少工时。外观优先选点浇口,省人工选潜伏式,大件重保压选直接浇口。下面的参数是行业常见区间,具体以试模为准。
| 对比项 | 直接浇口 | 点浇口 | 潜伏式浇口 |
|---|---|---|---|
| 进胶直径 | 3-6毫米 | 0.8-1.5毫米 | 1-2毫米 |
| 浇口痕迹 | 明显圆疤 | 针尖小点 | 小切口,藏在隐蔽处 |
| 去浇口方式 | 铣削加打磨,靠人工 | 开模自动拉断,少量修整 | 顶出时自动剪断 |
| 适合产品 | 大件、深腔、桶类 | 外观件、一模多腔 | 侧进胶外观件、盖类 |
| 模具结构 | 两板模,最简单 | 三板模,成本高三成左右 | 两板模加特殊进胶结构 |
| 周期影响 | 浇口凝固慢,多锁十几秒 | 进胶点快凝,周期短 | 接近点浇口 |
说实话,这张表只能帮你排除明显不合适的选项。真正定尺寸还得靠试模,每一副模的材料牌号、流道长度、模温都不一样,照抄别人的参数十次能翻车八次。
定浇口前,先想清楚这三步
第一步圈出产品外观面,第二步数清一模几腔和订单量,第三步算去浇口的工时账,三步走完,浇口类型基本只剩一个可选。别反过来先定浇口再改设计。
我见过太多项目顺序颠倒:模具都开粗了,客户才说外观面不能有浇口痕,整个进胶方案推倒重来,白亏一周机时。浇口是模具设计早期就要锁定的决定,它牵动分型面、顶出、冷却整条链。假如你对整副模具的框架还没概念,注塑模具结构常识把各部分的关系捋了一遍,评审前值得翻一遍。
还有一条经验:产量上了规模,别只盯着浇口类型,可以顺手评估热流道。针阀式热流道的浇口痕迹比冷流道点浇口还小,料头直接省掉,就是模具价格翻着涨。订单量撑不住就别上,撑得住的话这笔账很好算。
回到开头评审会上那个吵法,其实吵的内容就三样:痕迹、工时、保压。点浇口把痕迹做到最小,潜伏式把人工省到零,直接浇口把保压给到最足,谁也不是全能选手。下次评审,你先把外观面圈出来,其他两样用表里的账一算,答案自己就浮出来了。
常见问题
浇口做大一点,是不是就不容易堵?
堵浇口多数是冷料没排好或料里带杂质,不是浇口小的问题。浇口一加大,痕迹跟着大、凝固时间拉长,外观件反而不划算。正确做法是把冷料井做够、料烘干到位。
潜伏式浇口剪断的地方会刮手吗?
处理得好不会。进胶点剪断后一般留0.1毫米左右的凸起,位置在装配内侧就摸不出感觉。假如剪断处露在外面,要么换点浇口,要么给后道留一点去毛刺的工时。
一模出八腔,浇口尺寸每个都一样吗?
图纸上一样,实际上远离主流道的腔进胶偏慢,试模后常要把末端腔的浇口修大0.1到0.2毫米来找平衡。这一步叫配浇口,最吃老师傅的手感。
热流道模具还需要浇口吗?
需要,只是形式变了。热流道把分流道加热保持熔融,开放式热流道的浇口就是喷嘴口,针阀式的靠阀针控制开闭,痕迹更小,大件和精密件用得多。