加工注塑模具四个卡点:开粗留量、淬火顺序、省模抛光与外协验收
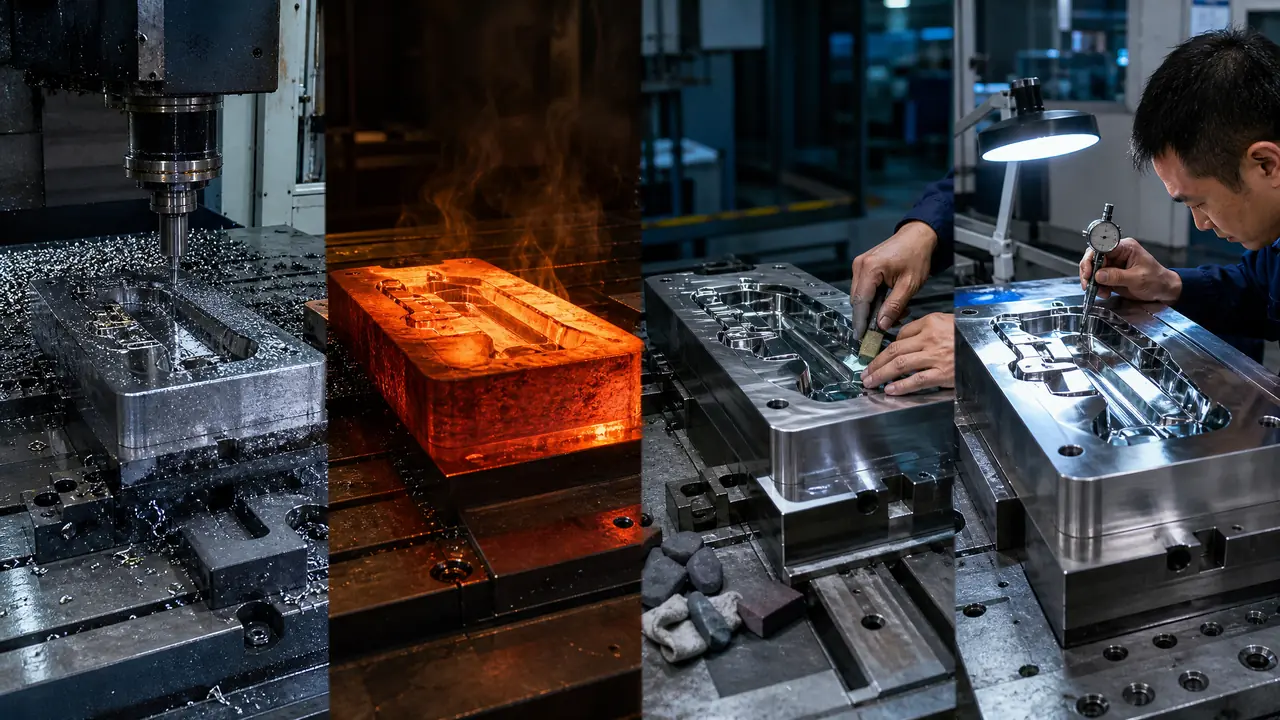
把话放这儿:加工注塑模具出问题,八成卡在开粗留量、淬火顺序、省模抛光和外协验收这四道工序上。预硬钢单边留0.3到0.5毫米,淬硬件留2到3毫米,省模逐级换向不跳级,外协件按质保书、尺寸报告、硬度报告、红丹研配四样收货。照这套做,返工能少一大半。
加工注塑模具,卡死人的从来不是机床,是开粗、淬火、省模这几道工序的顺序和留量。上礼拜同行老周拉来一套报废的718H模芯给我看,开粗只留了单边0.5毫米,客户后来临时要淬硬,淬完型腔口翘了0.15毫米,精铣刀没量可吃,小两万打了水漂。
这套模芯最后在我这重开了一副粗料,前后拖了九天才补上。老周念叨了一路,说早知道多问一句就好了。说破天,开模这行没有多少高深的东西,卡点全摆在流程里,只是报价单之外没人愿意多说一句。我把四个卡点按顺序写下来,自己厂里干也好,找外协也好,照着核对。
开粗留量:留多了费机时,留少了淬火就没救
开粗留量看钢料定:预硬钢单边留0.3到0.5毫米,淬硬件留2到3毫米。留少了淬火一变形就没量补,留多了白费机时。这是模房第一条铁规矩。新人抄工艺卡,多半只抄刀路不抄留量,出了事都不知道错在哪一步。
预硬钢好办。P20、718H出厂就调好了硬度,不用进炉,开粗留单边0.3到0.5毫米,直接精铣、省模,一路走到底。淬硬件完全是另一本账:S136、H13要淬到HRC48-52,淬火会咬人,单边2毫米起步,型腔深的、截面变化大的,我习惯留到3毫米。
我更偏向宁可多留。多留1毫米,精铣多跑一两个钟头,机时一小时八十块,多花一百来块;留少了淬完没量,整套料报废,这笔账不用我教你算。对了,开粗完有个土办法:把压板全部松一遍,让钢板把应力放掉,再压紧接半精。上个月一副汽车卡板模胚,开粗完没松压板,第二天上机一看,四个角翘了0.08毫米,半精白干。
| 钢料情况 | 要不要淬火 | 开粗单边留量 | 后面接什么工序 |
|---|---|---|---|
| P20、718H预硬钢 | 不用淬,出厂HB290-340 | 0.3-0.5毫米 | 精铣、省模 |
| S136、H13淬硬钢 | 淬到HRC48-52 | 2-3毫米 | 半精、淬火回火、硬铣或放电 |
| 碰穿位、插穿位 | 跟着模芯走 | 另加0.1毫米 | 钳工红丹研配 |
淬火前后的顺序走错,好钢也白搭
淬硬件的顺序是粗开、半精、淬火回火、精加工,淬火前把运水孔、螺孔、顶针孔全部钻完,淬完再补钻就是跟硬度硬碰硬。顺序错一步,后面全是加钱的项目。
淬火前要做完的事,我在机台上贴了张单子:运水孔钻通、螺孔全部攻好、顶针孔底孔钻完、分型面留出精加工量,确认完才准下机。外发真空淬火加两次回火,按公斤算钱,八到十五块一公斤,来回五到七天。变形量正常压在每100毫米0.02到0.05毫米,这个底,就是开粗留量给你兜的。
淬完回来第一件事不是上加工中心,是先上磨床把基准面重新磨出来。基准歪了,后面所有尺寸全歪。我翻过一回车:图省事,淬完直接补打一个运水孔,合金钻头一百二一支,连废三支,孔最后还偏了0.3毫米,铜堵头都盖不住,老实补焊重来,一个礼拜没了。硬料精加工就两条路,能上硬铣就硬铣,窄槽深骨位老老实实放电,别跟硬度赌气。
省模抛光偷跳级,试模的时候加倍还
省模按目数逐级走,油石320到800再到1500,然后换钻石膏,每换一级换个方向,跳级省半天,试模拖花加倍还。这道工序全凭手感,也最容易被人偷工。
一个手机壳大小的模芯,从320号油石省到A2面,熟手要干四到五天,行情按天算,三百到六百一天,看面的复杂程度。为什么慢?每换一级油石砂纸,打磨方向要转四十五到九十度,上一级的砂痕完全盖掉才能进下一级。偷懒的直接从320跳1000,头一眼看不出来,试模一拉,产品面一道道拖花,光泽花脸,重抛加改模,七天起步。
还有个细节很多采购不知道:不是越亮越好。镜面跟塑料贴得死死的,跟两块湿玻璃叠一起一个道理,脱模全靠顶针硬顶,容易拉花。外观件省到A2、A3就收手,把功夫花在分型面的封胶位上更值。
找外协加工注塑模具,验收标准怎么定?
外协验收盯四样:钢材质保书、关键尺寸三坐标报告、热处理硬度报告、合模红丹研配,四样缺一样,尾款压住再谈。嘴上说没问题不算数,报告才是你手里的东西。
CNC外协行情按机时算,一小时六十到九十块,报价低得离谱的,多半在留量和工序上给你做了减法。图纸要把基准标死:基准角、基准面、XY零位,写清楚是四面分中还是碰单边。我吃过一回亏,外协做的滑块,斜导柱孔位置偏了0.1毫米,装模装不进去,对方咬定图纸没错,是我们装配水平问题,扯了三天,最后各让一步,我认了三千多。打那以后,图纸首页必盖一章:基准角此处,零位四面分中。
验收清单照抄就能用。钢料到场先对质保书和钢印;加工完关键尺寸要报告,你抽两个数拿千分尺复核,对得上就信他;淬硬件要硬度报告,打点位置在非工作面;装配前合模压红丹,接触面八成以上着色才算封胶到位;最后外观过一遍,碰伤、锈斑、毛刺,拍照留底再签单。尾款别一次付清,压一到两成,试模没问题再结。
老周那套模芯,重开粗料到T1试模,前后十九天,比原计划多花一万四。他临走说了句实在话:这些门道,当时但凡有个人拦一下就省了。四个卡点说破了都不值钱,值钱的是每道工序干完停十分钟,拿卡尺量一遍留量,把顺序再对一遍。模具这行,看着慢的那副模,往往出货最快。
常见问题
开粗用什么刀,一把刀开到底行不行?
不行。粗开用R6以上的圆鼻刀,吃刀量大、耐造,清角和根部R位换小刀收尾。一把刀从头干到尾,后半天基本都在磨刀,刀钱比工时还贵。
718H这种预硬钢还要不要回火?
淬火不用,出厂硬度已经调好。粗开完建议做一次去应力回火,五百三十度左右保温两小时随炉冷,几百块钱的事,能把后面的变形量压下去一大半。
省模是不是越亮越好?
不是,按产品定。外观件省到A2、A3够用,光学件和透明件才上A1。省过头型面跟塑料贴得太死,脱模反而费劲,容易把产品拉花。
小厂没有三坐标,外协件怎么验尺寸?
卡尺加千分尺加塞规,抽关键尺寸复核,孔位拿顶针试装。让外协出尺寸报告,你抽两个数对,对得上就信他的报告,对不上就全套重测。
淬火变形了还有救吗?
看量。留量还在的,精加工顺过去就行;变形大的,回火后上压床压平再磨,救回七成算运气好。所以开粗留量就是救命量,宁可多留一点。