插头模具的精度要求?端子插拔件的注塑细节
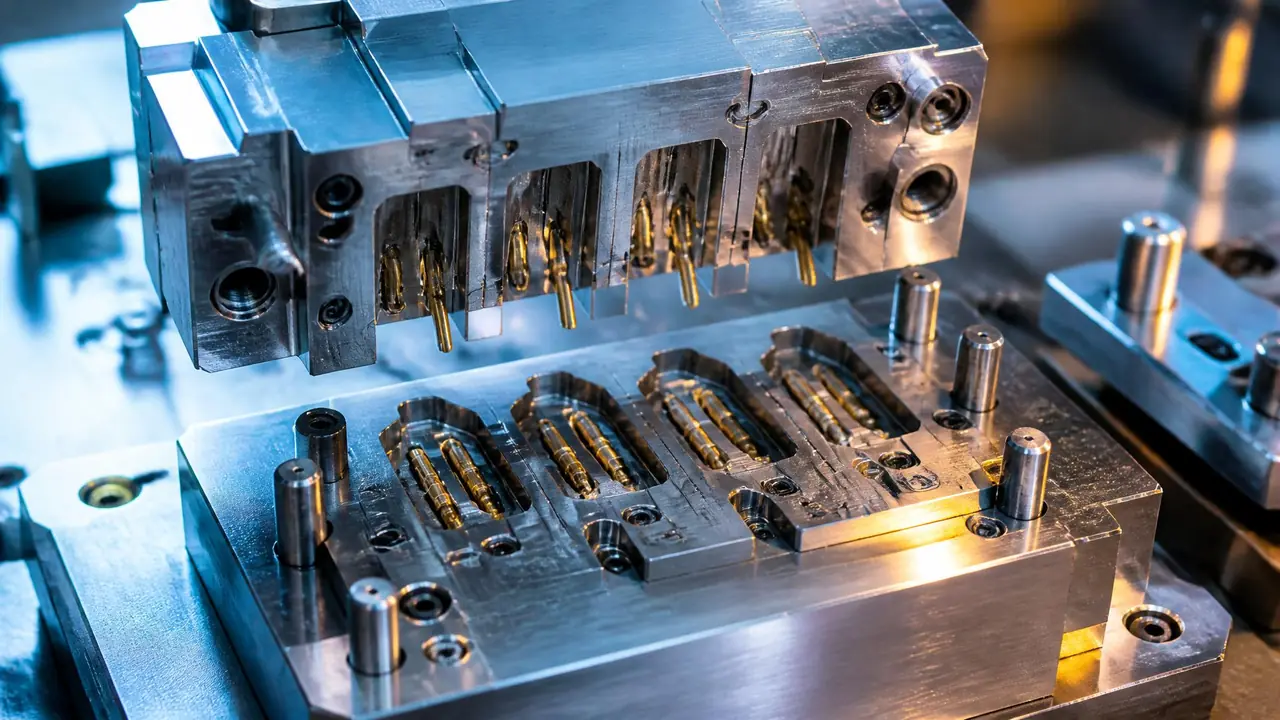
别绕了,插头模具真正的难点不在型腔尺寸,而在端子插拔件的配合精度:插片孔同轴度要压到0.02mm级,端子偏位超过0.1mm就可能接触不良。先把定位结构和钢材定下来,再谈价格。
上周有个老客户拿着一个英规插头样品来找我,开口就问插头模具能不能做到0.02mm的孔位公差。我说你先别急着谈公差,插头这类产品真正卡人的地方,往往不是型腔大小,而是插片和端子的配合。插片孔差半条头发丝,插不进去;端子偏一丝,通电就发热。
做插头跟做外壳件完全是两码事。外壳件差0.1mm,肉眼都看不出来;插头差0.05mm,用户第一次插拔就能感觉到。这就是为什么插头模具的报价普遍比同尺寸外壳模贵三成往上,钱都花在你看不见的地方。
插头模具的精度要求卡在哪三处
插片孔同轴度、端子定位精度和插拔配合面尺寸这三处,是插头模具精度真正较劲的地方,普遍要压到正负0.02到0.03mm。其他部位的公差可以放到正负0.05mm甚至更宽,但这三处松了,产品直接判死。
先讲插片孔。两极、三极插头的插片孔,模芯通常从动模和定模两边对插过来,两边各做一半。对插精度不够,合模后有台阶,插片插到一半就卡住。我们车间测过,对插芯错位超过0.03mm,插拔力曲线就会出现明显的拐点,手感一卡一卡的。
再说收缩率。插头壳体常用PC/ABS,收缩率大概0.5%上下,PBT加玻纤能到0.3%左右。听起来差得不多?孔距60mm的产品,0.2%的收缩率估计偏差就是0.12mm,插片孔直接报废。所以开模前必须拿同牌号料实测收缩,不能照抄供应商手册。模温这块,PC/ABS我们一般压在85到95℃,模温波动超过10℃,同一模里的孔距能差出0.02mm。
还有一处容易被忽略:插拔配合面的拔模斜度。插拔面理论上要平,实际都得给斜度方便脱模,斜度给大了插拔力掉得快,给小了就拉伤。我们一般控制在0.5到1度,再配省模抛光,插拔十万次曲线还稳。
公差要压得更狠的场合,比如车规连接器,做法又不一样,可以看看这篇精密注塑模具公差控制到0.01mm的拆解,思路是相通的。
端子插拔件的注塑细节:定位是命门
端子插入精度靠模具里的定位针和让位槽保证,插入深度和左右偏位都要控制在0.05mm以内,超了就是接触不良。定位针直径一般比端子孔小0.02到0.03mm,留出热胀余量。
带端子的插头插拔件,多数是模内插端子:端子连在料带上,人工或者机械手插进模腔的定位针上,合模注塑,塑料把端子包住。这套结构里最容易翻车的有两处。
第一处是射胶瞬间冲歪端子。熔料打到端子悬空段,冲击力能把端子往一边推,我们吃过亏——有一批欧规插头试模,端子偏位0.15mm,5000件的订单全数导通不良,返工加赔料亏了两万多。后来的改法是把射速分段:穿越端子区的第一段速度降到原来的三成,填充到位后再提速。就这一条改动,偏位稳定到0.02mm以内。
第二处是端子镀层。锡炉镀的端子,模面碰伤一点,接触电阻就上去了。所以定位针入口都要倒圆角、抛光到镜面,料带抽出方向也要顺。模面上的残料、毛边更是大忌,开模前必须把让位槽清干净。
端子共面度也是隐形坑。三极插头三个端子要在同一个平面上,歪一个,插进插座就是单边接触。我们用二次元投影抽检,每模抽3件,共面度超过0.1mm就调模。这事肉眼看不出来,全靠抽检兜底。
这些结构怎么在模具里摆,涉及分型、抽芯和顶出的配合,基础不扎实的可以先翻翻注塑模具结构的入门拆解,再回头看这篇会顺很多。
插头模具试模要看哪几项
试模重点测三样:插拔力、端子导通和插片孔通止规,三项全过才算T1合格,缺一项都要退回复模。插拔力行业普遍按单极35N到50N考核,太松易脱落,太紧插拔费劲。
我们这边的习惯是先测尺寸再上电。插片孔用通止规检,通规要顺畅进到底,止规进不超过三分之一。尺寸没问题,再上插拔力机,来回插拔十次取曲线,第10次的力比第1次掉超过20%,说明插拔面有磨损风险,得回头查表面粗糙度。
导通和耐压是最后一关。耐压测试一般做到2000V一分钟不击穿,接触电阻毫欧级才算干净。这套流程从图纸评审走下来,正常要15到20天,急单压到10天的我们也做过,代价是车间连轴转。插头虽小,从DFM到试模的环节一步都省不得,注塑模具设计的标准流程里写的那些步骤,在插头上一个都不能跳。
说回开头那个客户。最后我们给他定的方案是S136淬硬做对插芯、定位针改成可换镶件、射速三段控制,T1试模插拔力43N,偏位0.02mm,一次过。插头模具就是这么回事:不神秘,但每一丝都在跟公差较劲,谁在定位结构上省事,谁就在端子不良上花钱。
常见问题
插头模具一般用什么钢材?
普通两极插头,模腔用P20或718H预硬钢就够。插片孔的对插芯和定位针建议上S136或SKD61淬硬到HRC48以上,端子插拔件产量大的,用一胜百8407这类热作钢更耐用。钢料钱别省,芯子坏一次耽误的交期比差价贵得多。
一套插头模具大概多少钱、多久交模?
听同行报的行情,简单两极插头一模两腔,三万到六万的居多;带端子插入结构的三极插头模,八万到十五万都正常。交期普遍在30到45天,具体看腔数和端子结构复杂度,报价前先让供应商把结构方案讲清楚。
端子注塑插偏了怎么补救?
先查三样:定位针有没有磨损、送料和合模是否同步、穿越端子段的射速是不是太快。多数偏位问题把第一段射速降下来就能救回来,定位针磨损了直接换镶件,别拿油石乱修。
插头模具需要用热流道吗?
腔数少、批量不大的插头,冷流道完全够用,省钱还好维护。一模16腔以上的插拔件大批量生产,热流道才划算,浇口平衡和料头回收那笔账要自己算一遍。