拖鞋模具怎么配尺码?PVC与EVA发泡拖鞋模具的配模实战
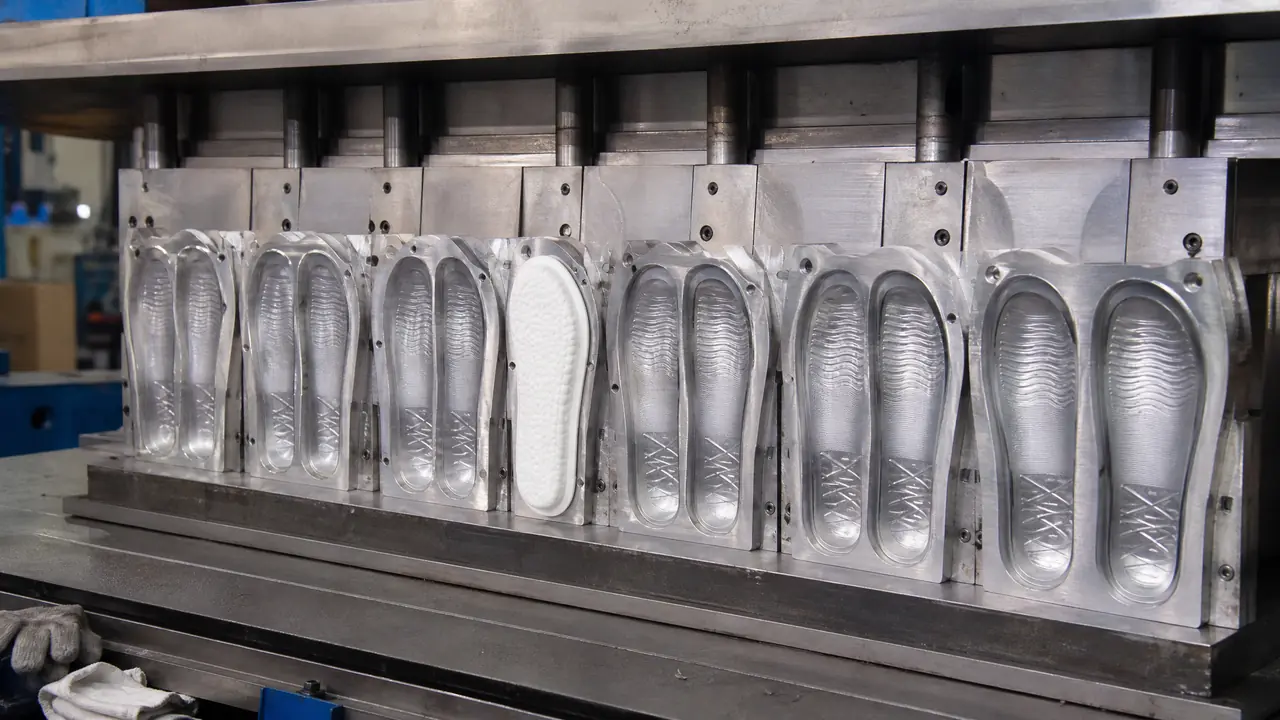
这事儿得拆开说:拖鞋模具的重点不是雕出一双鞋,而是按码数配出一组模,再把发泡倍率和出模后收缩算进模腔尺寸。PVC注射发泡和EVA模压发泡走两套逻辑,倍率选错整套模都要返工。下单前先定码段、定倍率、定铝模还是钢模,再谈价。
上个月一个晋江做拖鞋的客户来厂里,开口就问:拖鞋模具开一套,是不是从小码能一直做到大码。我没接话,把他带到模架前,指着一排铝模让他自己看。36码到46码,一副挨一副,花纹一模一样,尺寸各不相同。他愣了几秒才明白,买拖鞋模具买的从来不是"一套",是"一组"。
这是外行和内行之间最大的理解偏差。发泡拖鞋的鞋底是把配好的料放进模腔里"吹胖"出来的,模腔尺寸、坯料克重、发泡倍率三个数互相咬着,错一个,出来的鞋底不是薄得硌脚就是软得打塌。这篇就按鞋厂开模的真实顺序,把配码、放倍率、选材料这几件事捋清楚,都是我们车间这些年一笔一笔试出来的账。
拖鞋模具为什么要一码一副?
尺码是配出来的:鞋底每差一个码,长度差约10毫米,规矩的做法一个码配一副铝模,最多隔码共用,跨两个码重量偏差就超验收线了。拖鞋底的公差比鞋面苛刻,鞋面是软的,兜得住半码的误差,鞋底是发泡体,薄一毫米脚感就两样。
先说码差的底账。国内拖鞋按楦底样长排码,每差一个码长度差10毫米上下,36码的楦底样长大约225毫米,46码到335毫米,中间十一个码就是110毫米的跨度,一副模腔根本吃不下。配码有三种打法:全码开模,一个码一副,最贵最稳;隔码开模,比如36、38、40这么跳,每副模的尺寸做大半个码,中间码靠发泡底的弹性和泡棉中底去兜;还有左右脚合一副的双腔模,这个基本是标配,说"一副模"一般指一副左右两腔。
隔码能省多少钱?11个码开6副模,模费直接省四成多。但代价摆在明面上:一个码的鞋底克重差8%到10%,隔一个码,重量偏差能做到15%,靠鞋面松紧和泡棉能兜住一部分,兜不全的部分就变投诉。我的经验是出口单和品牌单别省,老老实实全码;内销低价单走量,隔码做,重量线放宽到正负12%还能接受。去年有个客户为省钱隔两个码开,拿40码的模硬做41码,前掌薄了快两毫米,退回来两千多双,省下的模费全赔进去还倒贴运费。
发泡倍率和出模收缩怎么放进模腔
模腔不按成品图1比1做:EVA一次发泡倍率约1.5到2倍,二次发泡做到2倍以上,出模后还要回缩1%到2.5%,这两笔账不扣,鞋底准超重超尺。倍率是发泡拖鞋模具的灵魂参数,它一头连着坯料克重,一头连着鞋底密度和脚感。
拆开讲。倍率越大,同样克重的料膨胀得越狠,鞋底越轻越软,但泡孔大,容易塌陷回缩;倍率小,鞋底结实压脚,料钱也贵。鞋厂一般先定脚感,倒推密度,再由密度和模腔容积反算坯料克重。举个我们做过的例子:中底厚18毫米的EVA拖鞋底,客户要偏软的脚感,倍率定2倍,坯料克重按模腔容积除以2再补1%的损耗来算,平板温度170度上下,保压10分钟左右,出模立刻进烘箱定型,不然泡孔回缩不匀,鞋底会翘。
还有一笔容易漏的账是出模后的回缩。EVA二次发泡的底,定型完放两天还会再缩,我们实测稳定在1%到2.5%之间,看配方。270毫米的鞋底,模腔就得做到273到274毫米,不做这一刀,量出来的鞋底永远比你图纸短一截,客户拿卡尺一量就是纠纷。PVC那边逻辑反过来,注射发泡是料在模腔里直接膨胀到位,模腔按成品做,但出模冷缩0.8%到1.2%,放尺方向和EVA是反的,做惯了EVA的设计师转PVC经常在这儿栽跟头。
对,说到这个,补一个老师傅的土办法:新花纹先打"试缩模"。就是只做中间码一副小批量验证倍率和克重,参数稳了再复制其余码。多花几千块和一周时间,换的是十一个码一次对齐,这笔账怎么算都划算。EVA一次发泡和二次发泡对模具的要求差别不小,我们之前写过一篇EVA模具怎么发泡?EVA一次二次发泡的模具差别,那边讲得更细,可以配套看。
PVC和EVA拖鞋模具差在哪?
两套工艺两种模:PVC走圆盘机注射发泡,模面要抗增塑剂析出;EVA走平板硫化机模压,铝模要扛170度长时间烘烤,材料、寿命和报价都不同。鞋厂先选工艺路线,再谈模具,顺序反了容易被带偏。
把两条路线摆一张表里看:
| 对比项 | PVC注射发泡拖鞋模具 | EVA模压发泡拖鞋模具 |
|---|---|---|
| 成型设备 | 圆盘注射机,16或24工位 | 平板硫化机 |
| 常用模材 | 铸铝或6061锻铝 | 6061-T6锻铝为主 |
| 温度环境 | 料温165到180度,模面常温循环 | 平板170度上下,长时间保压 |
| 发泡倍率 | 1.5到1.8倍 | 一次1.5到2倍,二次2倍以上 |
| 出模后收缩 | 0.8%到1.2% | 1%到2.5% |
| 单码参考价 | 6000到12000元 | 8000到15000元 |
| 对路订单 | 家用拖鞋走量款 | 中高端款、脚感要求高的款 |
价格是经验区间,花纹深浅和码数大小浮动能到两成。全套按11个码算,铝模整体落在8万到15万这个带里,钢模翻倍还多,除非常年不换款的爆款,否则铝模够用。产线速度差距也大:24工位的圆盘机一个班能出几千双,EVA平板一台一天几百双到千把双,所以小订单上PVC线反而摊不薄成本,这点鞋厂下单前要自己算。
PVC模还有个EVA没有的麻烦:料里的增塑剂会往模面迁移,几个班次下来模面发乌、花纹边缘挂料,清模的频次比EVA高得多,模材选不好还容易被析出物侵蚀出麻点。具体的成因和应对,我们写过一篇PVC模具要考虑什么?腐蚀性与增塑剂的应对,这里不展开。EVA模的痛点在另一头,天天在170度上烤,铝合金的硬度扛得住但花纹棱边会慢慢钝,两三年就得修一轮边。
后来那个晋江客户按全码开了36到46码十一副铝模,T1试模那天我陪他在车间盯克重,38码那副重了6克,把坯料往下调了一轮就稳了。他临走说了句糙话:开拖鞋模,图纸上省的每一分钱,最后都在鞋底上还回来。我深以为然,这行的钱从来不是省出来的,是算出来的。
常见问题
拖鞋模具选铝模还是钢模?
一年产量几十万双以内,铝模够了,便宜、导热快、磕了碰了好修。常年不改款的爆款才值得上钢模,钢模贵一倍往上,下单前把模次摊到每双鞋里算一下,答案自然就出来了。
试模出来的鞋底重量不对怎么调?
先动坯料克重,再动温度和保压时间,模腔放最后再考虑。模腔一刀下去就是改模费,头两轮调试基本靠料和工艺参数就能拉回来,别急着动刀。
开一套全码拖鞋模具交期要多久?
首副模25天上下,含设计和精雕。后面的码是照着首副复制改尺寸,一天能出一两副,11个码的全套一个月出头能交齐。赶旺季下单要提前说,铝料进厂也要等。
拖鞋模具用到什么时候该换?
看两个信号:飞边越打越宽,修一轮顶不了几百模次;鞋底花纹明显变浅,防滑纹磨平了。铝模正常寿命三到五年,到年头的花纹修出来也不如新的,别硬撑。
没有楦头能开拖鞋模具吗?
能,拖鞋底模按2D鞋底图加厚度要求就能做,但鞋面合不合得到试穿才暴露。稳妥的做法是寄一双样鞋来扫描,多花的钱远比试穿翻车再改模便宜。