pvc模具要考虑什么?腐蚀性与增塑剂的应对
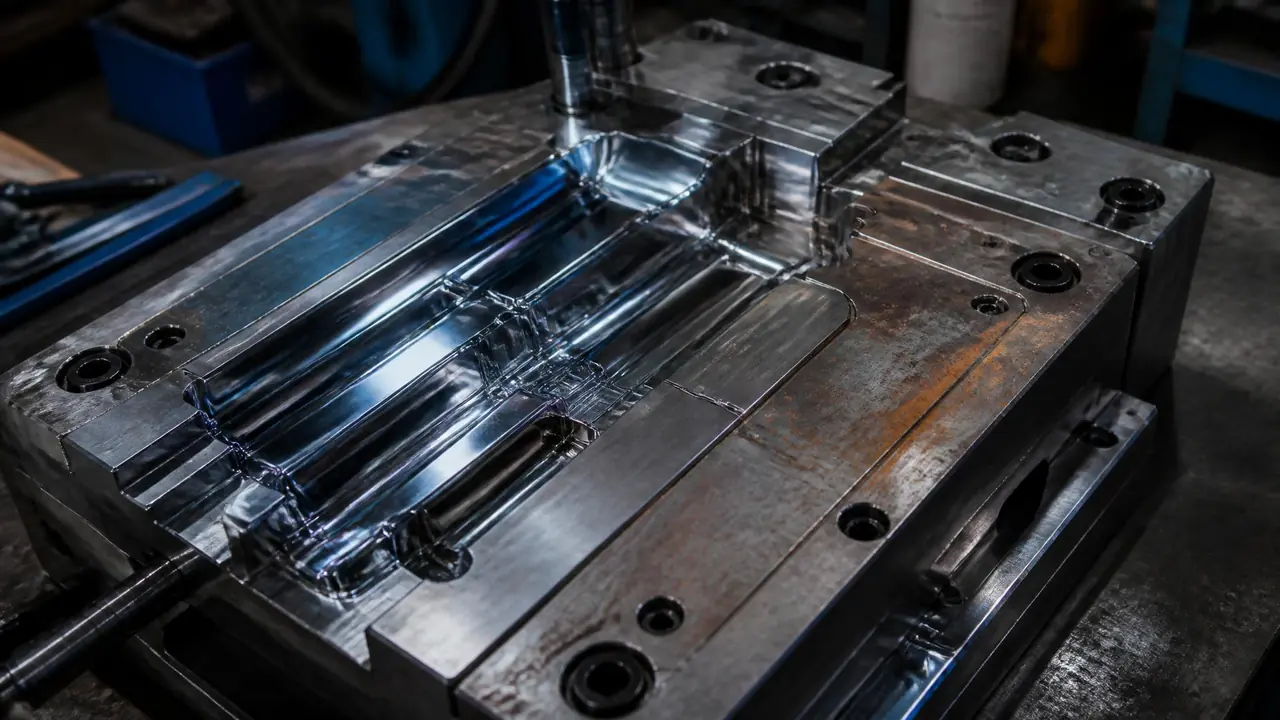
开门见山:pvc模具的核心考题是抗腐蚀和防增塑剂析出,钢材选S136、2083这类不锈钢,或者P20加镀硬铬,排气和控温同步跟上。做软PVC还要多想一步防黏膜。开工前先把钢材和表面处理方案定死,别等型腔生锈再返工。
pvc模具和普通注塑模最大的差别,卡在腐蚀和增塑剂这两件事上。我吃过亏:一副P20裸钢模具做软PVC密封件,不到两万模型腔先发雾再点锈,产品拖痕一片,客户整批退货。硬PVC也一样,HCl气体跑出来,流道和排气槽是重灾区。
很多人以为是模具钢不行,其实是没把PVC的脾气当回事。PVC受热到200℃上下分解明显,放出来的HCl遇上看不见的冷凝水就是稀盐酸;软PVC里的DOP类增塑剂受热挥发,凝在型腔上就是一层黏膜。两个问题叠在一起,锈得比谁都快。所以选材、表面处理、排气、控温得一起想,单补一块没用。
HCl腐蚀:pvc模具型腔生锈的真正源头
PVC超过200℃分解明显,放出的HCl气体遇冷凝水变成盐酸,专咬型腔、流道和排气槽,锈点一旦起来,镜面和产品外观一起报废。这里的关键数字是料温。行业普遍把硬PVC注塑的料筒温度压在165-185℃之间,喷嘴再低5-10℃,就是为了离分解温度远一点。我试过一次贪快把料筒提到195℃,开机半小时车间里酸味呛眼,拆开看浇口附近已经开始发黄。停机超过一刻钟不清洗,残料也会慢慢变黄冒烟,那个味道就是HCl在放。
排气槽是第二个重灾区。HCl气体比空气重,会往流动末端的排气槽里钻。槽深一般开0.02-0.03mm,深了飞边,浅了排不动、气体反过来加速分解。排气槽出口别对着工人位子,最好接抽风。我们车间做过一个简单改造,在排气槽外侧加一条吸风罩,酸味直接少了一大半,成本也就几百块。
还有一个细节是流道设计。硬PVC流动性差,流道要短要粗,转角全做圆弧,任何滞料的死角都是下一颗锈点的种子。浇口我习惯用矩形或扇形,点浇口剪切太狠,局部温升容易触发分解,做过的几副里点浇口那副返修得最勤。停机也有讲究:先排空,再用HDPE清洗料把料筒过两遍,残料顶不干净,闷一夜第二天就是一筒黄料。
增塑剂析出:软PVC比硬PVC多出来的一道坎
软PVC里的DOP类增塑剂受热挥发,凝在型腔上结成黏膜,产品发雾还粘模,黏膜吸潮后又反过来加速腐蚀,只能靠镀铬加定期清模压住。硬PVC基本不含增塑剂,攻击方式就是HCl;软PVC为了做软,DOP、DOTP这类增塑剂要加20-40份,受热就往模具上跑。做透明软管那副模具我印象很深:P20裸钢,第一周产品还亮,打了两万模上下型腔开始发雾,擦掉一层又冒出来,客户验收卡死在外观上。
后来型腔镀了一层硬铬才压住。清模别用钢丝球,铬层虽硬,划伤之后增塑剂渗进划痕更快。我们的做法是每班下班用软布蘸专用清洗剂把型腔擦一遍,一周一次超声波清洗,铬层正常能撑三五年,磨薄了退掉重镀。
模温这块反直觉:软PVC模温压低一点,20-40℃,增塑剂往型腔上跑得慢,黏膜也轻。有同行嫌软PVC流动性好,用高温模赶效率,结果模温提到60℃后,清模频率从一天一次变成两小时一次,得不偿失。这话是我踩出来的。
钢材和表面处理怎么选,一笔账算明白
打样和小批量,P20加镀硬铬0.03-0.05mm就够用;量产或做透明件,直接上S136、2083这类不锈钢淬硬,省下的返修钱比差价多。具体放一起看:
| 方案 | 抗腐蚀 | 镜面效果 | 相对成本 | 适合场景 |
|---|---|---|---|---|
| P20/718H裸钢 | 弱 | 一般 | 低 | 打样、千把模的小单 |
| P20+镀硬铬 | 中上 | 好 | 中 | 大多数软硬PVC件 |
| S136/2083淬硬到48-52HRC | 强 | 优秀 | 高 | 透明件、长寿命量产 |
硬度也别含糊。不锈钢方案淬到48-52HRC是行业常态,再高抛光费劲,再低压印扛不住。抛光要下功夫,型腔做到镜面,粗糙度大概压到Ra0.2μm以下,不光是外观好看,表面越光滑,HCl和增塑剂能附着的地方越少,抗蚀和脱模一起受益。
裸钢方案里,P20模具钢是行业用得最多的底子,预硬状态直接加工,成本低,但裸着碰软PVC撑不了几万模。
要做透明件或者有长寿命要求,就值得看S136模具钢这类不锈钢,含铬量高,抗酸也扛得住,抛出来镜面更亮。我的偏向很明显:量起来之后不锈钢是更省心的选择,镀层终究是消耗品。
硬PVC和软PVC能共用一副模具吗?
技术上能做,但共用模必须全型腔镀硬铬,浇口和排气按硬PVC留余量,收缩率还得按两种料分别试,多数时候不如分开开模。收缩率是最大的坑:硬PVC收缩大概0.4%-0.6%,软PVC能到1%-2.5%,同一副尺寸两种料出来差一截,改模的钱够另开一副小模了。真要共用,先想清楚客户以哪种为主。
浇口也有差别。硬PVC黏度高,浇口开大一点、深一点,别照搬PP那套数据;保压给足,不然缩水痕在厚壁处特别明显。试模的时候我会先按硬料的参数打,再往软料方向压参数,两头的窗口都摸到了才敢交模。
回到开头那副退货的模具。后来整套处理是型腔镀铬、排气槽加深到0.025mm、料温锁死在180℃以内,重开后打了六万多模没出过外观投诉。pvc模具说难不难,把腐蚀和增塑剂这两件事想在前头,比事后返修便宜太多。开工前先把钢材方案和镀层确认掉,这一步别省。
常见问题
pvc模具一般用什么钢材?
看量和产品。小批量用P20或718H加镀硬铬,成本好控制;量产或透明件选S136、2083这类马氏体不锈钢。预算紧也有人用2316,抗蚀性介于两者之间,具体要问料商批次。
镀硬铬层磨掉了怎么办?
退掉重镀就行。常规镀层0.03-0.05mm,磨损到影响外观大约要三五年,退镀重镀一套几百到两千块,看型腔大小。别等锈穿基材再处理,那就要焊补重抛了。
PVC注塑时酸味很重正常吗?
轻微味道正常,刺鼻呛眼就不对劲,多半是料温偏高或熔体停留太久。先把料筒往下调5-10℃,再查螺杆转速和背压,同时确认排气口的抽风还通不通。味道持续重,对工人身体不友好,别硬扛。
模具已经点锈了还能救吗?
轻锈用抛光膏加羊毛轮手工抛得掉;锈成麻点就麻烦,深的只能氩弧焊补再重抛,型腔精度会受影响。防锈的功夫要花在平时:停机擦净型腔、喷防锈油、控制车间湿度。