模具钢料怎么下料?锯床与锻造比
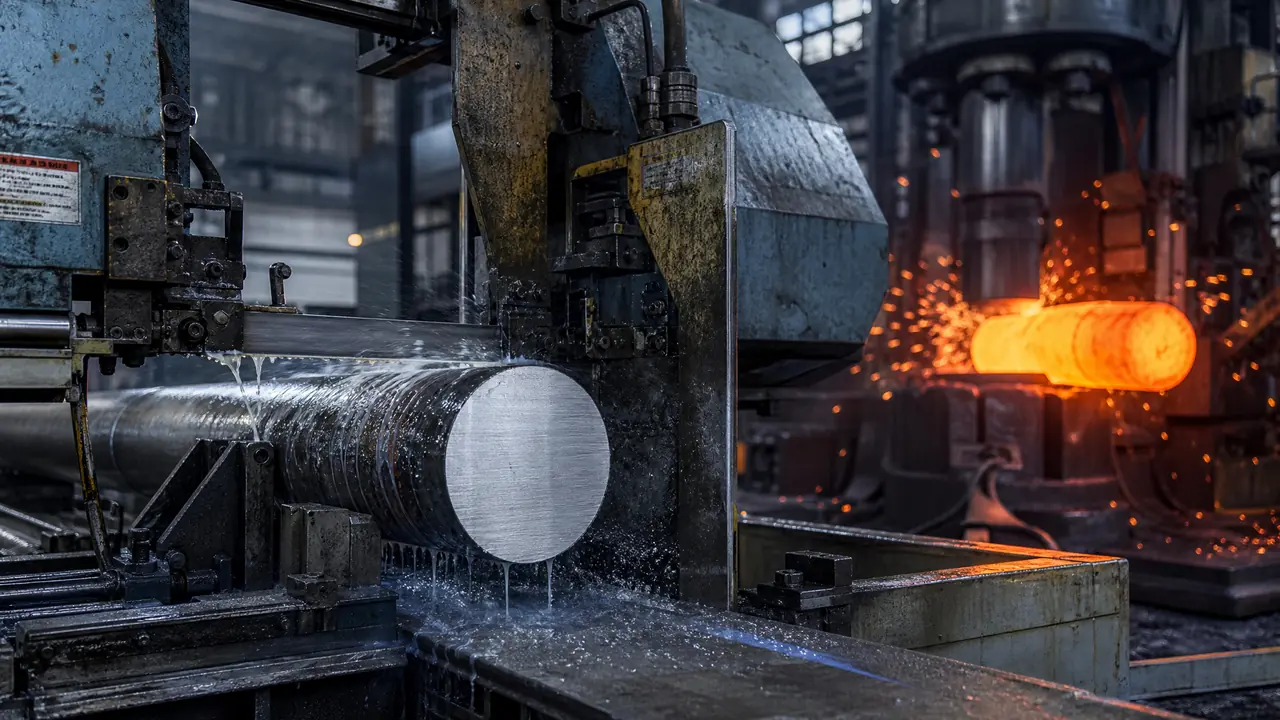
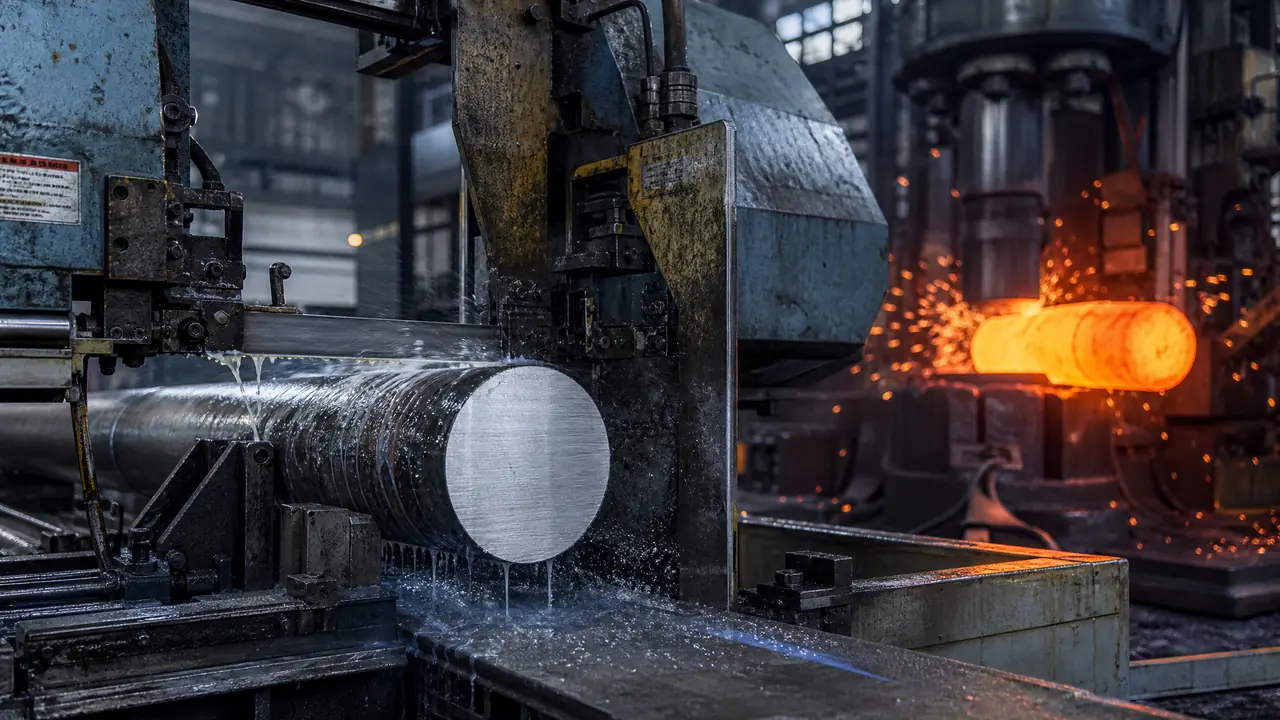
别绕了:模具钢料下料就两条铁律——能用锯床就绝不气割,锻造比不够的料宁可让钢厂锻好再发。退火料好锯、预硬料费齿,拿到料先看交货状态,再定锯切参数。
车间里被问得最多的一句话:这批模具钢料怎么下料?有人图快,直接让气割工割了事。割完看着挺平整,搁上两三天,裂纹顺着割缝往外爬,长的能爬出半米,整块料直接报废。我的判断很明确:模具钢料下料,锯床是底线,气割是事故,这两条搞混了,后面热处理做得再好都救不回来。
为什么这么说?模具钢碳含量普遍在0.4%以上,气割切口温度上千度,割完急速冷却,切口一圈等于被局部淬火,硬又不均匀,裂纹就从这来。锯床是冷切,组织不动,端面干干净净,这才是模具料该有的下料方式。下面按拿到料之后的顺序,把锯切和锻造两件事拆开讲。
先看交货状态:退火料和预硬料是两种锯法
拿到模具钢料先看交货状态:退火态硬度低,锯床正常切;预硬态出厂就带着30HRC上下的硬度,锯齿磨损快得多,转速和进给都得往下压。
退火态的模具钢料,像H13退火交货布氏硬度大概在200-229HB,这个硬度对带锯来说就是普通活。我上个月锯一批退火的H13,直径两百的棒料,一台普通双金属带锯床,四十来分钟一根,锯条齿尖看着还挺精神。预硬料就完全是另一回事了,P20这类出厂硬度普遍30-34HRC,锯到十公分深,齿尖就开始发白发亮,进给稍微一重就崩齿。同样是φ200,锯预硬料得留足一个多小时,还得勤加冷却液。
锯条也有讲究。车间常用M42双金属锯条,锯退火模具钢够用;锯预硬料我会换硬质合金齿的,贵是贵点,一根能顶三根普通条。有个土经验:新锯条先跑二十分钟空载磨合,再上料,寿命能多出一截,直接开高速锯硬料,头几根就把齿打没了,这钱省不得。
选材阶段把各牌号的交货硬度搞清楚,锯切预算才好估,之前整理过一篇常用模具钢牌号性能对比,哪个牌号退火、哪个预硬,拿料之前翻一眼,采购单上就能写清楚交货状态,省得货到了才发现不好下手。
锯床参数怎么定?转速、进给、冷却液三样一起看
锯切模具钢料的口诀是低速大扭矩:线速度控制在每分钟二三十米,进给压稳不吃火,冷却液冲到位,锯出来的端面发亮、没有蓝斑才算合格。
转速高了会怎样?锯齿和料摩擦发红,端面出现蓝紫色的氧化斑,这一圈组织已经变了,跟气割半斤八两。我们的带锯线速度一般压在每分钟20-30米这个区间,料越硬取下限。进给更有意思:压得太轻,锯齿在表面打滑磨钝,切不动还废齿;压得太重,崩齿、锯斜都在一瞬间。老工人的手感是听声音,声音均匀发闷就是对了,一出现尖叫声赶紧松半格。
冷却液别省。干锯过一次,锯到一半齿尖全部退火发蓝,一根一百多块的锯条当场报废,算下来省的那几分钟一点不划算。冷却液要对着切口冲,不是冲锯条背部,切屑冲不走,二次研磨锯齿,寿命照样折半。
锯完还有一步很多人不做:看端面。端面应该平整发亮,中心如果看到成片的疏松黑点,说明这根料的致密度有嫌疑,先别急着上机。有一回锯一根Cr12MoV,端面中心一圈发灰,后来探伤确认心部疏松超标,直接退货。端面就是这根料的体检报告,白送的不看白不看。
锻造比要打多大才够?算截面积比,反复镦粗拔长
锻造比是锻前截面积除以锻后截面积,模具钢料行业普遍要求3以上,Cr12MoV这类高碳高铬钢建议4以上,还要配合两三个火次的反复镦粗拔长才算数。
为什么锻造比对模具钢料这么要紧?钢锭心部天生有疏松和夹杂,碳化物呈带状分布,锻造比不够,这些缺陷原样留在模块里,热处理之后硬度是够的,上机一打,型腔塌得比谁都快。锻造的任务就是把心部压实、把碳化物打碎打散,这个活偷不得懒。
算起来不难:φ500的钢锭拔成φ250的料,锻前截面积除以锻后,锻造比就是4,达标。怕的是那种只压了一下的「意思锻」,锻比连2都不到,料是成形了,心部还是老样子。我早年贪便宜买过一批锻比大概只有1.8的H13料,价格确实低了一截,做出来的压铸模型腔打了两千模就出龟裂,返修都没处下手,算总账比买正规锻料亏了一倍还多。从那以后我下单只认一条:质保书上写不清锻造比的料,报价再低也不接。
火次也得看。大锻件行业普遍两到三火,每一火里镦粗和拔长交替来,光拔不镦,碳化物只朝一个方向拉长,带状偏析照样在。做热锻模和压铸模的料对这一条最敏感,选材的时候可以对照2344模具钢热作选材要点那篇看,这类钢对碳化物均匀性的要求,直接决定模具寿命的上限。
回到开篇那个问题:模具钢料怎么下料?答案就一句话,冷切优先、锯床打底、锻造比盯紧。气割省下的几十块钱,会在热处理和试模环节翻着倍地还回去;锻比不够省下的加工费,会在型腔塌掉那天连本带利吐出来。下次拿到料,先看交货状态定锯法,再翻质保书核锻比,这两步走完,这批料能不能用,心里就有数了。
常见问题
小批量几根料,没有锯床怎么办?
让钢材市场里的下料点代锯,费用大概几十块一刀,比气割贵不了多少。交代清楚是模具钢要冷切,别让下料点图快给你气割了,割完的料硬斑去掉都费劲。
锯床锯硬料总是断锯条,是什么原因?
多半是三个问题叠一起:线速度太高、进给太重、冷却液没冲到切口。先把转速降一档,进给松半格,再检查喷嘴位置,一般就能稳下来。锯条导向块磨损大了也会跑偏断条,顺手查一下。
锻造比越大越好吗?
不是。锻比到3-4以后性能改善就明显放缓,锻过头反而浪费火次和费用,还容易出晶粒粗大。行业普遍的做法是普通模具钢3以上、高碳高铬钢4左右,在这个区间里找平衡就够了。
圆钢下料和模块下料有什么区别?
圆钢锯切最省事,端面好、耗时短。大模块重量大,装夹要垫平压稳,锯到后段注意支撑,防止自重压斜锯缝。模块下料前最好先划线,留足单边加工余量,一般留5-8毫米比较稳。