真空压铸模具是什么?差压铸造与普通压铸的模具差异
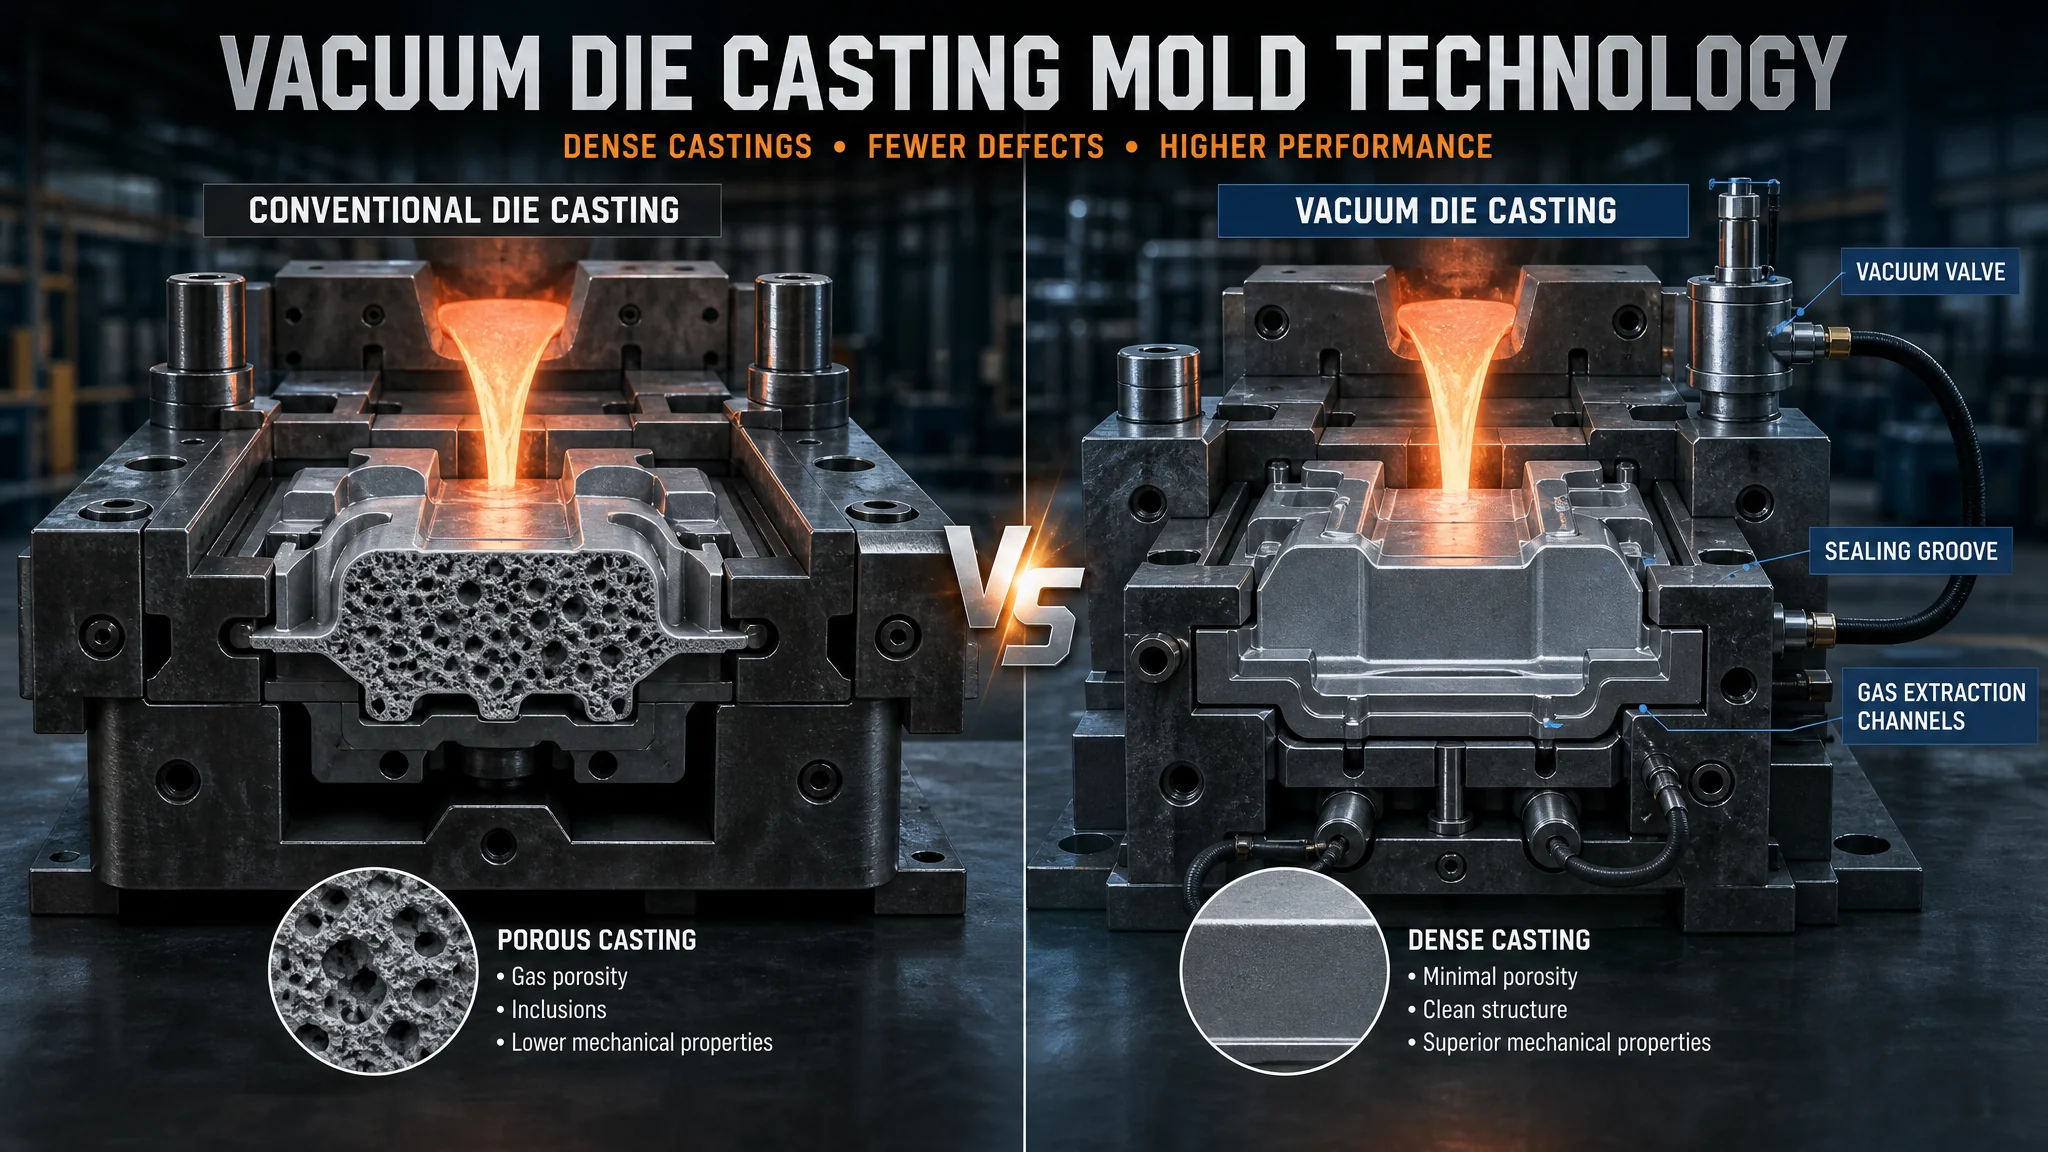
简单说:真空压铸模具就是带密封结构和抽气通道的压铸模,压射前把型腔里的空气抽掉大半,铝液充型时几乎无气可卷。换来的是能做T7热处理、能焊、气孔报废率大降——新能源车结构件离不开它。模具本身比普通压铸模贵15-25%。
先讲一次让我记住很多年的报废。几年前一套通讯滤波器壳体模,材料ALDC12,普通压铸,客户要求阳极氧化。表面处理厂直接拒收:工件皮下气孔太多,氧化一上酸,表面全是麻点。那一批退货八百多件,报废率压到12%死活下不去,改成喷粉掩盖着做,客户勉强收了两批,第三批还是砸了。当时的解法只有一个——改真空。模具拉回去加分型面密封、开真空通道、上真空阀,再来一批,报废率2%以内。就是这么直接。
这两年真空压铸模具彻底火了,原因不是技术多新——高真空压铸七八十年代就有人玩——是新能源车把它逼成了标配。电机壳、减震塔、横梁这些结构件要做T7热处理,普通压铸件一进固溶炉,皮下气孔受热膨胀,工件表面鼓包起泡,整批报废。含气量不压下来,压铸件永远只能做"不能热处理、不能焊"的半残品。想先补一下压铸成型 basics 的,看这篇压铸模具是什么?铝合金压铸成型的原理和应用。
普通压铸的气孔,到底怎么来的?
普通压铸的气孔九成以上是卷气造成的:铝液以每秒十几到几十米的速度充型,型腔里的空气来不及排出去,被紊流卷进金属里变成皮下气泡。这是工艺原理决定的,模具排气做得再好也只能改善,不能根除。
压铸和低速的重力铸造完全是两套逻辑。重力铸造铝液慢慢浇,靠冒口补缩,气排得干净,但周期长、组织致密度差;压铸是高压高速硬怼进去,快是快了——一副一模两腔的模具,循环周期六七十秒——代价就是卷气。充型速度动不动30到60米每秒,紊流状态下金属液像浪头一样翻卷,气体被裹进去,冷凝后就留在皮下0.1到0.8毫米的位置。你切开一个普通压铸件做金相,气孔多到能当芝麻饼看。
排气槽只能救一部分。分型面上开0.05到0.15毫米深的排气沟,气体靠压射压力"挤"出去,可流道末端、深腔死角这些地方,气被锁死在里面,出不来。这就是普通压铸件的宿命:不能热处理,一热气泡膨胀,表面鼓包;不能焊,焊缝区气孔炸开像爆米花。做壳体件无所谓,做结构件就是死路。
老实讲,我第一次切开真空压铸件和普通压铸件的断面对比时,是有点震撼的。普通件断面气孔密密麻麻,真空件的断面细得像粉笔灰,肉眼几乎找不到孔。这东西不上手摸一次,光看参数没感觉。
真空压铸模具比普通模多了什么?
真空压铸模具的核心差异有四块:分型面整体密封结构、抽气通道(真空槽+集渣包)、大排量真空阀、还有浇排系统的重新设计。普通模改真空模不是加个阀就完事,是一整套排气思路的翻转。
第一块,密封。普通压铸模的分型面是"贴合",靠锁模力压住防飞边;真空模的分型面是"密封",合模后要能 Hold 住负压。推杆孔、滑块、镶件配合面这些最容易漏气的位置全要上密封件——高温氟橡胶圈或金属密封。我们车间踩过的坑:滑块底面留了条0.3毫米的加工刀痕,真空度就是上不去,查了两天才找到,钳工拿油石推平,真空度立刻从-70kPa拉到-88kPa。密封这东西,差一丝都不行。
第二块,抽气通道。型腔末端开大截面的真空槽,接集渣包(也叫排气包),再汇到总抽气道。液流前锋的冷污金属先进集渣包,气体被抽走,两不耽误。通道截面要算:抽得太猛,金属液会被吸进通道堵死气路;抽得太弱,等压射锤头一动作,真空度还没建立就充型完了。抽气口面积和压射充填时间的匹配,是真空模设计里最吃经验的一步。
第三块,真空阀,整个系统的命门。压射启动前它打开,让真空泵把型腔抽到设定负压(一般-80到-95kPa,高真空的做到100毫巴以下);金属液到位后它要在几十毫秒内关闭,把金属截在型腔里。阀芯动作慢一拍,铝液灌进真空管路,一炉就废了。市面上主流的机械式、气动式、液压式各有脾气,我们用下来觉得响应速度和维护便利的平衡点在气动先导式。阀的寿命也是消耗品——几千到几万模次要保养一次,密封面被铝液冲刷磨损就关不严,真空度掉得飞快。
第四块,浇排重排。真空状态下金属液充型行为和常压不一样,流道转向、内浇口位置都要按真空充型模拟来调。浇注系统的设计门道,可以翻翻压铸模具设计的结构和工艺要点那篇。
差压铸造和真空压铸,别再混为一谈
差压铸造是"上罐加压、下罐抽压",靠上下压力差让金属液平稳上升充型,保压补缩是它的强项;真空压铸是"先抽真空再高速压射",牺牲低速换取速度和薄壁能力。前者适合大中型厚壁件,后者适合复杂薄壁件,工艺路线根本不是一条。
很多客户拿着"差压铸造"的图纸来找我们做"真空模具",一聊发现完全是两码事。差压铸造的模具装在上下两个密闭压力罐之间,下罐放坩埚,往上罐充压缩气体,上下罐建立压差,铝液沿升液管平稳地"顶"进型腔,充型速度每秒零点几米,和压铸的几十米每秒差了两个数量级。慢有慢的道理:充型平稳、几乎不卷气,保压阶段持续补缩,组织致密度是三种工艺里最高的。
代价是周期和尺寸。差压铸造一个循环动辄三五分钟,做不了复杂薄壁件,特长于中大型的筒形、盆形厚壁件——高压电气开关的盆式绝缘子外壳、船用大件、一些军工件。真空压铸反过来,节拍快、能做2毫米左右的复杂薄壁结构,但补缩有限,特别厚的部位照样缩松。
我给个偏向性结论:做新能源车身结构件,选真空压铸;做大中型承压厚壁件,选差压铸造;产品不大不小又对致密度有硬要求,低压铸造往往是性价比最高的折中。别迷信任何一个工艺,看件说话。型腔设计的底层逻辑,两种工艺倒是有相通之处,参考模具型腔和型芯的区别与加工方式。
配套系统:模具之外的隐形投入
真空压铸是"模具+设备+工艺"的系统工程:模具负责密封和抽气结构,压铸机要有真空压射联动接口,外部配真空机组、真空罐、模温机。单算模具是算不出真实成本的。
真空机组和真空罐是标准配置。压射前的有效抽气时间通常只有一到三秒,靠的是大容量真空罐的"蓄能"——平时慢慢抽,压射瞬间快速释放。真空罐配大了占地烧钱,配小了真空度建立不起来,一般按单模抽气体积的三到五倍估。管路也别省,用钢丝软管硬连接,弯头多了抽速衰减厉害,我们有一条线因为管路绕远,真空度硬是比邻线低6kPa,后来拉直短接才追回来。
模温机在真空压铸里的地位比普通压铸高。真空充型时金属液的流动性和模温强相关,模温波动大,薄壁处直接浇不足。压铸模温一般控制在180到220℃,高真空结构件模要稳定在±5℃以内,油温机比水温机控得稳。压铸模的模仁在660℃铝液里反复冲刷,钢材必须是H13起步,相关选材可以看H13模具钢的性能参数和应用场景,更细的牌号对比见热作模具钢H13和8407的选材指南。
上真空,钱要多花多少?
模具本体比同规格普通压铸模贵15-25%,一套进口真空阀加密封备件3到8万,真空机组加安装10到20万,分摊到单个产品大概每件增加1到4元。这笔钱对结构件来说,值。
拆开算给你看。密封加工工时、真空槽和集渣包的EDM、抽气道的钻铣,加起来约占模具总价的8-12%;真空阀看品牌,国产的1-2万一个,进口的4-6万,一副模两到四个阀;设计费因为要做真空充型模拟,普遍上浮。设备端,真空机组、真空罐、管路改造,一条线10到20万打底。折算成本看着不小,可对比报废率——我们滤波器壳体那次,12%对2%,十个点的报废率差,量大之后全是利润。北美压铸协会NADCA对真空系统在减少气孔上的作用有专门的工艺文献,讲得很系统,想深挖的可以去NADCA官网查。维基百科的压铸工艺词条也把气孔列为压铸件的头号缺陷,背景知识够用了。
市场规模放这说一句:根据中国模具工业协会发布的行业运行数据,压铸模具是近几年增长最快的细分品类之一,主要拉动就是新能源车一体化结构件。协会官网cdmia.com有公开的统计公报,可以自行核对。
常见问题
真空压铸模具和普通压铸模具可以互相改吗?
普通模改真空模,理论上可以,实际上是个半重做工程。加分型面密封、开真空槽集渣包、装真空阀、重排浇道,改造成本能到新模的一半,改不好还砸手里。除非产品生命周期还很长,不然不如直接开新模。真空模降级当普通模用倒是没障碍,把阀拆了封死气道就行,有点浪费。
真空度抽到多少才算合格?
看产品要求。一般结构件-80kPa以上够用,要做T7热处理或高要求焊件的,往-90kPa以上走,严格的军工和半导体件要抽到100毫巴以下的高真空。真空度不是唯一指标,建立真空的速度同样关键——压射前那一两秒抽不到位,数字再漂亮也没意义。
真空压铸件真的能热处理不鼓包吗?
能,前提是真空度和工艺控制到位。行业里电机壳、减震塔做T7(固溶加过时效)已经很成熟,处理后的工件尺寸变化在0.2%以内,强度和延伸率都上一个大台阶。但别神化:真空压铸压的是卷气,收缩孔缩松还在,特别厚大的部位热处理后仍可能暴露问题,产品设计时就要避免局部过厚。
差压铸造的模具是不是更贵?
单看模具,同尺寸下差压模具反而可能便宜些,结构简单、没有高速冲刷,对浇排系统要求低。贵的是设备——上下压力罐、气压控制系统,一台差压铸造机比同吨位压铸机贵不少,而且节拍慢摊薄成本也慢。算总账要看产量和件型。
真空阀多久维护一次?
按模次数算比按时间算靠谱。机械式阀两到四万模次要拆检一次,密封面磨损或阀芯卡滞是主要故障。我们的习惯是每周目测一次真空度曲线,真空度比基准掉5kPa以上就安排停机检查,别等它彻底罢工——阀一坏,铝液灌进管路,停产加清理管路加换阀,损失翻好几倍。
说到底,真空压铸模具不是什么黑科技,就是普通压铸模加上一整套"堵与抽"的功课。我的偏好很明确:只要产品后续要热处理、要焊接、或者对气密性有要求,模具费用那15-25%的加价别犹豫,直接上;纯外观壳体件,普通压铸加好的排气设计照样够用,别为了好看多花钱。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。