塑料模具生产周期多久?设计到T1排期
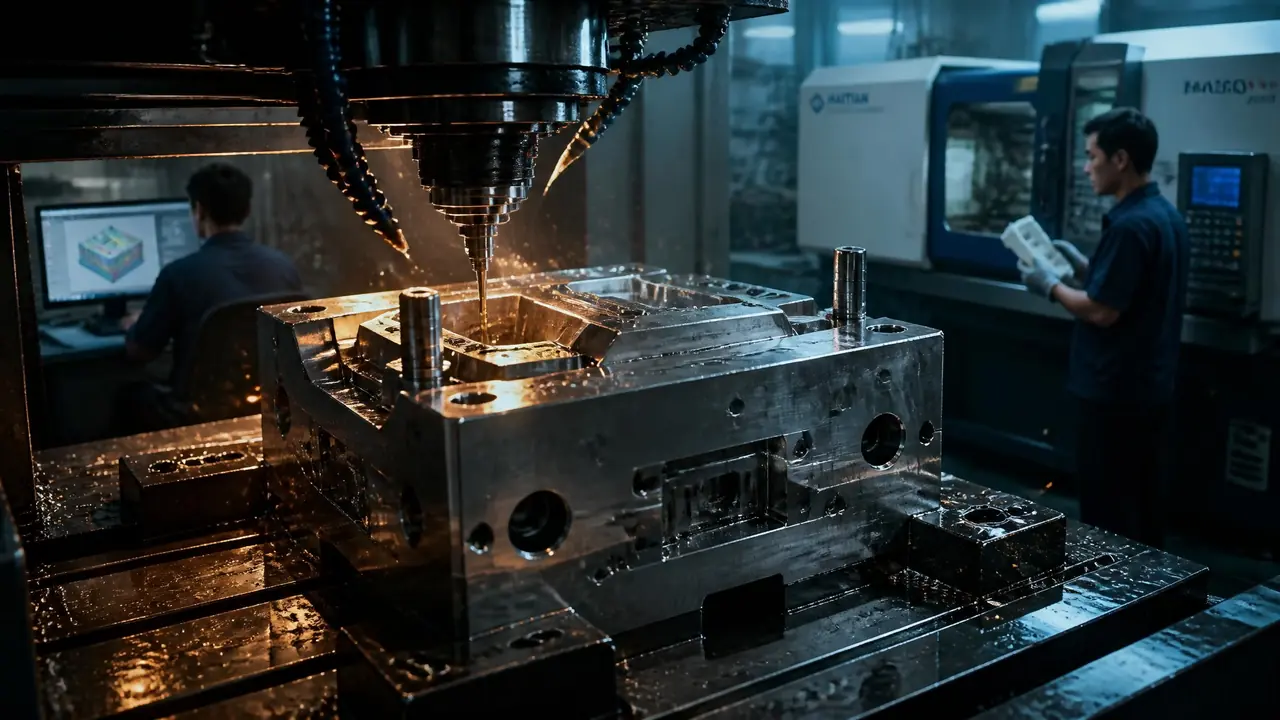
直接给结果:中小型塑料模具生产周期普遍在20到45天,带大滑块或热流道的复杂模要50到60天往上。周期的大头在图纸确认和钢材备货,不在某一道加工工序。下单前先把DFM反馈时限、钢材到货天数、试模机台档期这三件事谈死,交期就有底。
「塑料模具生产要多久?」这是我接询盘被问得最多的一句,没有之一。难就难在这题没法拍脑袋答——同样一副手机壳大小的模,我见过18天出门的,也见过拖了三个月还在改图的。差别不在工厂快慢,在于你有没有把周期拆开算过。
我自己的算法是把周期剁成六段:设计、备料、加工、装配、试模、整改。每段都有天数区间,加起来才是真实交期。客户要压预算、赶上市节点的时候,拿这个拆法去对,比听销售一句「很快的」靠谱得多。
一副模的周期拆开看,每段占几天
中小型塑料模具生产周期普遍在20到45天:设计加DFM确认3到7天、钢材备货3到7天、加工8到15天、装配试模5到8天,四段加起来就是交期主体。复杂结构另算,抽芯和热流道是最大的加数。
拿上个月我们跟的一副小家电外壳模举例。一模一腔,718H预硬钢,无抽芯,从客户确认DFM到T1试模一共28天。设计连评图走了6天,其中来回评图占了4天——不是我方慢,客户那边采购要拉研发一起看图。718H第二天就到厂,这块没耽误。CNC粗加工开框3天,精加工4天,没有深孔没有窄槽,电火花只上了2天清角。装配飞模2天半,试模排在第28天。一天没浪费,这是顺的状态。
复杂一点就是另一番光景。带滑块斜顶的模,每加一套抽芯基本多5到8天,因为要单独备料、单独热处理、再跟动模部分研配。热流道更麻烦,系统本身采购就要2到3周,这段几乎压不下来。每道工序里头干了什么,之前在注塑模具加工全流程那篇拆过,这里不重复展开。
账目其实很清楚。中小模的天数大头不在机加工,在两头:图纸定不定得下来,钢料到得到不到得快。中间那几台机器,只要活儿派下去,快慢差别没那么悬殊。
同样一副模,为什么报价周期能差出一倍?
差距主要出在四个地方:结构里有没有抽芯和热流道、钢材档位要不要淬硬、DFM确认来回几轮、工厂当月排产挤不挤。逐条问清楚,两家报的周期才可比。只比一个总天数,容易踩坑。
下面这张表是我们按做过60多副模的记录归的档,范围比不少同行的口头报价略保守:
| 模具类型 | 典型周期 | 周期里的主要变量 |
|---|---|---|
| 二板模,一模一腔 | 20到30天 | 无抽芯,钢材现货,图纸一次确认 |
| 带滑块或斜顶 | 35到50天 | 每套抽芯多5到8天,淬硬件多热处理一周 |
| 热流道大型模 | 60到90天 | 热流道系统采购2到3周,装配研配工时长 |
逐条说。结构是头一个变量,一套滑块从备料、铣削、淬火到研配,走完就是一周上下。钢材是第二个变量,P20基本有现货,718H偶尔要等两三天,S136这类要淬硬的料,热处理来回就是一周。塑料模具从注塑到吹塑分好几个大类,成型逻辑不同,周期算法完全是两套账,这个在塑料模具全部类型那篇里有过对照。
DFM来回是最冤的一段。客户评图拖三天,改图再花两天,一来一回五天就没了,这五天里机器和人都闲着。旺季排产更没商量,年底前和开春后这两个档口,好厂的试模机台基本是满的,排队一周很正常。老实讲,同样一副模放在淡季做,周期硬是能短一截。
设计到T1的排期,怎么排才不白等
三件事排进去能省一周以上:钢材订单跟预付同一天发、DFM给双方定反馈时限、试模机台提前一周预约。三件事都在关键路径上,缺一件就整体顺延,催车间没用。
我们车间现在的固定动作是:预付到账当天,钢材订单就发出去,DFM并行做。很多人以为要先定稿设计再买钢,其实钢料型号在报价阶段就定下来了,先下单不亏——万一设计真改了用料,换料的损失也比干等一周小。这笔账我们算过,多数时候先备料是赢的。
DFM一定要定反馈时限。图纸发出去写明「三天内书面回复,超时视同通过」,听着硬邦邦,实际是帮双方省事,不然评图能拖成马拉松。设计流程里每一步该谁确认、什么时候确认,注塑模具设计标准化流程那篇列得比我细,可以照着抄一份进合同附件。
T1试模的机台档期也得提前约。好点的模具厂大吨位注塑机就那么几台,试模排一周开外是常态。从打样沟通到T1试模中间有多少坑,之前整理过一篇注塑模具厂家合作全流程,排期那段是照着真实单子写的,值得对着核。
排期表就贴在车间墙上,每天早上过一遍。哪段卡了当天就知道,不用等到交期前三天才炸锅。这习惯不值钱,但救命。
想把周期压短,哪些动作值哪些不值
值的三招:并行备料、关键工序排双班、试模档期前置。不值的两件:开钢后改结构、中途换钢材。前一类省的是天数,后一类赔的是整副模。
双班这事我们试过。一副周转箱模客户压到20天,CNC和电火花排了半个月双班,最后22天出门,加急费收了订单额的一成半。划不划算看客户自己,反正车间是乐意接的,就是人扛得辛苦。
不值的名单更短也更狠。开钢之后再改分型面或者加减滑块,轻则一周,重则整套型芯报废重做,这种单我们吃过亏,现在合同里写死了:开钢后改图,周期另算。中途换钢材同理,从P20换成S136,等于从头来过,谁劝都别听。
还有个隐形杀手是零碎改图。改浇口位置、挪顶针布局,单看每处半天就能改完,可每改一次,编程、加工、装配全链条都要重新对一遍,三五个小改动叠起来,一周就搭进去了。攒到一起一次性改,比挤牙膏强得多。
回到开头那个问题:塑料模具生产周期多久?答案取决于你把六段周期里哪几段管住了。结构定得早、钢料备得快、评图不拖档的客人,30天出头拿到一副中等复杂度的模并不稀奇;反过来,图纸改上五轮的,60天都算顺利。下单前先把设计、备料、试模这三段的时限写进合同,剩下的,交给车间操心。
常见问题
塑料模具生产最快多少天能出T1?
结构简单的二板模,用现货钢材,错开旺季的话,16到18天出T1我见过实单。但省模抛光和试模时间压得太死,T1一次过的概率会掉下来,返一趟模反而更慢。赶得太极限,多半不划算。
T1试模通过后还要多久交模?
T1过了不代表完事,一般还有2到5天小整改,顶针印、局部缩水这类小毛病都留到这个阶段收尾。问题清零后抛光、防锈、紧固一遍,3天左右能打包出运,客户验模要安排在打包前,留出半天。
周期是从签合同那天开始算的吗?
行业里多数厂从预付到账、钢材订单发出那天起算,不是从签合同。合同签完等预付等一周的单子不少见,这一周没人给你算进交期。谈交期的时候,把起算点当面问明白。
一模两腔比一模一腔周期长多少?
不一定明显。多一腔主要是设计和加工工时多一点,纯加工大概多2到4天;但两腔尺寸差得多、要专门平衡流道的话,设计难度上去了,可能多出一周。腔数对周期的影响,远没有抽芯结构大。