精密塑胶模具的精度是怎么调出来的?模温锁模力与参数联动实录
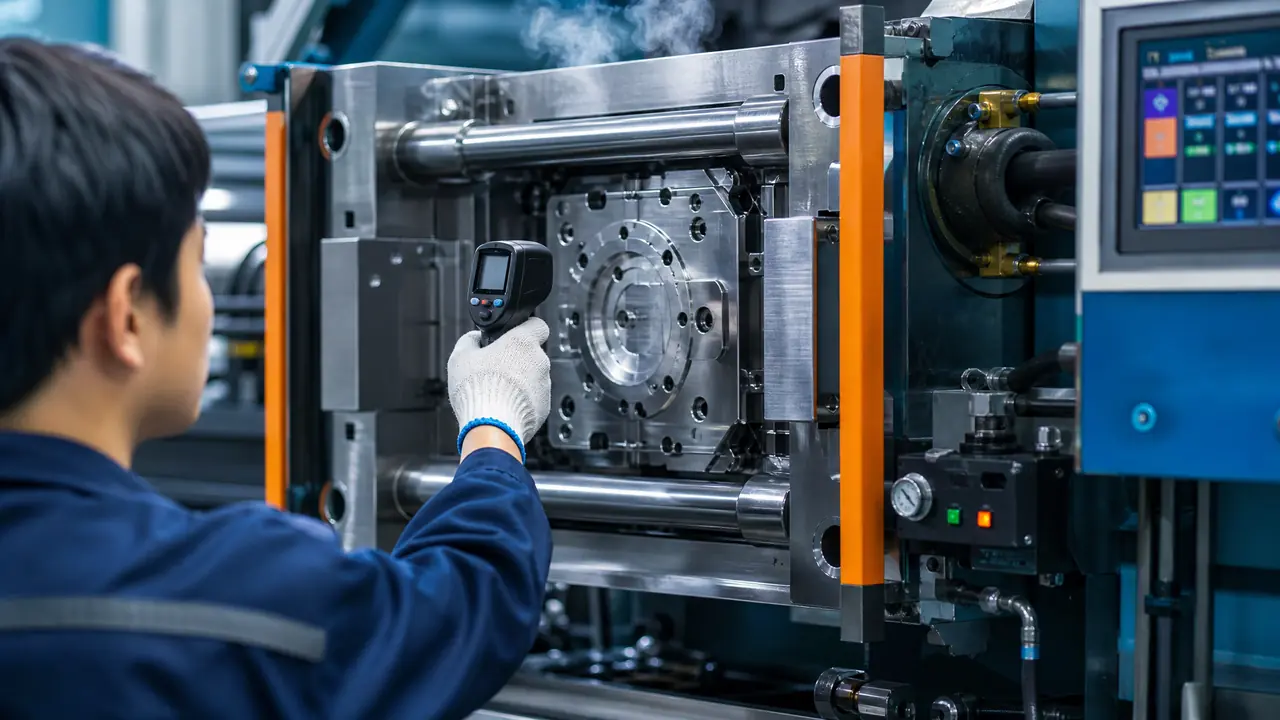
把话放这儿:精密塑胶模具的精度是模温、锁模力、射胶保压三个变量联动调出来的,钢料加工只保证一半,剩下的一半在注塑机边上。尺寸漂了先查模温波动,再对保压和周期,全排完还不稳才动钢料,顺序反了改模的钱就白花。
上周三夜班,一套做接插件外壳的精密塑胶模具开到后半夜,孔距从早班的合格一路漂到超差零点零三毫米。我围着机台转了两圈,最后扒开模温机侧板,加热管烧了一根,水温上不去,整副模的收缩全变了。换个加热管,两个小时后尺寸又回到公差中间。这事让我更信一句话:模具好只是底子,精度是人在机台边一点点调出来的。
钢料在CNC上铣到正负五微米,那是模具的精度。产品出来能不能守住正负两丝,靠的是模温、锁模力、射胶保压这三样怎么搭。图纸给不了你,机台显示屏也只报一半,另一半得用手摸、用卡尺量、用电子秤称。
模温:精度最大的隐形变量
模温波动五度,精密件的尺寸就能漂一丝到两丝,它是三个变量里最狠的一个。开机前把模温机打到设定值再等半小时,比调任何参数都管用。
出问题先怪钢料,这是老板的第一反应。我调了十来年机,十次尺寸漂有六七次是模温在作妖。料温和材料都定了的情况下,模温往上走五度,收缩率就跟着变,PP这种料收缩区间本来就宽,模温一摆,三百毫米的件能差出四五个丝,直接出公差。
我的土办法是点温枪打四个角。合模状态下,定模面四个角加中间各打一下,最高最低差超过三度,别急着调参数,先查水路。八成是运水堵了水垢,或者隔水片装反了走短路。
水式模温机到九十几度基本顶天,要一百二十度得上油式。POM齿轮这种件,模温九十度上下三度以内晃,尺寸才压得住。模温跟缩水、外观光泽的那点纠缠,我之前单独写过一篇,想知道模具温度对产品影响有多大的可以点进去细看。
锁模力和射胶:不是往大调就稳
锁模力按投影面积算,每平方厘米零点四到零点六吨,再留两成余量。硬加吨位会把排气槽压死,困气烧焦加飞边一起来,尺寸反而更难看。
选机台我见过太多人一上来就往大挑。二百五十吨的机打一百吨的模,锁模力随手给到一千二百千牛往上,排气槽被压得死死的,困气烧焦,客户还以为是模具排气没开够。我更偏向投影面积乘零点五吨去配机,分型面留一线飞边慢慢修,也不把型腔压得喘不过气。
对了,说到锁模力还有一个隐性账:吨位长期打满,模板蠕变,导柱咬死,修一回几千块还得停机。这个账客户不算,师傅得替他算。
背压也别忽略。玻纤料背压给到八到十巴,塑化才均匀,不然同一模的重量都有差别。我在一台一百六十吨的机上试过,背压从五巴提到九巴,十模重量波动从百分之零点六压到百分之零点二,前后就花了一刻钟。这种不花钱的参数,比换设备划算多了。
射胶这边,精密件我看重保压而不是射速。保压压力一般给射胶压力的五到七成,保压时间按浇口冻结算,我习惯从三秒起试,每模加零点五秒,称件重,称到重量不再涨就定住。电子秤称到小数点后两位,这是最便宜的稳定判据,比看压力曲线直观。
尺寸漂了,我按这个顺序排查
别上来就改模具。先过四步:模温波动、保压时间、冷却周期、料温背压,全排完还不稳才动钢料,顺序反了白花钱。
上个月一套PA66加三成玻纤的支架件,孔位整天飘。我先量模温机出水回水,温差有六度,拆开一看隔水片短路,半个型腔根本没过水。换件拉平水温,孔位当天就稳了。缩水的来路要是还想深挖,我把成因拆成三块写过一篇,对着模具产品为什么会缩水排查更快。
四步顺序我固定死的。第一步量模温机出水回水温差,超两度查水路。第二步连续称十模件重,波动超过百分之零点三,是保压不稳。第三步看周期表,冷却时间有没有被人偷偷砍过,周期短了尺寸必然胀。第四步才是料筒,料温实测比设定低二十度以上,去查加热圈和热电偶。
几类常用料的联动参数,我按自己机台的习惯列一张表,各厂水路设计不同,就当个起点:
| 材料 | 模温 | 保压比例 | 冷却时间参考 | 收缩率 |
|---|---|---|---|---|
| PP盖板 | 40-60度 | 射胶压力五成 | 18-25秒 | 1.2%-1.8% |
| POM齿轮 | 90±3度 | 五到六成 | 25-35秒 | 1.8%-2.2% |
| PA66加30%玻纤 | 100-120度用油温 | 五到七成 | 20-30秒 | 0.3%-0.6% |
| PC外壳 | 80-100度 | 五成 | 30-45秒 | 0.5%-0.7% |
还有一句是耐心。精密模T1别急着交货,连续打二十五模不动参数,第五、第十五、第二十五模各取样量一次,三件都落在公差带中间三分之一,才算真稳。我带过的徒弟里,上手就想改参数的,后来都老实了。
回到那晚的接插件模。加热管换掉,水温稳在九十二度,孔距回到公差中间,第二天早班照常出货。精密塑胶模具这行,钢料和机台是死的,参数是活的,谁在机台边蹲得久、量得勤,谁的件就稳。下回尺寸漂了,先别骂模具,摸摸模温机的侧板再说。
常见问题
精密塑胶模具一般用什么钢材?
看产量和塑料料性。量产大的用S136或者2344这类,硬度HRC48到52,抗磨又好抛光。做PVC或者阻燃料得防腐蚀,要么镀硬铬要么直接上2083不锈钢。几万模次的小批量,P20预硬钢就够,别为低产量上贵钢,省下的钱够做两套顶针了。
模温机选水式还是油式?
分界线在一百度。水式传热快、干净、好维护,闭式循环能顶到一百分出头。要一百二十度往上只能油式,油温稳但升温慢,换模还得等它凉下来。我车间现在是水式为主,另配两台油式给高温料打底。
锁模力吨位怎么快速估算?
制品在分型面上的投影面积乘每平方厘米零点四到零点六吨,流长比大的薄壁件取上限,再留两成余量。拿不准就把塑件摆在方格纸上描一圈,数格子算面积,比背公式靠谱。
试模打多少模才能判断尺寸稳定?
我的标准是连续二十五模全程不动参数。第五、第十五、第二十五模各取样,称重加量两个关键尺寸,三件都落在目标值附近三分之一公差带里才算能交。中途手痒改一下参数,前面的样全白量。