牙刷模具的小件细节?刷柄植毛孔位的排布
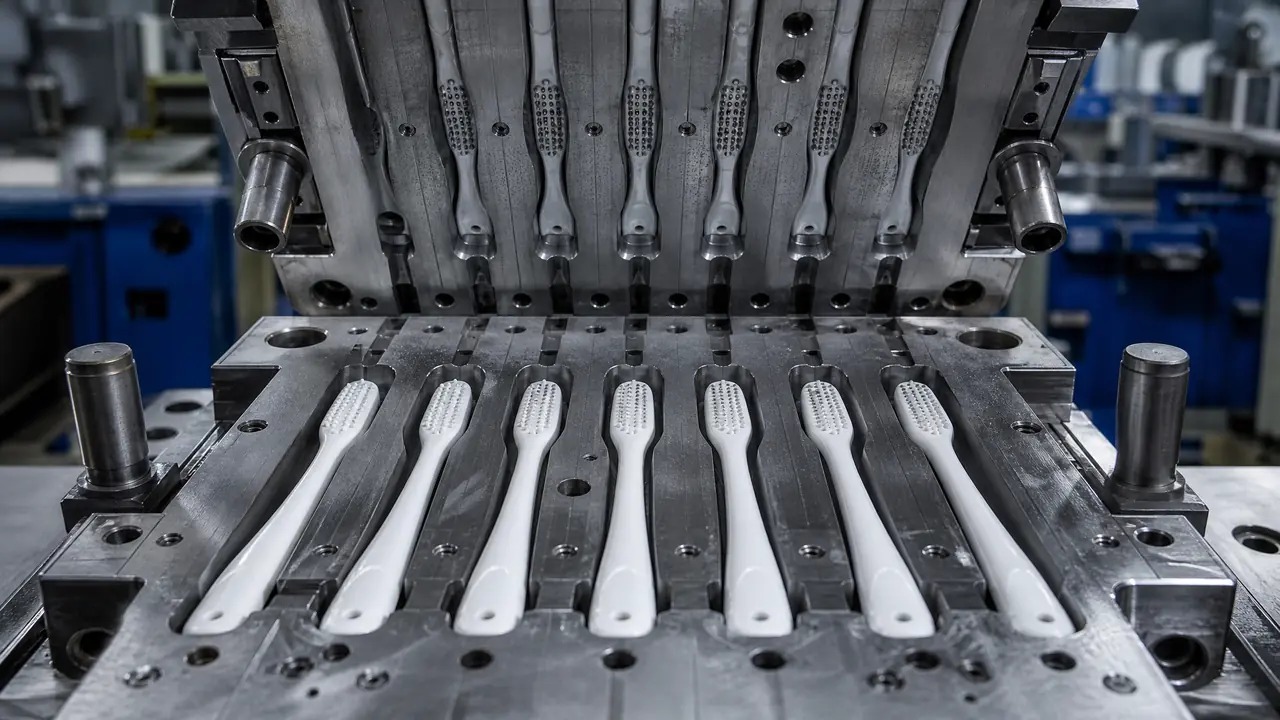
直接给结果:牙刷模具本体不难,难在植毛孔位。孔径孔距决定植毛机能不能稳定跑,斜孔角度决定刷毛角度。开模前先把孔位图和植毛厂对一遍,能省掉大部分返工。
做注塑的同行大多瞧不上牙刷模具,几十克的小件,一开就是16腔,报价还压得低。我原先也是这个想法,直到前年一套模在植毛机上翻了车:孔位是照2D图排的,没跟植毛厂碰过,锚片打进去直接把隔壁孔挤裂,五万支刷柄全数报废。那之后我看牙刷模具的眼光就变了——这套模具的心脏不在型腔,在刷毛要插的那排孔上。
逻辑不复杂。刷柄注塑出来只是半成品,植毛机要在指定孔位上钻孔、栽毛、打锚片,孔位差一点,机器就断毛、漏毛。所以孔位排布不是画图好看的事,它得同时迁就三头:植毛机的行程精度、刷毛的设计角度、还有PP料收出来的尺寸变化。下文把这几个坑一个个拆开讲。
植毛孔是模内成型还是后钻孔?
多数牙刷厂选后钻孔。模内成孔省一道工序,但斜孔要加侧抽芯,改孔位得动模具;后钻孔灵活,孔位随便改,代价是毛刺和设备精度。展开讲讲两头各欠的账。
模内成孔听起来省事,型腔里镶细针,出来就有孔。可牙刷的刷毛不是垂直长的,舌侧那排毛要往前倾10到15度,斜孔意味着抽芯方向跟开模方向不一致,模具得加斜顶或者滑块,一套16腔模光这块结构就能贵出小十万。更麻烦的是改款。牙刷这行换包装、换配色、换毛型是家常便饭,孔位一动,模内成孔就得拆模换针,停机半个月起步。
行业里走量的大厂基本都选后钻孔:刷柄先注塑出来,植毛机上带钻孔工位,边钻边栽毛。孔位画在程序里,改款只改程序,模具一根针都不用动。代价也有,钻孔留毛刺,孔口要加一道去毛刺工序,孔深一致性全看设备,4毫米和5毫米的孔深混着来,锚片就打不到底,毛会松。我建议刚入行的直接选后钻孔,别为了省工序钱把模具做复杂。
孔位排布看三个数:孔径、孔距、斜角
孔径普遍开在1.0到1.5毫米,孔距别小于2毫米,斜角跟刷毛角度走,一般10到15度。这三个数没和植毛厂对过,别急着开模。每一个数都有来头。
先说孔径。孔径由毛束粗细决定,尼龙丝直径乘根数再加锚片厚度,成人手动牙刷常见1.2毫米上下,电动刷头的小孔能做到1.0毫米。孔深一般4到6毫米,太浅锚片咬不住毛,太深钻穿分型面就漏胶。孔口最好带0.2毫米左右的倒角,栽毛时导向顺,也不容易刮嘴。
孔距是我吃过亏的地方。那次照图纸排了1.8毫米的孔距,看着挺密挺整齐,植毛机一跑就出事:锚片是钢片,打进去要往两边挤开毛束,间距不够就把隔壁孔的孔壁挤裂,裂纹从孔底一路窜到刷柄正面。返厂把孔距放到2.2毫米,机器一下就顺了。后来我给自己定了条规矩,排孔位之前先问植毛厂冲头的最小稳定间距,别拿图纸硬凑。
斜角另有讲究。刷毛角度分两种做法:孔钻成斜的,或者孔钻直的、靠植毛机转角度栽。前者植出来的角度稳定,适合固定角度的舌侧毛;后者灵活,一套孔位能栽出好几个角度。好多电动牙刷头用第二种,孔排成圆形或者弧形,全靠机器走位。做之前务必搞清楚客户的植毛机是哪种,两种孔位图完全不一样。
还有个不写进任何教科书的小检测:试模件回来先别急着送植毛厂,拿一卷透明胶带在孔口反复粘拉十几次。孔口有毛刺或者料偏脆,胶带上会沾白色粉末,这就是上机断毛的苗头。我们车间现在每批刷柄都过这一关,两分钟的事,省的是整批报废的钱。
模具钢和腔数怎么搭
普通刷柄用718H或P20预硬钢就够,高光手柄上S136。腔数按量走:日产量过万上16腔配热流道,小单8腔更划算。材料别盲目堆高配。
牙刷柄是PP料,模温打40℃左右就够,周期28秒上下,一天两台机轻松出三四万支。PP收缩率1.5%到2%,这里藏着一个很多人忽略的细节:孔位图纸要按收缩后的尺寸放。刷柄总长170毫米,收1.8%就是差3毫米,后钻孔的夹具以刷柄端面定位,收缩率没放对,孔位整体偏移,植毛机的程序就得跟着重调。我那套16腔模,试模到第三次才把收缩率摸稳。
钢材方面,刷柄外观要求不算苛刻,718H预硬钢出厂硬度就能干,抛到普通光亮即可。要是做高光或者透明手柄,得换S136这类不锈钢抛镜面,料价贵一截但抛光省心。手柄要做TPE包胶防滑层的话,那就是两套模具两次成型的事了,思路可以看看双色模具的成型逻辑,跟包胶牙刷柄是一个路数。
腔数看订单结构。给商超做代工的,一个SKU一开就是几十万支,16腔加针阀式热流道才摊得薄成本,进胶点平衡这块可以参考热流道模具的浇注系统里讲的办法。中小厂接散单多、换款勤,8腔冷流道反而灵活,换一款半小时就能转产。钢料和腔数都别照抄别人,先算自己的量。
试模环节别只看外观。我们一般从16腔里抽上下左右四角的腔号各打两模,量孔位相对刷柄端面的距离,四角差超过0.15毫米就得回头调进胶平衡,不然中间腔和边上腔的植毛参数对不上。这步多花半天,省的是量产时三天两头停机调机的时间。
回头看我那套报废五万支刷柄的模具,问题从来不在注塑本身。刷柄打出来个个合格,卡在全都不认识的环节——植毛。小件模具的难,就难在这些看不见的后道工序上。现在接牙刷模具的单,我第一句话永远是:把你们植毛厂的设备型号发我,孔位图会签完再开钢。就这一步,能避开九成的返工。
常见问题
一套牙刷模具大概多少钱?
行情浮动大,只能说个大概:8腔冷流道刷柄模几万到十几万,16腔热流道的二三十万起步。电动刷头模更小,但孔位密、精度要求高,价格未必比刷柄模低。报价前先确认腔数、钢料和进胶方式,差一项价格就差一截。
植毛孔毛刺多怎么处理?
先查钻头磨损和转速,再查料温。PP料温偏低时孔口毛刺明显变多,把料温提到190到210℃试试。批量大就上振动研磨或者冷冻去毛刺,单靠人工刮又慢又不匀。
孔位图该谁出、谁签字?
模具设计方出图,但必须让植毛厂会签。冲头最小间距、锚片规格、钻孔深度都在人家机器手里,图纸不过他们这一关,孔位排得再漂亮也是纸面功夫。
电动牙刷头模具和普通牙刷模具差在哪?
刷头更小,孔更密,很多走无铜片植毛的路线,对孔径和孔壁光洁度要求高一档。另外电动刷头常和高光外壳一体成型,模具抛光等级要往上提,钢料基本离不开S136不锈钢镜面钢这一类。