沿线模具用在滑模现浇上是什么活法?机载成型模讲透
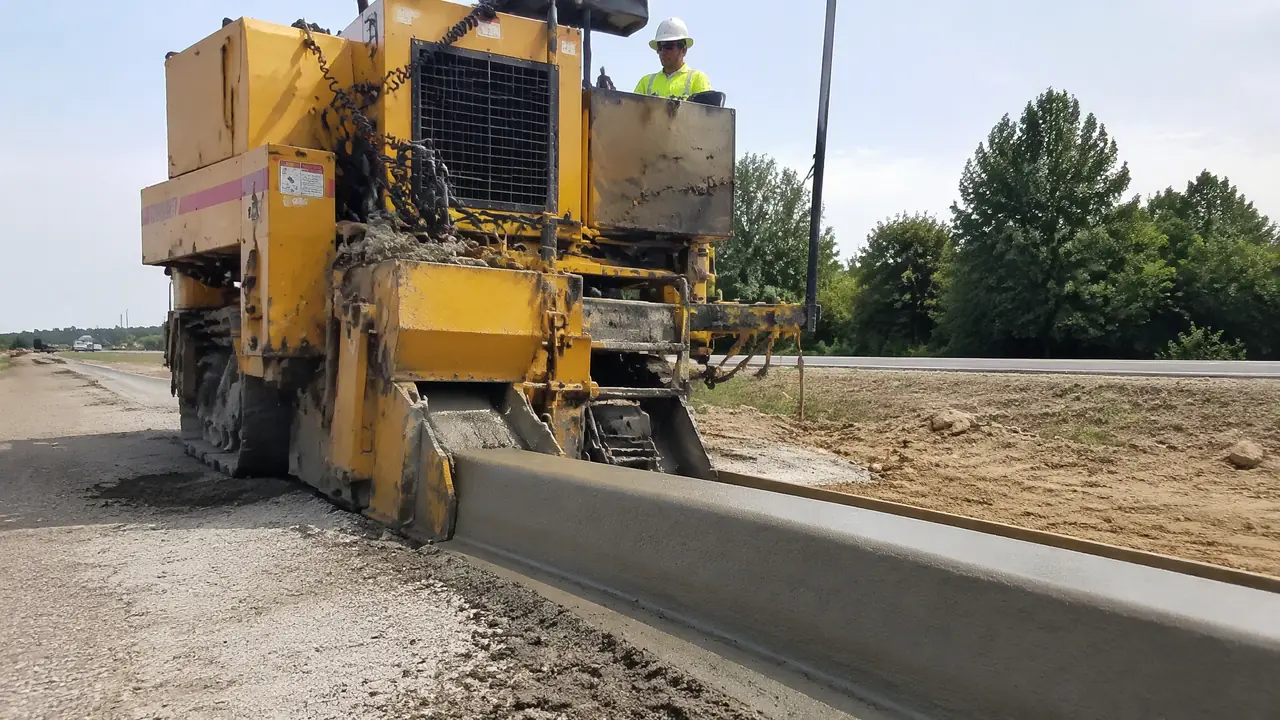
一句话版本:沿线模具装到滑模机上,就是滑模机前面挂的那套机载成型模,靠挤压腔把混凝土"边走边挤"成路沿石,不用预制场、不用吊车、不用二次倒运。它吃的是参数不是人工,塌落度喂不对、线放不直,机器一天能给你废出一公里的活。
工地上管滑模机前头那套钢模叫沿线模具,说白了就是机载的成型腔,机器往前走,混凝土在腔里被挤成路沿石的形状,出来就是带强度的条。我上个月刚跟完一段园区路的活,五公里路缘,滑模机一天推进二百四五十米,我蹲在料口边喂了三天塌落度,这东西的门道算是摸得差不多了。
先说它跟预制钢模最根本的区别。预制那条线是模具不动混凝土动,一套Q235钢模在厂里灌一百多模,养护完了吊上路装车;滑模这条线是混凝土不动模具动,模腔焊死在机架上,一辈子不脱模、不泡水、不清渣。跟换遥控器电池一个道理,一个是电池用完换新的,一个是插着充电线直接用,东西看着像,逻辑完全两码事。预制和现浇两套活怎么分工,我在路边石模具怎么选那篇里拆过,那篇讲预制厂的钢模选型,这篇专讲机上的活法。
再给一句掏心窝的判断。前年我们小队买过一套带滑模机的沿线模具,机头加了四万多,加上机器前后折腾下来小二十万。买回来的头两个月,机子基本在工地晒太阳——不是模具不好,是活不接气。滑模这套家伙什,吃的是长直线,园区路、市政大马路、高速匝道口,一段放线至少一公里朝上才划得来;回头是小区内部路、广场镶边,三拐两弯机子还跑不过俩大工支塑模。设备折旧摊到米上,活短就是纯亏。
所以你真要碰这活,先把三件事查明白:一是用哪家的机子,多数国产滑模机的连接孔位按固定尺寸开的,买模之前拿卡尺量机架孔距,差半个厘米都装不上;二是腔体做多大,标准路缘石20乘30的截面最稳,有的业主要加高到35防绿化土外溢,加的这五公分不是白加的,挤压腔一深料就难喂,推力得跟着涨;三是帮宽,机架一侧一般出二十到三十公分的帮条,接边帮活就不愁。
沿线模具怎么装上滑模机
模具靠连接孔位和主张杆装上机架:W型成型腔对准机器中线,连接螺栓锁进机架孔位,前主张杆管走向微调,后端用两根调节丝杆顶住尾板,装完整个腔体要跟地面找水平,误差压在一毫米以内。这步装歪了,后头推出来的就是一条歪脖子龙。
成型腔整条是一块厚钢板整体气割出来的,W型——下宽上窄再收口,截面24乘20公分,腔壁比水泥地面厚出两公分多,为的是耐磨。买回来头一件事不是装机,是检查内壁焊缝,有砂眼的拿焊条补平、角磨机磨光,不然后头推出来的沿条带着拉毛,雨天看着全是气泡眼。
安装就靠连接孔位和主张杆。这套模具装上滑模机,孔位对准机架预留孔,连接螺栓锁紧,前头那根主张杆是管走向的,左右一攻一顶,腔口就跟着线走,后端两根调节丝杆顶住尾板,装完整个腔体要跟地面找水平,误差压在一毫米以内。主张杆每推进一米,机头就得抬高半公分,这是新手最容易漏的一手——高程是慢慢抬上去的,不是一步到位。我头一回上机就吃了这亏,起线推了五十米,沿条像海浪一样起起伏伏,被监理指着鼻子骂了一上午。
调直比调平还抠人。放线得先走,钢绞线张紧了绷在前面,滑模机传感器贴着线走。线绷不紧,机身一震传感器跟着抖,沿条出来就跟蛇爬一样。我们后来学乖了,一百五十米打一个固定桩,中间加两个"之"字套环把线锁死,风天再蒙块彩条布。对了,说到风,别小看它,四级风不防护,线晃幅能到一公分,顶得上你放线放歪了半天。
现浇成型参数与塌落度控制
混凝土塌落度压在3到5公分,含气量2%左右,水泥用量320公斤上下,塌落度一大就塌帮,机器一停就得接茬。滑模速度压在每分钟1.2到1.8米,手要一直搭在料口上感受料的干湿,料对了一切都对。
喂料这门手艺,一半在配比一半在手感。塌落度必须压在3到5公分,比预制那边干得多——预制钢模有四壁夹着,塌一点不碍事;滑模腔出来就是裸奔的,水一多直接塌帮流腰。塌落度一大,十分钟不到石子沉底、浆浮面,跟一锅没发起来的死面似的,全废。含气量卡2%上下,高了强度掉,低了冬天冻裂。
所以喂料得有人死盯。我的习惯是手插进料堆,攥一把再松开——料成团不散、不糊手,就能推;手一插到底全是稀浆,立马叫搅拌车加水之前先想想是不是运输途中瘪了。运输超一个钟头再加水,等于往废料里掺钱,这坑我踩过,一车料废了四百多块。
塌落度对不对,干稀一摸便知,接下来是推。速度压在每分钟1.2到1.8米,快了料跟不上、沿条中间拉裂;慢了料在腔里越挤越实,机器吃力不说,推出来的沿条外腰挂满水泥浆,跟流鼻涕似的。停机超过十分钟必须接茬,茬口切直、刷一遍界面剂,不然第二天那儿准是一道看得见的横缝。
机载成型模跟预制钢模的账,我给你摆一张表,数字都是我们自己那台机子跑出来的:
| 对法 | 滑模机载模 | 预制钢模 |
|---|---|---|
| 成型方式 | 机上挤压,边走边出 | 场内浇注,静置养护 |
| 一套模具价 | 4到7万,含机头连接件 | 800到1500元 |
| 初期投入 | 整机加模近20万 | 几百块起订 |
| 日进度 | 200到250米 | 80到100米(含吊装) |
| 人工 | 机手1人,喂料2人 | 支模浇注6到8人 |
| 适合活型 | 一公里以上长直线 | 零散、弯道、异形段 |
| 强度来源 | 挤压密实,当场定型 | 振捣加养护28天 |
这表里的账,是我拿一段五公里的园区路算的:滑模这条线,机器加模摊下来每米成本三块八;要是同样的活拿预制钢模去顶,八个人工加吊车台班,每米摊到五块二,工期还多出四天。长直线滑模完胜,这没什么好争的。但注意前提——活得够长,五公里以下、弯道占三成的活,这笔账立马倒过来写。
收边打磨与接茬处理
沿条出腔半小时内是收光的窗口:浆一收,拿抹刀带一遍,棱角立马挺括;塌帮和亏浆的位置等初凝后用同配比砂浆补抹,养护膜七天里必须盖严,冬期还得加一层毛毡保温。
沿条从尾板出来那半小时,是整个活的脸面。浆一收,一个人拿抹刀跟在后面带一遍,棱角立马挺括;塌帮和亏浆的位置别心疼,等初凝了拿同配比的砂浆补抹,补早了跟稀泥一样往下滑。接头茬口两边各切三公分直边,接浆之前刷层素水泥浆,压出来才看不出印。
养护比浇注还马虎不得。现浇沿条没有模腔护着,水分跑得飞快,养护膜七天内必须盖严,天热一天洒两遍水;冬期贴地再铺一层毛毡,寒潮来了裹无纺布,负温灌的浆第二天准酥。有回赶工期没盖严,第二天棱角一碰掉渣,那二百米返工重来,材料人工全赔进去,老板娘记账的时候脸都是青的。
前期切缝也藏着门道。沿条浇完二十四小时内,每隔六到八米切一道缩缝,深两公分,不切的话温度一变,裂缝自己找地方冒出来,歪歪扭扭更难看。说实话,这些细节预制厂出身的师傅最不适应——他们习惯了模子说了算,滑模这条线,是手感说了算。
回到开头那段园区路。五公里沿条交完,监理拿三米靠尺一靠,两毫米以内的误差,验收单上签得痛痛快快。沿线模具这个东西,装上机就是另一门手艺——参数、放线、喂料、养护,环环都抠细节,可一旦跑顺了,一台机子顶半支队伍。你手里要是握着长直线的活,照这篇把参数捋一遍,少交的学费远不止一套模具钱。
常见问题
滑模机沿线模具一套要多少钱?
按我们那台机子的行情,标准20乘30截面整套下来四万到七万,含机头连接件和主张杆。截面加高、帮宽加长、耐磨板加厚,每一项往上加几千块不等。比预制钢模贵一个量级,但它吃的是进度,不是模具本身。
现浇路沿石强度够不够?会不会比预制的差?
配比到位、挤压密实的话,现浇强度不虚,我们做的芯样压到C30往上没问题。怕的是偷料——水泥用量掉到280公斤以下、石子含泥一高,表面当时看不出,过个冬天就酥。预制有养护窑兜底,现浇全靠现场自觉,这也是它的命门。
没有滑模机,能不能买套沿线模具自己支着现浇?
没机子别碰。沿线模具的成型靠的是机器推挤那股持续的压力,人手支模根本给不了,出来就是一摊。零散活想现浇,老老实实用常规支模加内衬的做法,那是另一套体系,跟机载模不通用。
滑模机一天能推多少米路沿石?
长直线、供料跟得上的话,200到250米是常态,我们最好的一天干过280米。供料车衔接不上、加膨润土的路段、过井盖口多的,进度直接砍半。别光看机器理论速度,工地上的时间都耗在等料和转场上。
沿线模具内壁磨损了怎么办?能补吗?
能补,堆焊之后角磨机修型,磨回原来的腔体线。我们那套模用了两年多,腔壁磨掉快三毫米,堆一轮焊又能顶一年半。要是磨损超过五毫米,截面公差就没法保证了,直接换新模比修划算,修的钱够抵半个新模。