路沿石钢模具多少钱一套?Q235还是Q345、焊接工艺与脱模技巧
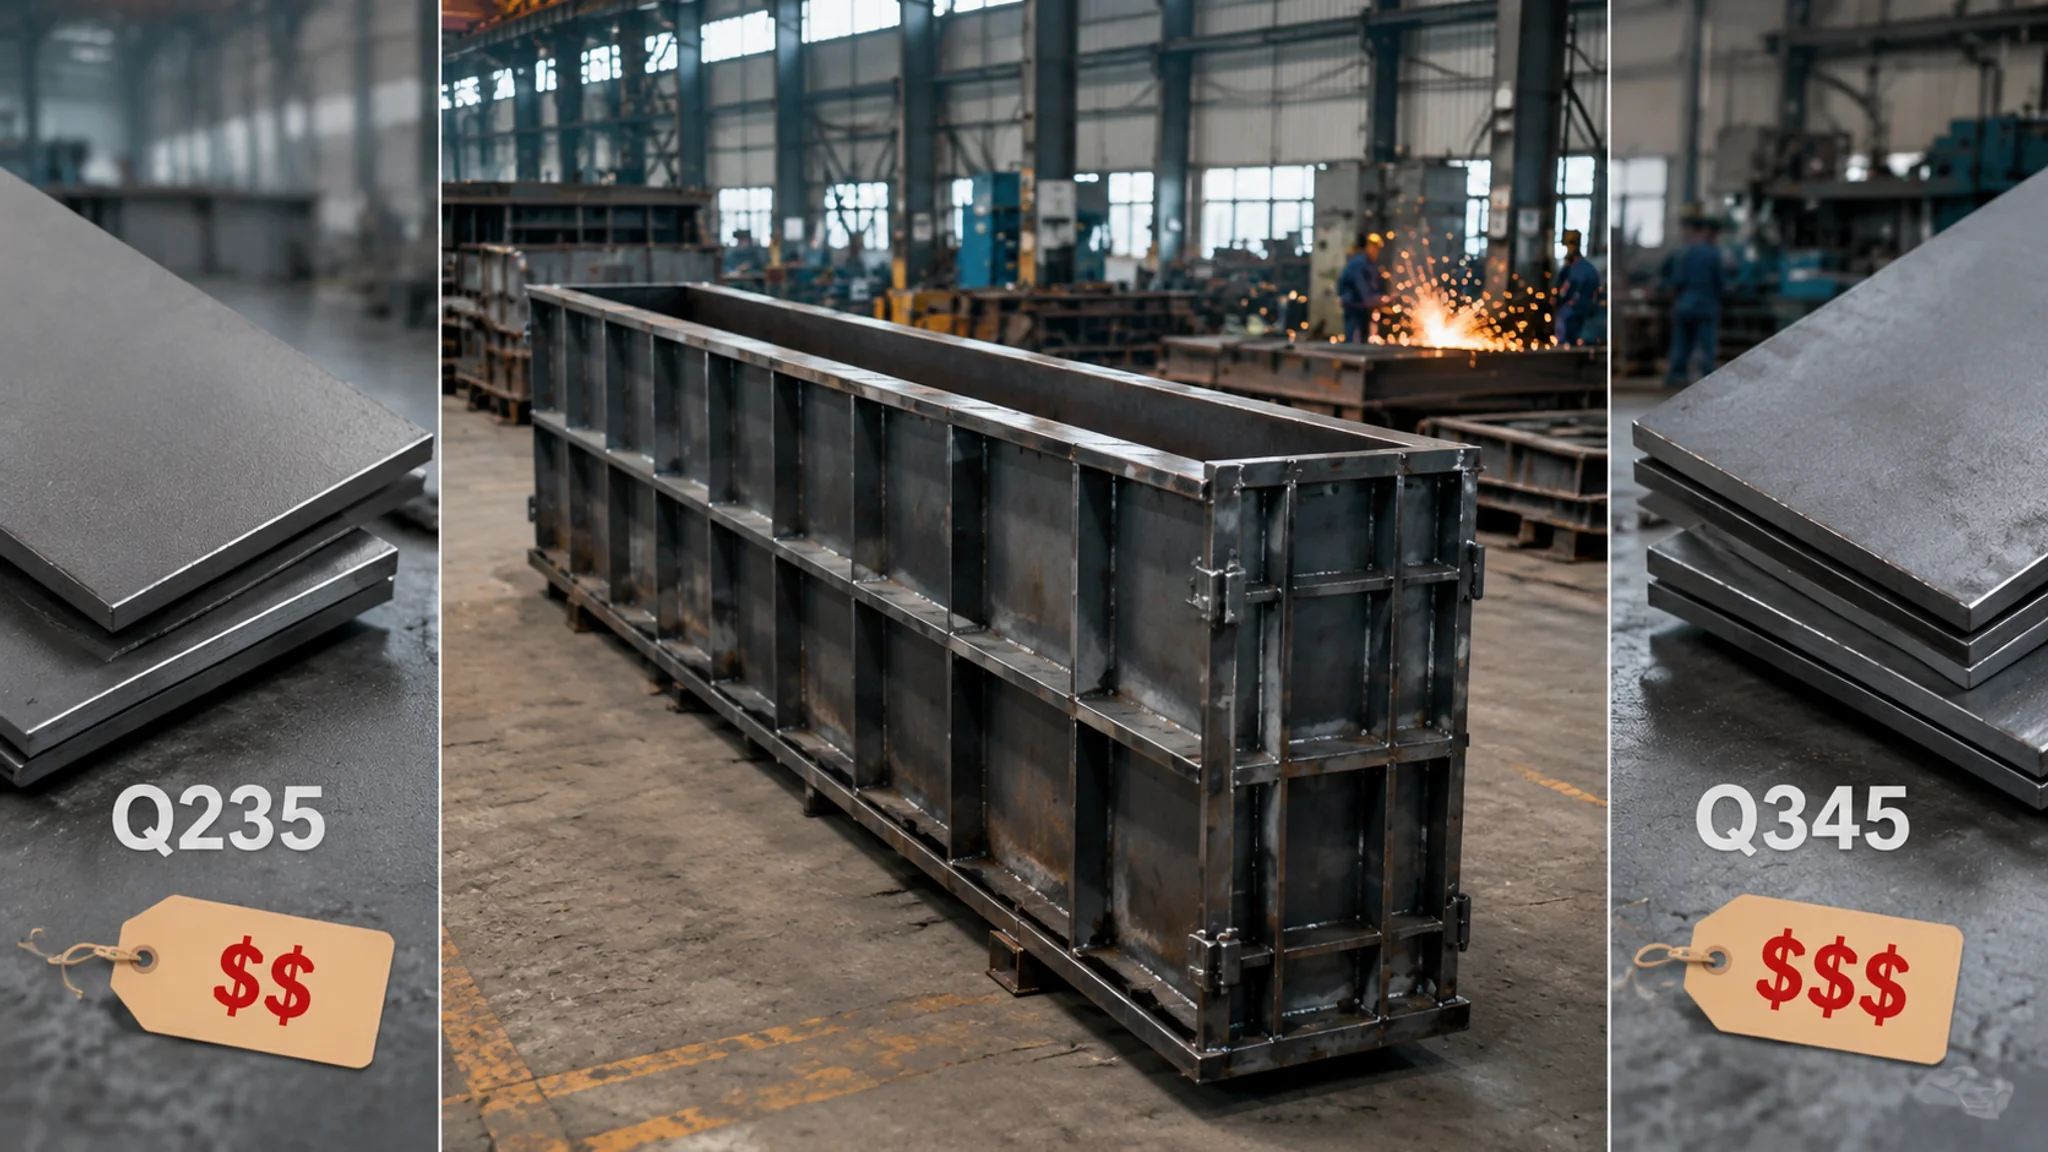
简单说:路沿石钢模具常规规格一套两三百到五六百元,1000×300×120和1000×350×150是走量最大的两个尺寸。材质九成工况用Q235B就够,天天周转上千次再考虑Q345B。焊接看满焊段焊的位置分配,脱模靠锥度、脱模剂和拆模顺序,10套模具配俩工人一天出40块上下。
上个月微信上有个刚接市政小活的老板找我,发来三张报价单问路沿石钢模具多少钱一套才算正常。同样是1000×300×120的单块平模,一家报180,一家报320,还有一家报650。他懵了。你肯定也见过这种报价单,三个数摆一起,谁都不敢信。
价差其实不玄。把材质牌号、板厚、下料方式、焊接工艺这四件事掰开,180和650各自值不值,你自己就能判断。这篇专门讲钢模具本身的选购和使用,至于钢模和塑料模到底选哪边,站里那篇路缘石钢模与塑料模的差异对比写得很细,我不重复。只提一句:量小规格杂、干完就散伙的活,塑料模可能更合适;正经做预制场天天出货的,钢模绕不开。
先把规格对上号:走量最大的是这两个尺寸
路沿石钢模具的常规尺寸就是1000×300×120和1000×350×150,前者一套260到320元,后者300到380元,这是市面上的走量价。再往上有1000×400×200的立缘石、L型缘石、带圆弧面的景观件,价格跟着用钢量走,五六百很正常。
尺寸怎么读先说清楚。1000是模腔长度,300是路沿石断面宽度,120是高度,设计图上的路缘石代号基本对应这串数字。下单前拿图纸核一遍,别靠嘴说"常规的那种"——我见过拿500宽平石图纸订300宽模具的,八套全废,废得一点脾气没有。
模具自重也交代一句。1000×300×120用3毫米面板的整套40公斤上下,一个人搬费劲,两个人正好。要是你单手能拎起来的"钢模",板厚大概率缩了水,这个手感摸过一次就忘不掉。想看更全的规格报价对照,这篇路牙石模具12种规格报价指南里列了张总表,可以直接对着数。
断面形状对价格的影响比尺寸大。平面最便宜;正面带倒角或圆弧的,面板要折弯拼焊,贵100到200;L型异形件下料拼装费工,500起步。急着交货的工程单,异形件交期普遍比常规件多5到7天,排工期时把这笔时间账算进去。
Q235还是Q345?我的答案是别多花钱
老实讲,九成以上的路沿石钢模具用Q235B就够了,Q345B是留给天天拆装、周转上千次的高强度产线的。两者差价摊到一套模具上大概30到80元,为用不上的强度买单,不如把这钱加到板厚上,那是实打实的寿命。
两个牌号差在哪,说人话就是屈服强度:Q235是235兆帕级,Q345是345兆帕级,数值在GB/T 700和GB/T 1591里写得清清楚楚,标准原文上国家标准全文公开系统能免费查。顺带说个行内冷知识:2018年新国标把Q345改叫Q355了,报价单上还是习惯写Q345,一个东西。做外贸的朋友还得记住另一组对照——Q235约等于美标ASTM A36,Q345对着A572,英文维基的Structural steel词条里有各牌号强度分级,客户问起来不至于卡壳。
强度高不完全等于模具耐用,这是我用真金白银换来的认识。同样3毫米面板,Q235的用到900次上下侧板中部开始鼓1到2毫米,Q345的撑到1200次才见轻微变形。差距有,但不大。真实情况是多数工地的模具根本活不到800次就转场了,强度余量纯属浪费。Q345好不好?好。但在这行,好得有限。
Q345还有笔隐性成本在焊接上。Q235拿J422焊条随便焊,Q345得配J506,冬天低温还要预热,不然焊缝区有淬硬开裂的风险。我们车间有年12月赶一批Q345模具,焊工偷懒没预热,端板焊缝裂了条15毫米的口子,补焊花掉一个下午。就为省那几十块差价?不值。
什么情况我真心推荐上Q345:联排翻转模天天倒、一天周转六次往上的自有产线,或者模具做完打算租给别的场子用的。按三年回本周期算,多花的钱能从寿命里挣回来。
一套两三百和五六百的,差价差在哪
价格构成就四块:钢板材料、下料、焊接工时、厂家利润。常规单块平模260到380元,倒角圆弧面450到550元,L型异形500到650元。报价低于200元的,先怀疑板厚,别急着下单。
板厚是头号猫腻区。标称3毫米的Q235板,实测2.6毫米的我在保定一家厂量到过——卡尺一卡,业务员脸色当场就变了。别小看这0.4毫米,侧板刚度跟板厚是三次方关系,薄这点能少用两三百次。验货就一招:带个数显卡尺,面板、端板、底板各量两点,低于标称0.15毫米的直接砍价或者走人。
下料方式也吃差价。激光下料一套模具贵30到50块,尺寸公差能压到0.5毫米以内;火焰切割便宜,公差2毫米上下还带一圈热影响区,切完边都硬了,后头校平费劲。买一两套看不出来,十套以上摆在车间,拼缝齐不齐肉眼可见。
行情有个参照:根据中国模具工业协会的统计,2024年国内模具行业总营收超3400亿元,建筑预制件模具是里面竞争最卷的细分之一(协会官网中国模具工业协会)。卷到什么程度?同一条街的模具厂报价能差出四成。多问三家是底线,问的时候把牌号、板厚、下料方式写进合同,口头承诺一律不算数。厂家怎么挑怎么验厂,这篇路沿石模具生产厂家选择避坑经验里写得更细。
焊接工艺里藏着的,是模具寿命
焊缝分配的原则一句话:面板拼缝和模腔四角必须满焊,一条透缝都不能留,不然漏浆;筋板跟面板用段焊就够,省三成工时还减变形。筋板间距250到300毫米,侧板中部再加密一道。
为什么这么分?满焊防漏,段焊省工。混凝土料是稀的,面板上任何一条透缝都会往外渗浆,拆出来的路沿石毛边挂帘,验收直接皱眉。筋板不一样,它只管撑住面板不鼓,焊一段空一段照样传力,还能让整块面板少吃一半焊接热,焊完不容易翘。
我拆过两套报废模具找规律,发现特别一致:鼓包位置正对的都是筋板间距超过350毫米的空当。一套侧板中部350毫米没立筋,用400多次鼓出3毫米;另一套筋板老老实实250一道,用到卖废铁那天面板还平的。筋板就是模具的骨头。布置对了,Q235也能打持久战。
焊完别急着装车。焊接应力得释放,模具立起来自然放48小时以上再校平、发货。有的厂当天焊当天发,到你手里一星期侧板翘出1毫米。这种亏我吃过一回,退货运费还是自己掏的。
脱模技巧:动作对了,一天多出一车
脱模三件套:脱模剂喷匀成膜再合模、震动台振30到50秒、拆模顺序先端头板再侧板最后底模。侧板内壁带2度锥度的模具,单次拆模能从10分钟压到3分钟,一天算下来差出好几块的量。
先说脱模剂。废机油最便宜,一桶用一个月,缺点是浇出来的路沿石表面发暗,要外观的景观段过不了关。水性脱模剂贵些,喷完等成膜再合模,成品面是青灰色的正色。我的做法是两种都备着,普通路段用机油,桥面景观段用水性,一桶才几十块,别在这上头省。
震动台别买小了。1.5千瓦的台面摆两套模还行,上三套就振不透,表面气泡压不完。2.2千瓦的贵四百来块,产量上来后这钱根本省不回。振的时间也有讲究,30到50秒正好。有回我图快,让徒弟振了90秒,表层离析出一道砂线,那批120块里挑出17块次品,教训直接换算成了钱。
拆模顺序是拿掉角换来的。正确动作:静置到初凝(夏天2到3小时,掺早强剂1个半小时),先卸端头板螺栓,再松侧板夹具轻敲震松,底模最后。有年赶工期,工人没等初凝就硬撬,一天掉了二十多个崩边角,全砸手里。慢就是快,这话在脱模上是字面意思。
一天能出多少块,给你个我记过账的数:单块模一套一天周转4次上下——振捣1分钟、静置2到3小时、拆装40分钟这个循环,配10套模具、两个工人,日产量40块出头。上蒸养或早强剂把静置压到1.5小时,周转折到6次,同样的模具日产量奔60去。产能卡点从来不在模具数量,在等初凝的这段时间。预制场按产量怎么配模具怎么摊销,预制路沿石模具工厂化生产对比里有现成算法,直接套。
常见问题
路沿石钢模具一套能用多少次?
按3毫米Q235面板、筋板间距250毫米的正常做工算,600到900次没问题,保养好的能上一千次。侧板中部鼓到2毫米、尺寸超出验收线,就该换面板或者退役了。这行一半模具是用坏的,另一半是扔在露天放坏的。
钢模和塑料模具到底买哪个划算?
看量和工期。单规格上万块、工期半年往上的,钢模摊下来一块模具成本两三毛,便宜过塑料模;几千块的零星单子,塑料模用完就扔更省事。详细对比看这篇塑料路沿石模具实战经验,别只听卖家一家之言。
模具生锈了还能用吗?
能。浮锈不影响尺寸,钢丝刷加废机油刷一遍接着干,锈到起皮分层才要换板。日常存放侧板朝上立着放、垫离地,回场清浆上油,能多活两三年。
定制异形路沿石钢模具要多久?
常规厂15到20天,带圆弧折弯或L型拼焊的25天往上,加上运输和现场试浇,从下单到出第一块成品普遍一个月。业务员张口"十天交货"的,先问清是排产十天还是含全部工序。
冬天低温浇筑要注意什么?
静置时间拉长到4小时往上,或者掺早强剂、盖保温被。Q345模具冬天补焊记得预热,Q235的无所谓。北方11月底以后露天产量按减半算,别拿夏天的循环去排工期。
写到这我的偏好也摆明了:路沿石钢模具这东西,Q235B加足筋板,比Q345B省板子更划算;钱花在激光下料和焊接顺序上,比花在牌号上值;脱模的收益全在细节里,锥度、成膜、初凝,一步都省不得。预算紧的先买两套常规尺寸跑顺,再补量,别一上来押十套没验证过的模具。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。