组合模具是什么?模块化设计省钱的逻辑
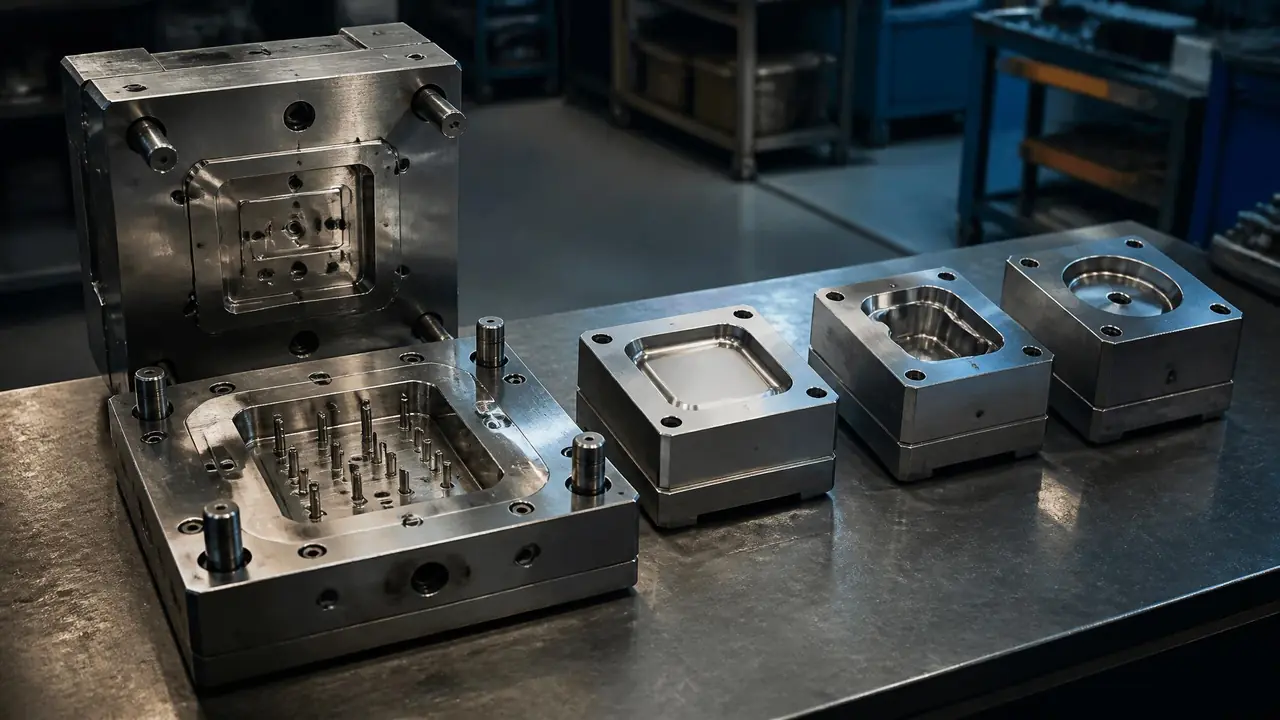
直接给结果:组合模具适合品种多、单款量不大的订单,模架和结构件通用,每加一个产品只做型腔镶件,开模总价能压到整套开模的六成上下。它不是万能的,产品尺寸差太远、单款产量特别大时,还是整套开模更稳。你先数清自己有几款产品、每款走多少量,再决定上不上。
上个月有家做塑料收纳盒的工厂找到我,说四款产品都要开模,三份报价单加起来都在十九万上下,老板问我有没有省点的办法。我给他出的方案就是组合模具——四款产品共用一套模架,只换中间的型腔和型芯镶件,最后总价压到十二万出头,交期还省了半个多月。这种做法行业里也叫模块化模具,思路不玄乎:一套模具里真正决定产品形状的,只有型腔和型芯那一小块;模板、导柱、导套、顶针这些结构件,对同系列的不同产品来说几乎长得一样。
把不变的部分做成标准件,把常变的部分做成快换件,这就是模块化设计的全部逻辑。听着像拼积木。真落地的时候要抠的细节不少,下面一层一层拆开讲。
组合模具到底由哪些模块组成?
组合模具就是标准模架加可换型腔模块:模架、导向、顶出系统做成通用件,型腔型芯做成镶块,换产品只换镶块。动模定模两块大模板、四根导柱、复位杆和顶针板,这些是通用部分,一般用P20或者718H做,保养得好能用很多年。真正每款产品不一样的是中间那两块镶件,材料按产量选:量小的用P20就够,量大的、带腐蚀性的料用S136更稳。我给那家收纳盒厂配的就是718H模架加S136型腔镶件,四款产品共用一个模架。镶件怎么固定、怎么防转,门道全在挂台、定位销和锁紧方式上,具体做法之前写过一篇模具镶件从选材到固定的完整拆解,这里不重复。
换模方式市面上常见三种:螺钉加定位销、楔形块锁紧、电永磁吸盘。小厂用螺钉的最普遍,一个师傅半小时能换完。电永磁快换最省事,连调机带换型四十分钟内搞定,就是贵,一套吸盘要上万块,量不大的厂回本慢。
还有个细节:几款产品共用一个模架,冷却水路得按投影最大的那款来设计,接口要留足。我们第一套就把水路做短了,打第三款收纳盒的时候模温压不住,80度的料温打出来缩水痕明显,补了两组快接水路才解决,这一课花了两千块。
模块化省钱的账是怎么算的
省的大头在结构件复用:一套标准模架几千到一万多,四款产品只买一次;单做一副型腔镶件八千到一万五,比整套重开省一大截。拿收纳盒那个案子算给你看。四款产品整套开模,模具厂报价每套四万八,四套就是十九万二,交期排下来要七八十天。改组合方案:一套718H模架加热流道系统六万五,每款产品只做型腔型芯镶件,单副一万五,四款六万,合计十二万五,省了三成半。工期更明显,模架十五天到位,之后每副镶件八天出一套,四款全部交齐不到五十天。
后续加新款更划算。上个月他们补了一个带提手的款式,只做了一副镶件,八天交模,一万四。要是当初按整套开模的路子走,这一款又得从模架开始算钱。
还有一笔隐形钱别忘了:换型停机。整套模换一个产品,吊模、找正、接管路,半天起步;组合模换镶件,四十分钟左右就能再开机。按一台注塑机一天两千块上下的机时费算,频繁换型的厂一年省下的停机费,够再做几副镶件。我们给几个常年两班倒的客户都这么算过,账很清楚。
哪些产品适合做组合模具
品种多、单款量不大、外形尺寸接近的产品最适合;尺寸悬殊或者单款几十万模次的大产量件,还是整套开模稳。我按这几年的案子捋了一张对比表,你对着自己的产品看:
| 对比项 | 整套开模 | 组合模具 |
|---|---|---|
| 适合的单款产量 | 10万模次以上 | 几千到几万模次 |
| 四款产品开模总价 | 约19万 | 约12.5万 |
| 交齐工期 | 70-80天 | 50天以内 |
| 换产品停机 | 半天起步 | 40分钟上下 |
| 主要风险 | 单款卖不动,整套投进去的钱全砸手里 | 镶件装配间隙磨大后出飞边,得定期复紧 |
要提醒的是别硬凑。见过一个客户想把巴掌大的盖子和半米高的收纳箱塞进同一个模架,投影面积差了好几倍:锁模力按大的选,做小的就浪费;按小的选,大的又打不满。最后还是拆成两套模架各带两款。
我的经验是同系列产品投影面积差不超过三倍、壁厚接近,放一个模架里才舒服。模具想用得久,镶件和模架都得按时保养,做法可以照着之前那篇模具寿命延长的实战手册来。
再说说我觉得最吃这套方案的行当:文具、日用品、五金包装。客户隔三差五加新款,单款量又不大,组合模正好接得住,镶件做完当月就能上机。
回头再看那个收纳盒客户,第二批又加了一款,只补一副镶件就上了产线,老板在电话里说这笔账当初算对了。组合模具省钱的逻辑说穿了就一句:别为不变的东西反复付钱。你手上要是也有好几款等着开模的产品,先别急着要报价,把每款的尺寸、单款量列清楚,让模具厂按组合思路出一版方案,和整套开模的方案摆在一起比,哪边划算,账会自己说话。
常见问题
组合模具做出来的产品精度会差吗?
定位做得好就看不出差别。我们车间实测,定位销加楔形块锁紧的结构,镶件重复装配的误差在0.02毫米左右,打出来的日用品根本看不出接痕。怕的是有些低价单用单颗螺钉固定,打几万模次后间隙磨大,飞边就冒出来了,所以每三个月要复紧检查一次。
一个模架最多能共用几款产品?
日用品类我做过最多的是六款共用一套模架,尺寸都在相近的范围里。再多顶针布局就容易打架,水路也要绕远,硬凑进去两头不讨好,宁可加第二套模架分着带。
现成的模具能改成组合式吗?
能改,但只建议模架还健康的时候改。导柱导套间隙超过0.03毫米、模板有明显压痕的,改了也是白花钱,不如直接重新配一套标准模架。动手前先让钳工拿塞尺量一遍间隙,这一步别省。
延伸阅读
想系统看懂模具内部长什么样,可以读这篇模具结构图解:九个组成部分的详细拆解。
准备去模具厂谈价的,这篇模具定制怎么谈才不被坑的实战手册也用得上。