模具水嘴快速接头怎么选?运水接头的规格、密封和耐用性对比
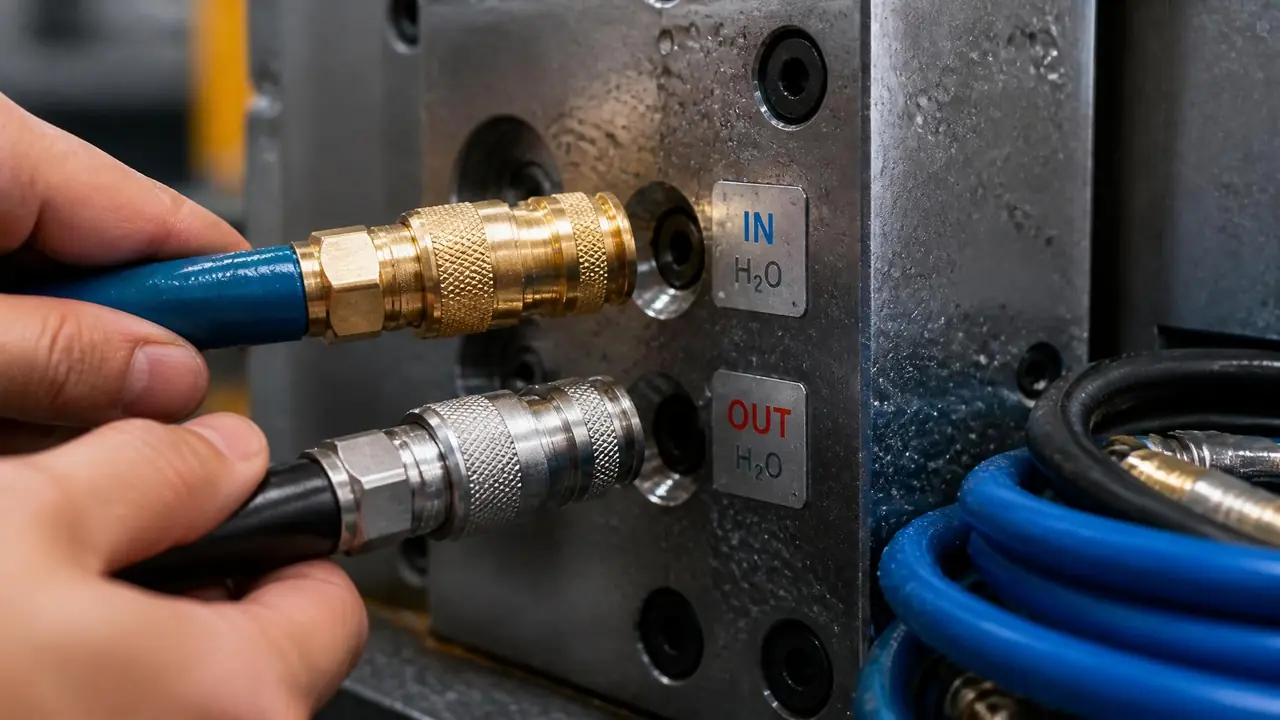
先说结论:模具水嘴快速接头先对牙再谈牌子,1分2分牙拿卡尺量外径确认,密封看O型圈材质,黄铜够用、高温水路上不锈钢。换模频繁的车间直接上带单向阀的闭式接头,断开不洒水。装完打一遍水压测漏再收工。
上个月车间接一副十二腔的瓶盖模,二十四个运水点,老师傅不肯用模具水嘴快速接头,还是扳手加生料带一个一个拧,换完模地上湿了一大片。结果第二天夜里总阀没关紧,拆开那一头滴了一整夜,早上进车间地面能照出人影。他嘴上不说,心里有数了。
这事之后他主动来问我接头在哪买。运水接头单价就几块钱,选错坑的不是一个接头,是渗水泡坏的模脚、带水痕的产品和半夜爬起来关阀门的你。这篇把我这几年用下来的对牙方法、密封门道和翻车记录都摆出来,看完你至少能干一件事:下单之前拿卡尺把旧接头量一遍。
运水快速接头到底比普通水嘴好在哪
快速接头真正的价值不是拧得快,是断开不洒水:闭式接头里带单向阀,拔开两头自动封死,普通水嘴一拆开就喷得你满手是水。普通的模具水嘴就是一根带牙的铜嘴,靠螺纹加生料带拧进模板,拆装全靠手劲,水路里存的水跟着流出来。快速接头分直通式和开闭式:直通就是一根通管,便宜,适合接好后基本不动的场合;开闭式里面有个弹簧阀芯,插上顶开、拔下封死,换模接水不误事。
我们车间现在统一用开闭式,道理很简单:注塑车间的模温机常年接着,换模最怕带水作业。一副模八个运水点,用普通水嘴拆接一轮,光放水擦水就得搭进去二十分钟;换闭式快接,对准一插咔哒一声,我掐过表,一对三秒插好,八个点加起来不到两分钟,地上是干的。
有人担心快接插拔多了会松。我手上这套用了一年多,插拔几百回,阀芯封水照样利索。真要挑毛病,是它对水里的杂质比普通水嘴敏感,阀芯缝里卡了水垢锈渣就关不严,隔几个月得拆下来冲一冲。水路在整套模具里排在什么位置、跟冷却系统怎么配合,模具结构的基本组成那篇画得比我清楚,这里不展开。
先对牙再花钱:1分2分牙和公母头怎么认
1分牙就是1/8寸,外径约9.7毫米;2分牙是1/4寸,约13.2毫米;4分牙约20.9毫米。拿卡尺量旧接头外径再下单,比嘴上报几分牙靠谱得多。模具上常见的牙型是PT锥牙,55度牙型角,靠螺纹自己压紧密封;进口模具上偶遇到G直牙和NPT,直牙靠端面垫圈密封,不能混着拧。公母也好认:牙刻在外面叫外牙,牙开在里面叫内牙,模板水嘴是外牙就配内牙的接头,反过来同理。
新手最容易栽在两个地方。一是牙距没对上硬拧,拧到一半卡住还使劲,铜嘴直接滑丝,模板上的牙孔一烂就得重新攻牙,那才是真麻烦。二是把生料带当万金油,我见过缠了二十多圈还渗水的,缠太厚牙吃不到位,拧到一半就到角度了。我的习惯是顺着牙的方向缠八到十二圈,拧到位手上还剩半圈余量,不渗就算合格。拿不准规格的时候,把旧接头拆下来揣兜里去五金店对着挑,比拍照发给卖家猜要稳。
为什么你换的接头总是渗水?
渗水十有八九坏在O型圈:普通丁腈圈泡在90℃模温水里两三个月就发硬发扁,换耐高温的氟胶圈能顶一年往上,几毛钱一个,别在这上面省。接头本体是铜或者不锈钢,很少自己裂,真正天天泡在热水里的密封件才是消耗品。丁腈圈耐温上限八九十度,模温机的水常年九十五度跑,泡一阵子就硬化失去弹性,压不实就开始渗。
去年我吃过一回亏。一副家电外壳模,接头处有轻微渗水,想着不碍事拖了两周,结果水顺着模板流进型腔一侧,产品表面压出水痕,一批三百多件全判不良,那笔返工加赔偿的账我不想细算。从那以后定了个规矩:接头处拿干纸巾贴上,一小时后纸巾湿了立刻停机处理,先换O型圈,再检查生料带,两样都动了还渗,就是壳体有砂眼或者阀芯卡渣,直接换整只。
装完的水路要打压。我们用笨办法:接上模温机打到工作温度,保压十分钟,逐个接头摸一遍、纸巾贴一遍。密封这件事在模具上到处是同一个道理,模具油缸的密封和安装那篇讲的漏油教训,跟接头漏水几乎一个剧本,可以对照着看。
黄铜、不锈钢、塑料壳怎么挑,一张表看完
普通冷水路黄铜够用,单价两三块到五六块;模温机高温水路和长期不动的水路上304不锈钢;塑料壳只配冷水试模,热水泡两次就软。按我车间实际用下来的寿命给个偏向:预算紧、水路常温,黄铜是主力,没什么丢人的;模温机那几路我全换成不锈钢加氟胶圈,一套下来四五十块,两年没动过。
| 材质 | 单价区间 | 耐温表现 | 短板 | 适合场景 |
|---|---|---|---|---|
| 黄铜 | 2-6元 | 80℃左右长期使用没问题 | 冷却水杂质多会脱锌发白起皮 | 常温冷却水路、走量备件 |
| 304不锈钢 | 10-20元 | 高温水路长期不坏 | 贵三四倍,拧的时候滑手 | 模温机回路、长期不拆的点 |
| PA塑料壳 | 1-3元 | 80℃以上明显发软 | 不耐热水、不耐磕碰 | 打样试模、临时接水 |
带阀和直通也在这一步定:接头经常插拔的选开闭式,一年拆不了两回的选直通,省钱还少一个阀芯故障点。顺带讲一句,冷却水路设计得顺不顺,比接头本身更影响水温均匀度,对随形水路这类新工艺有兴趣的话,模具新技术里的随形水路那篇有展开。
回到开头那副瓶盖模。二十四个运水点全部换成了开闭式快接,老师傅现在换模前先量牙、装完打水压,再没出过半夜滴水的状况。接头是小钱,漏水的代价是大钱,这笔账怎么算都划算。
常见问题
快速接头能接模温机的热油回路吗?
看两样:壳体材质和密封圈。氟胶圈加铜或不锈钢壳体可以接120℃左右的油温,再高要买专门标注耐高温的快换接头。普通丁腈圈接热油几天就烂,塑料壳的直接排除。
水嘴滑丝了还有救吗?
轻微滑丝缠厚一点生料带能硬顶,但顶不了多久,我建议直接换嘴。模板牙孔烂了就得重新攻牙,攻完记得吹干净铁屑再装,不然铁屑冲进水路堵住水嘴,又是一个下午的活。
多个水路能一次全部接上吗?
有专门的多路快换面板,把一排接头装在板上,对接时一次锁紧,大模具换模能省不少时间。单价高,小模没必要,我们只在三十个运水点以上的大模上用。
接头处轻微渗水能先用着吗?
不能。渗水只会越来越重,水汽还会顺着分型面爬。当天换O型圈、重新缠生料带,半小时的事,拖到产品带水痕就是几千块的返工单。