模具科技公司怎么看出真本事?随形水路到AI设计的四项新技术拆解
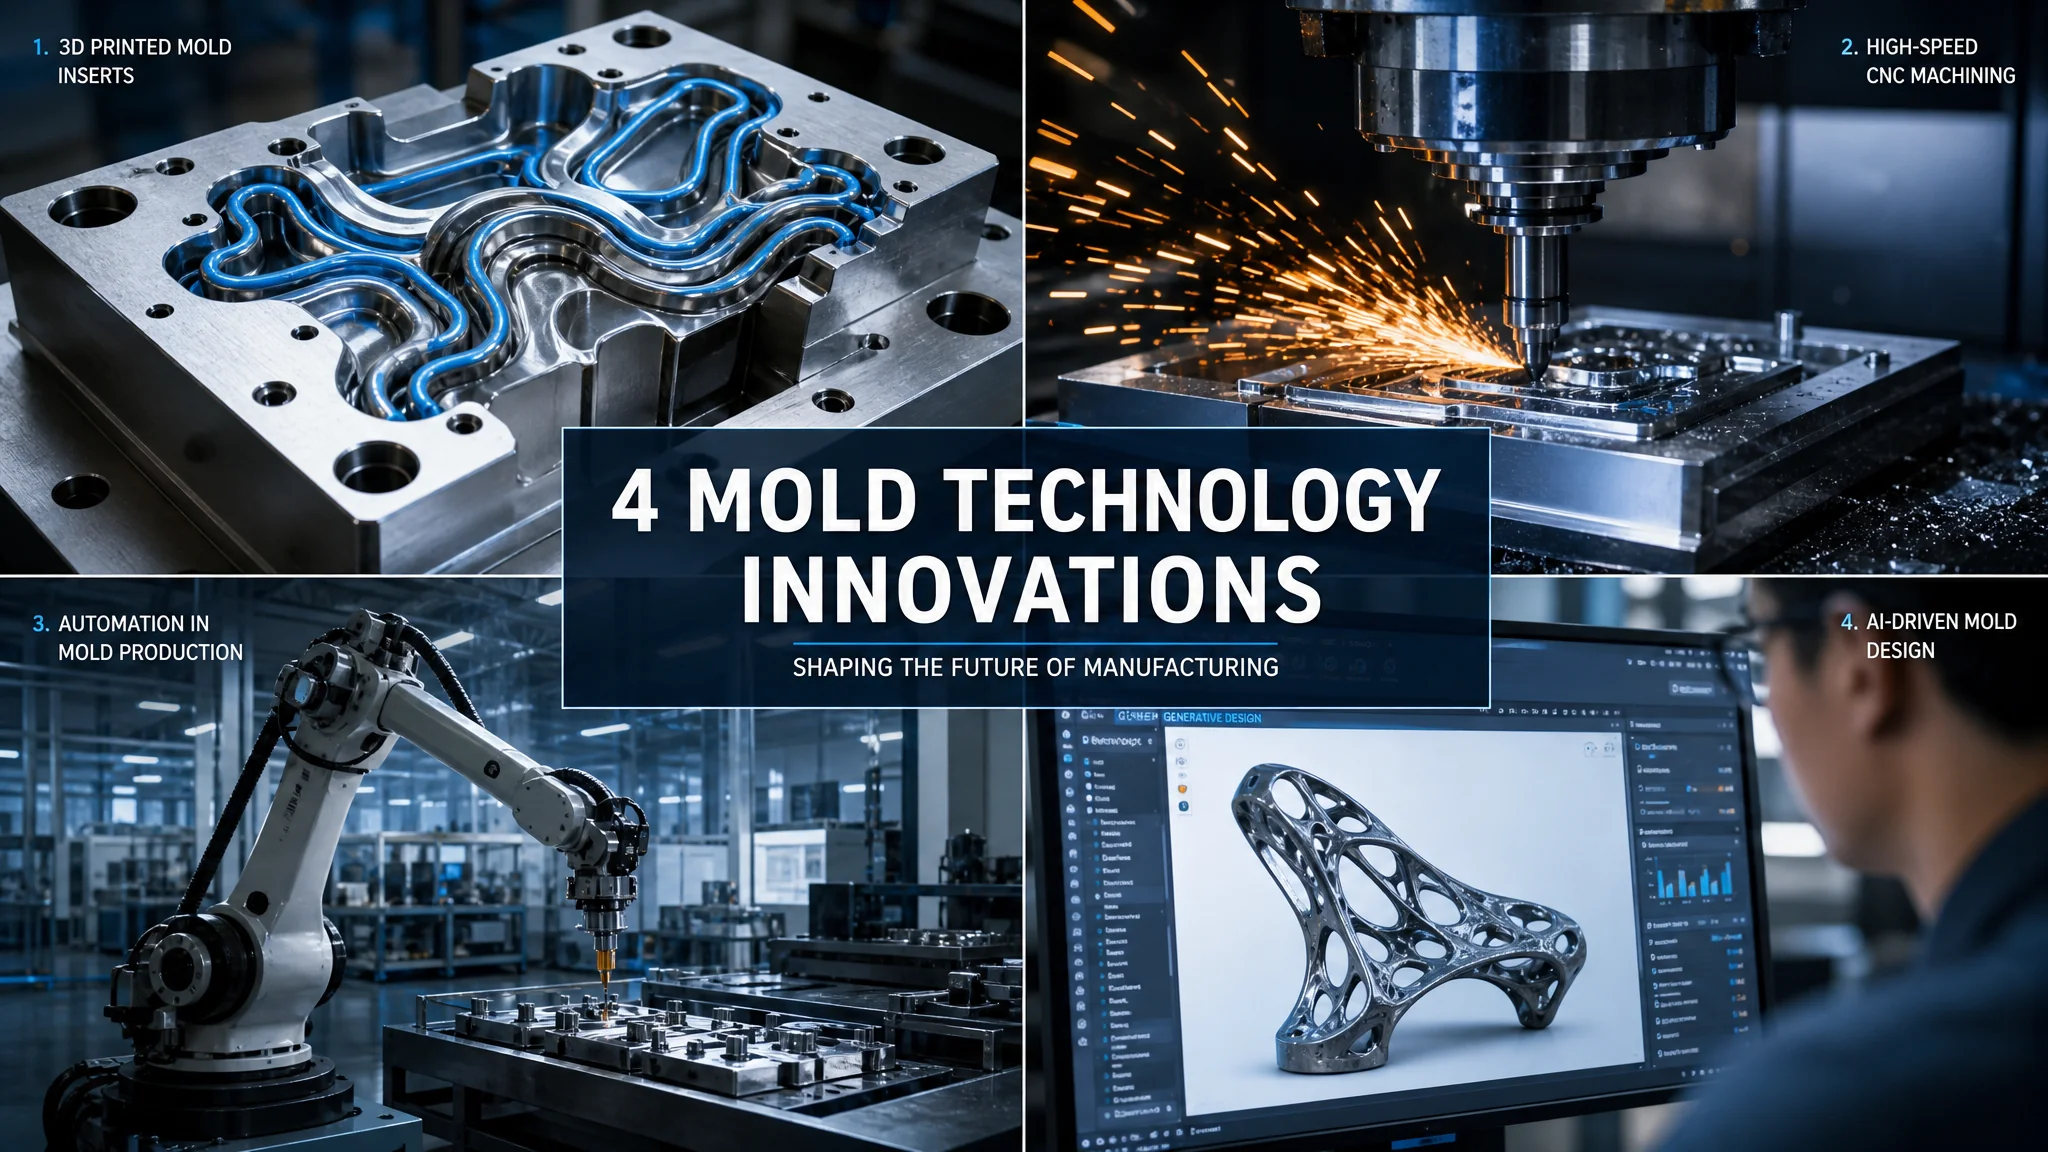
简单说:模具科技一指行业正在换的新装备——随形水路3D打印、高速铣、自动化产线、AI设计,二是满大街公司名里的后缀。评估一家公司就看三样:设备清单敢不敢给、试模报告全不全、案例能不能追溯到量产。名字里的科技不算数,车间里的才算。
在搜索框里敲"模具科技"这四个字的人,我猜有两拨。一拨想找某家名字里带这三个字的公司,打算下个单、谈个合作;另一拨想看看模具行业最近出了什么新玩意。这词儿天生双关。我做模具十几年,两拨人的忙都帮过,这篇文章索性一起答:先盘行业里真在用的新技术,再教你分辨一家"科技公司"是真是假。
先交个底。我在台州和东莞的模具厂都干过,从钳工学徒一路做到管技术采购,随形水路的模具亲手跟过三副,高速铣的常用参数能背出来。下面写的每个数字都是车间里试出来的,不是照着宣传稿抄的。
模具科技到底是什么意思?
模具科技有两层意思。行业层面,它指这几年模具制造里实打实的新技术集群——随形水路金属3D打印、高速铣削、自动化柔性产线、AI辅助设计;公司层面,它只是工商注册名里最常见的后缀之一,注册不设任何技术门槛,跟实力没有必然关系。
先说公司这层,因为坑最多。你去查那些"XX模具科技有限公司"的经营范围,会发现"科技"两个字不附带任何认证,核名通过了就能用。名字叫"精密模具"的厂可能比"模具科技"强一截,反过来也成立。我合作过最稳的一家,名字朴素得像乡镇企业,车间里两台五轴高速铣擦得能照人。
行业这层的"科技"倒是真的在变。我师父那代人抡锉刀修模,我入行学的是CNC编程和电火花,现在的年轻工程师打开电脑先跑一遍智能分析。这个代际变化我写在模具技术四次迭代的亲历记录里了,想串着读的可以点过去。
随形水路3D打印:注塑周期砍三成
随形水路是用金属3D打印做出来的、跟着产品曲面走的冷却通道,离型腔表面均匀保持1.5到2毫米。它就干一件事:让冷却又快又匀。我们一副键盘模换上它,注塑周期从38秒压到27秒,翘曲不良率从4%干到0.8%。
原理不复杂。传统水路是钻头钻出来的直孔,遇到曲面产品只能绕着走,冷却死角一抓一把;随形水路直接贴着产品表面盘旋,冷却效率高出一截。别小看这几秒——注塑厂电费、人工、机时全按秒摊,30%的周期差在大批量产品上就是纯利润。
第一副随形水路模我们是交了学费的。打印芯子用马氏体时效钢(行业里常叫MS1或1.2709),打印完直接装机,三万模次左右水路开始渗水,产品表面浮出水印,客户端直接挑刺。拆开一看,打印层间有微孔。后来长了记性:打印件要么过热等静压(HIP)处理,要么上机前做加严的保压测试——0.8兆帕气压保压十分钟不掉压才放行。这一步,谁劝都不能省。
成本也要说透。随形水路芯子比普通铍铜芯贵2到3倍,一副模摊下来多花两万左右。键盘、外壳这种量大又周期敏感的产品,靠省下的秒数三个月赚回差价;小批量模就别凑热闹,老实钻直孔更划算。3D打印在模具里的其他玩法,树脂软模打样之类,我在3D打印模具的应用拆解里记了更细的账。设备端的公开资料可以看EOS官网,金属打印做随形水路是人家主推的应用。
高速铣:抢走电火花一半的活
高速铣指主轴两万转以上、小切深快走刀的铣削方式,最大的本事是直接铣淬硬钢——HRC50以上的料照铣不误,表面粗糙度能做到Ra0.4上下。它把电火花的活抢走了一半还多,但深腔窄缝的位置,电火花依旧没有对手。
模具厂迷它有两个原因。一是链条短了。老流程是粗铣、淬火、电火花、抛光四步走;高速铣能硬铣之后,淬完火直接精铣,很多面根本轮不到电火花。二是电火花的天生病根它没有——电蚀出来的表面有层重铸"白层",微观裂纹藏在里面,薄壁尖角处容易崩裂;高速铣是切下来的,没这层隐患,抛光量跟着也小了。压铸模和带外观面的产品对这点最敏感。
说个自己的对比。同一副电视机前壳的型腔,电火花做完钳工抛了五天,高速铣那套两天半收工,皮纹面一致性还更好看。但别迷信。深径比大的筋位、0.3毫米以下的窄槽,刀具根本够不着,电火花该上还得上。我们车间的排产口诀就一句话:大面积铣,深槽电。
买设备的提醒一句:高速铣的主轴是耗材。我们一台用了十来年的老机器,主轴跑到两万小时开始掉精度,换一次十几万。挑二手高速铣先问主轴履历,这是铁律。系统性的设备挑选思路,模具设备选型的全套清单那篇讲得更全。
自动化产线:夜班没人,机器自己干
模具车间搞自动化,核心不是机械手多酷,是让机床不停机。上了电极柔性线加自动换托板之后,我们车间的设备利用率从41%抬到67%,夜里十一点到早上六点这段基本无人值守,石墨电极照常出货。
讲笔实在的账。模具加工是单件多品种,天生不适合汽车厂那种节拍产线,模具厂搞自动化走的是柔性制造系统(FMS)的路子:几台机床配一个桁架机械手或轨道小车,托板上预装工件,系统自己排队加工。上不上这条线就一个判断标准——你的电极和标准件加工量够不够喂饱它。量不够,线就是摆设。我亲眼见过两家小厂跟风上线,产能闲置,托板堆在角落里积灰。
无人值守还有个隐藏必选项:模具监视器。夜里没人盯着,注塑机卡了残留、加工出了异响,出一次就是大事故。监视器就是干这个的,但选型坑不少,我实测过几款,心得都放在模具监视器的选型实测里了。
AI设计:能上手了,但别让它签字
AI在模具设计里现阶段干三件事:模流分析提速、浇口方案初筛、水路布局建议。我的实测感受是它给的浇口方案七成能直接用,剩下三成得老工程师推翻重来。试模次数从平均三四次降到一两次,这个是真的。
拿我们做过的一个周转箱盖板模举例。以前定浇口位置,工程师靠经验加模流分析一轮轮试,一天跑五六轮;现在软件基于历史数据直接吐出三套方案,还标了置信度,人挑、改、确认,半天收工。这是AI眼下最舒服的位置:出方案,人拍板。Autodesk和西门子NX都在往这个方向塞功能,Autodesk官网能查到模流工具的最新说明。
翻车的也有。AI给过一套指标全绿的多点浇口方案,模流分析漂亮得很,实际试模熔接线正好落在客户天天盯着看的外观面上,当场拒收。它优化的是数据,不知道那个面的分量。行业知识、装配关系、客户的审美,这些暂时还锁在人脑子里。技术趋势的全景可以顺着模具行业前景与技术趋势一起读。
名字带"科技"的公司怎么评估?我固定看五处
评估一家XX模具科技有限公司,我固定看五处:设备清单给不给看、试模报告全不全、案例能不能追溯到量产件、有没有三坐标这类检测设备、对方问不问你的产品用途。五处过四,可以谈价;过三以下,报价再低也慎签。
设备清单不看宣传册,看铭牌。让销售拍设备的型号铭牌、出厂年份、主轴工时,渲染图谁都会做。有高速铣和五轴的不一定强,连铭牌都不敢拍的,一定弱。
试模报告要连续的。一次试模合格不算本事,连续十模的尺寸记录、皮纹样板、钢材材质证明书,敢整套给你的厂,管理体系基本成型。
案例要摸得到实物。最狠的一招:让销售带你去他们客户的量产线上看那件产品。去不了现场,视频连线也行。推三阻四的,案例多半是借来的。精度和设备的匹配关系,精密模具加工的设备与环境要求里有展开,看懂了你就能问出内行问题。
对方问什么,最暴露段位。好供应商开口先问产品用途、年用量、装配关系;差的三句话之内给你报价。报价快不是本事,是套路。更细的六条筛选方法我放在模具厂家选择的六个关键点里,配合着用。
行业大盘给个参照:根据中国模具工业协会的数据,2024年国内模具行业总营收超过3400亿元,企业多而散,名字带"科技"的占相当比例,口径见中国模具工业协会官网。盘子大,水也深,会看的人才省得下真金白银。
常见问题
模具科技公司名字里带"科技",就一定技术强吗?
不一定,甚至可以说没啥相关性。"科技"是工商核名里很宽松的后缀,多两个字不增加任何门槛,也不绑定什么认证。判断实力还是回到设备铭牌和量产案例上,名字只当个代号。我们长期合作的一家厂名字土得掉渣,设备倒是全镇最齐的。
随形水路模具什么产品值得上?
量大、周期敏感、外观要求高的注塑件最划算,键盘、笔记本外壳、薄壁食品盒这类都算。行业普遍的回本周期在半年以内,快的三个月。小批量和打样性质的模具就别追了,打印芯子的差价赚不回来,老老实实钻直孔。
高速铣会不会把电火花完全取代掉?
不会,这是分工不是取代。大面积型腔、淬硬钢的外形面,高速铣又快又体面;深腔窄槽、尖角清根这些刀具够不着的死角,电火花照样是唯一解。我们车间实际大概七成铣、三成电,两边都饿不死。
AI会把模具设计师取代掉吗?
十年内我看不见这天。AI能出方案,但签字担责、跟客户掰扯、试模现场拍板改方案的还得是人。真正变的是工作内容:画图时间少了,判断和沟通的分量重了。年轻设计师把产品知识和工艺判断练扎实,AI就是你的工具,不是对手。
说句带偏好的收尾:这四项技术里,随形水路和高速铣是我眼里投产回报最硬的两项,自动化和AI得看厂子体量,量不够别硬上。要是你正打算挑一家名字带"科技"的模具公司,把上面那五处挨个过一遍,比听销售讲一小时PPT管用。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。