模具油缸怎么选不漏油?抽芯脱模同步油缸安装密封全讲透
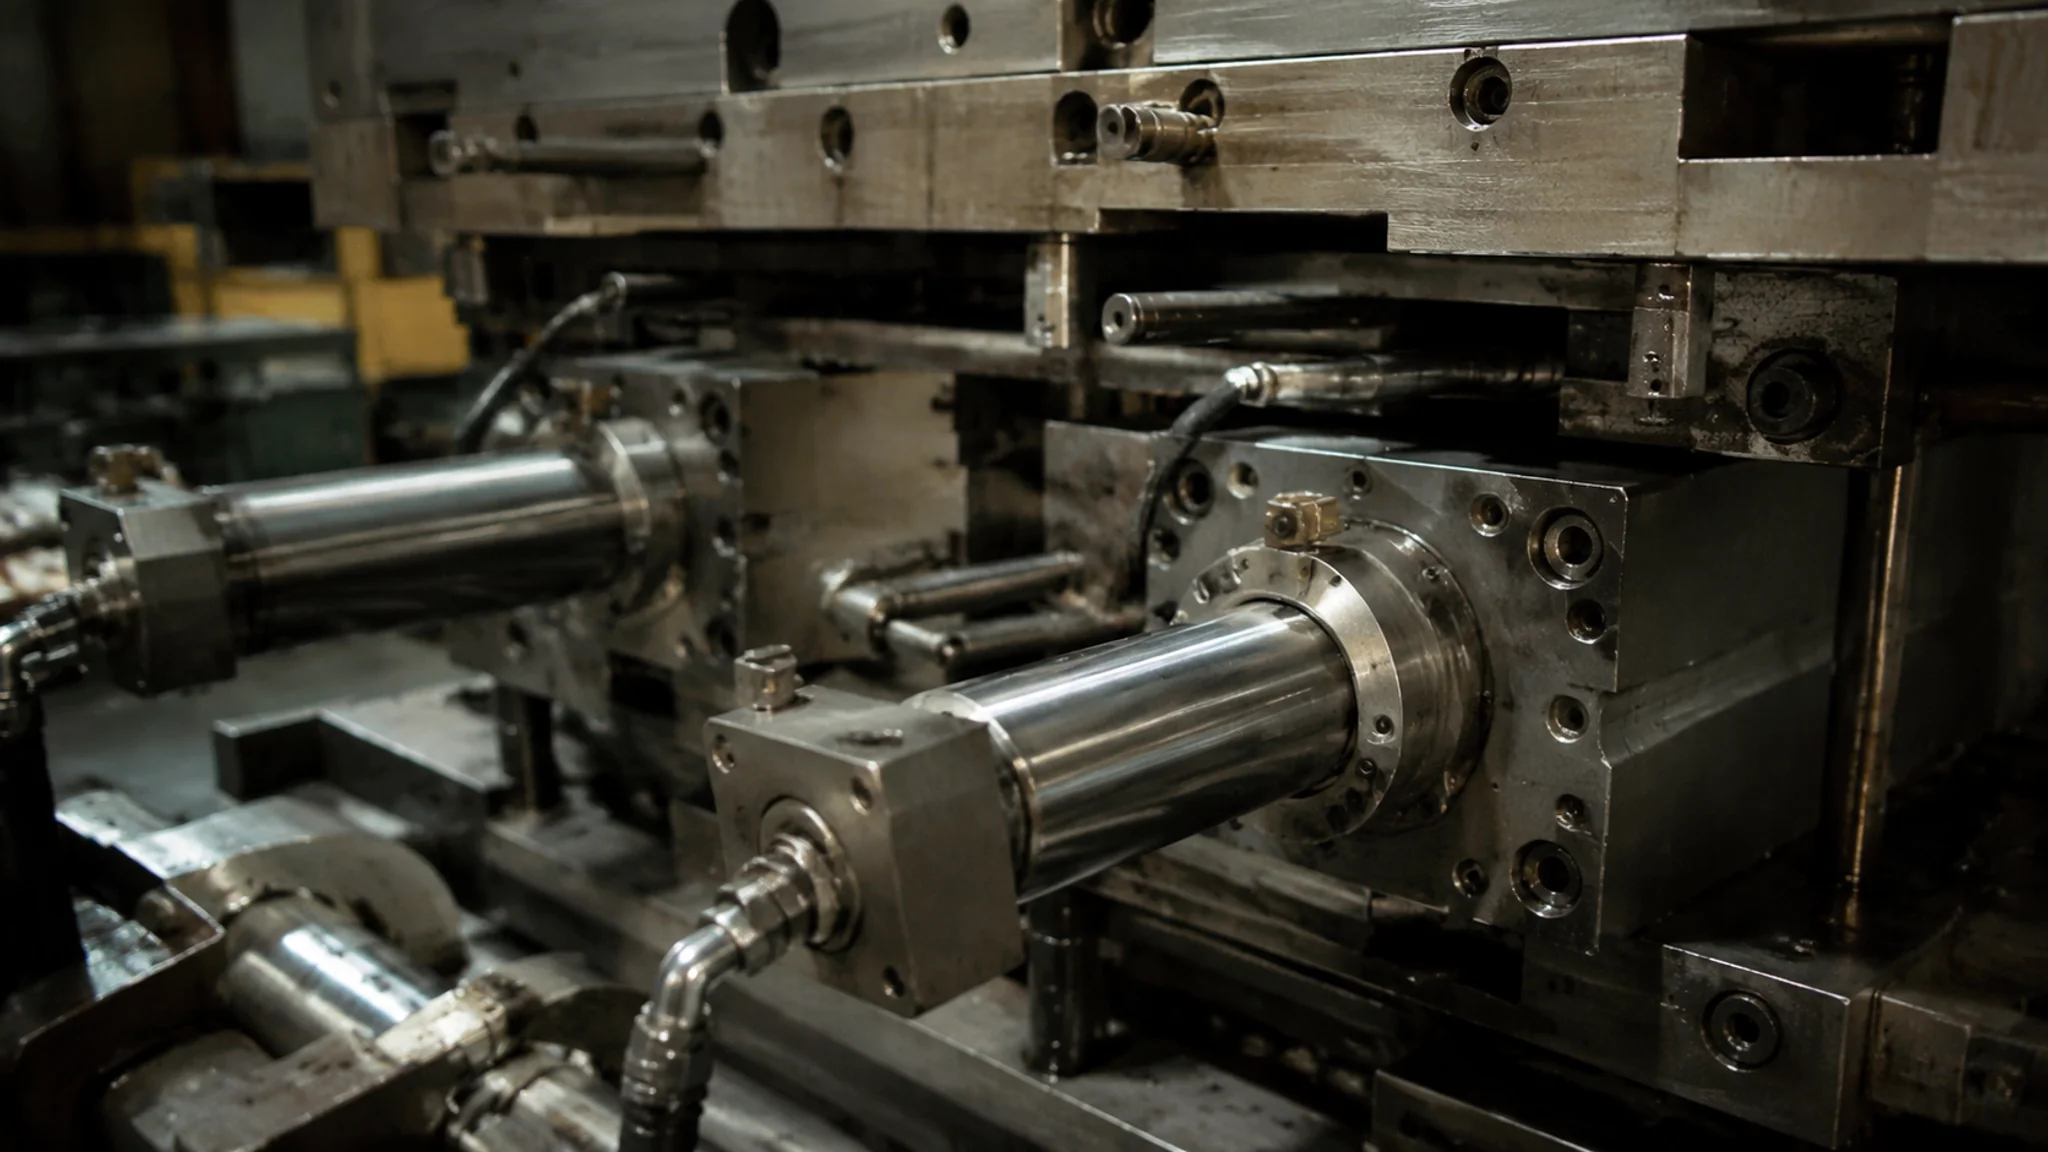
简单说:模具油缸就是在模具里干重活的液压执行元件,抽芯油缸负责侧面抽芯,脱模油缸负责推板脱模,同步油缸负责两处动作严丝合缝。选型算两样:缸径和行程。八成漏油不是缸体坏了,是密封件老化或者油温长期超60℃把胶圈泡烂了。安装方式里模具上用得最多的是耳环加法兰的组合。
做注塑模具的人,早晚要跟油缸打交道。产品侧面有个孔,滑块要抽芯,斜导柱扛不住的时候,第一反应就是上油缸。我第一次独立调一套带油缸的模具,是2015年在宁波一家厂里,四根油缸带大滑块,试模当天两根接头一起喷油,整个人站在机台边上脸上全是油。那次之后我把油缸相关的坑挨个踩了一遍,才算入门。
模具油缸跟普通工程机械上的油缸,看着像亲戚,其实是两个工种。模具上的油缸要装进模架里,跟着模具一起反复上下机,空间小、动作频繁、还得跟注塑机的信号联锁。所以它的选型逻辑、安装方式、密封保养,都跟通用油缸不完全一样。这篇就把抽芯、脱模、同步三大用法,加上安装、换密封、漏油排查这三件麻烦事,一次讲完。
模具油缸到底分几种?抽芯、脱模、同步各有各的活
模具上常见的油缸就三种:抽芯油缸推拉滑块侧向抽芯,脱模油缸推推板强制脱模,同步油缸管两处或多处动作的时序一致。三者的缸体本体没本质区别,差在行程、推力和控制回路上。
抽芯油缸是用得最凶的一种。侧向孔位、侧凹、外螺纹抽芯,行程算起来有个铁律:抽芯距离等于倒扣深度加3到5毫米的安全量,再多就是浪费模架空间。缸径按抽拔力选,滑块自重大的还得把摩擦力和注塑压力产生的压紧力都算进去。老实讲我一般留两成余量,算出来要40千牛就选50千牛的缸,模具这东西宁大勿小,小了现场没得救。
脱模油缸干的是顶出的活。深腔件、薄壁件、瓶盖这类产品,光靠顶针容易顶白顶穿,就得用推板加脱模油缸的结构,大面积均匀推。它的特点是行程长、速度要慢且稳,回路上必须加油液节流缓冲,不然推板高速撞限位,产品没坏模先坏。我们做过一套1.5升保温杯外壳模具,脱模行程去到180毫米,油缸两端都带了缓冲器,慢是慢了点,四个班次下来没出过一次顶白。
同步油缸最有意思。什么场景用?一模两腔的左右滑块要同时动作、大型模具两根油缸抬一个很重的推板。这时两根油缸要同步,靠的是机械齿轮齿条同步或者液压同步回路(分流集流阀),精度要求高的干脆上比例阀加光栅尺闭环。同步没做好的下场很直观——推板歪了,卡死,轻则停机,重则拉伤导柱。模具结构里这些机构怎么配合,模具结构图解拆得比我细。
顺手纠正一个常见误会:油缸不是模具的标配,能用机械结构解决的别上液压。斜导柱、斜顶这些纯机械方案不要液压站、不要联锁信号,稳定性天然高一截。什么时候该上油缸?行程超过机械斜机构极限、抽拔力大、或者动作时序需要单独控制的时候。这道选择题的判断依据,可以对照模具斜顶机构设计一起看,倒扣脱模的思路是相通的。
安装方式怎么定?耳环、法兰、脚架、中间摆轴
模具油缸的安装方式就四种主流:尾部耳环、前端法兰、脚架、中间摆轴。模具上最常见的是耳环加法兰的组合——尾部耳环挂在模架上可以微调中心,前端法兰锁死保证同轴。选错安装方式,缸体会被憋出内伤。
尾部耳环装法允许缸体绕销轴小幅摆动,专门对付安装面加工有误差、或者工作中受力方向会微变的场合。法兰分前法兰和后法兰,靠止口定位,同轴度最好,模具里固定端基本都用它。脚架是最便宜的装法,底面打螺丝就行,但它对安装面的平面度敏感,我见过脚架底面没铣平直接锁死的,油缸跑了一个月活塞杆就磨出亮带,密封跟着漏。中间摆轴用在长行程缸体中段需要支撑的地方,模具里相对少见。
说一个我们厂的真实教训。有套家电面板模具,抽芯油缸用前法兰装在滑块背面,安装面是氧割后没精铣的。装机三个月,法兰止口磨出台阶,活塞杆与滑块连接处别劲,密封件偏磨漏油。拆下来一看,缸筒内壁一侧拉出亮痕。返工把安装面重新铣平、止口做严,又坚持了两年多。这四千块的返工费教会我一条:油缸安装面的形位公差,值那个加工费。模具整体加工精度怎么控制,模具加工五大工艺对比里有更系统的讲法。
还有两个安装细节容易翻车。第一,活塞杆与滑块的连接别做死,要用浮动接头或者留0.5毫米的浮动量,硬连接会把侧向力全部喂给活塞杆,密封件寿命直接减半。第二,油口方向装机前想清楚,朝模面装等下机才发现接头拧不上,拆一次半天没了。标准件怎么选怎么配,模具标准件选型指南里有整套清单可以对照。
密封件多久换一次?别等漏了才想起来
模具油缸密封件的更换周期,行业普遍做法是按小时数管理:常规注塑模具一班制生产,聚氨酯密封圈12到18个月换一次,两班倒的压到8到10个月。高温模具(压铸模、热流道周边)6个月就该检查。换的信号是保压掉压、活塞杆出现油膜。
先讲用得最多的几种密封件。活塞上主密封常用格来圈(孔用组合密封),耐磨、低摩擦;活塞杆那圈防尘加上斯特封是黄金搭档;Y形密封圈便宜,用在要求不高的地方;O形圈做静密封,堵油口、端盖用。材质看温度:普通工况聚氨酯(PU)够用,耐温80℃上下;超过这个温度换氟橡胶(FKM),能扛200℃;水介质或者对环保有要求的,乙丙橡胶(EPDM)。压铸模具周边温度高,氟橡胶是底线,这块涉及模具钢材耐温的可以顺带看H13热作模具钢,钢和密封其实是同一个问题——都在扛温度。
更换的手上功夫说难不难,说简单也不简单。我的步骤:先泄压,拆两端盖,活塞连杆整根抽出(杆面用布包好别磕碰),旧密封全部清掉,缸筒内壁用灯光转着检查有没有拉痕,有拉痕先修或者换缸筒,别急着装新圈。装新圈前在缸筒内壁和密封上抹干净液压油,格来圈的阶梯切口方向别装反,装完手动推活塞,全程顺滑不紧不旷才算合格。Y圈有个口诀:唇口对着压力侧,装反了等于没装。
换密封最忌讳的是只换坏的那一圈。一套密封里唇口老化是同步的,换了主密封不换防尘圈,灰尘进去新圈三个月就磨穿。整圈整套换,材料费多几十块,人工省一遍。油缸拆装属于模具保养的一部分,日常清洁润滑的完整流程在注塑模具清洁保养全流程里,配套着做。
再给一条第一手数据:我们车间2019年到2023年跟过86套带油缸模具的保养记录,按周期整组换密封的模具,油缸平均无故障时间是22个月左右;坏了才换的那批,平均11个月就出第二次故障,而且一半以上伴随缸筒拉伤。这笔账怎么算都是预防性保养划算。
漏油了怎么排查?从外漏到内漏一步步来
模具油缸漏油分外漏和内漏两种:外漏看得到油,先查接头和密封端盖;内漏看不到油但缸会无力、会缓慢下滑,查活塞密封。排查顺序永远是先易后难——先看接头,再看密封,最后怀疑缸筒和活塞。
第一步看油口和管路接头。模具上用的快换接头和多路分油块是漏油重灾区,O形圈老化、接头没拧紧、或者被模具上下机磕松,都从这里漏。判断方法很土:把模具擦干净,垫一张白纸板运行半小时,油点落在哪里,漏点就在哪里上方。这一招比盯着看快得多。
第二步查活塞杆处渗油。活塞杆带油膜是正常的,一滴一滴挂珠就不正常了,多数是杆密封磨损或者防尘圈失效进了铁屑。这里有个隐藏元凶:活塞杆表面被磕出的小坑或者拉痕,会像锉刀一样一圈圈磨密封。杆面有伤先修杆(细拉痕用油石推,深伤上电镀返磨),再换密封,顺序反了白干。模具修补的工艺选择可以看三种模具修补技术对比。
第三步查内漏。症状是油缸推力下降、保压保不住、或者停机后滑块自己慢慢往回缩。让油缸带载停在行程中段,关掉泵,拿百分表顶在活塞杆上,10分钟内杆缩超过0.5毫米基本可以判定内漏。原因八成是活塞主密封磨损或老化,剩下两成是缸筒椭圆了。缸筒圆度超差的缸,换多少套密封都治不了本,该送回去珩磨就送回去。深腔件脱模相关的推板结构,还可以补看注塑模具结构常识。
两个容易被忽略的根因我必须单独说。一是油温:液压油长期跑在60℃以上,密封件老化速度翻倍,油本身也会变质结胶。二是油液清洁度:液压油里15微米以上的颗粒是密封杀手,回油过滤器该换就换。液压污染控制这块有现成的国际标准体系,ISO 4406就是按颗粒数给油液定清洁度等级的,感兴趣可以去ISO官网查标准原文,德国流体技术协会(VDMA流体工程分会)也有不少污染控制的免费资料。
选型和日常使用,我踩过的坑都在这
选模具油缸记住三句话:缸径宁大百分之二十、行程宁短勿长、品牌选有本地库存的。日常使用记住两件事:油温别超60℃、密封按周期换。做到这几条,一副模具用到报废油缸都不用大修。
选型时很多人卡在"标准缸还是定制缸"。我的偏向很明确:能用标准缸绝不定做。米思米、力士乐这些品牌的标准油缸,货期短坏了随时换,定制缸图便宜一两百块一根,坏了等两周,停产损失算下来够买半台注塑机。当然空间实在紧凑的模具没得选,该定做就定做,但要把图纸接口提前跟供应商对死。
速比这个参数别忽略。油缸伸出靠泵供油,缩回靠差动或者换向,速比不对会造成动作衔接顿挫,滑块抽芯的动作跟注塑机开模信号联锁时,顿一下就报警。调试的时候拿秒表掐:单程动作时间控制在1到2秒比较舒服,超过3秒节拍就跟不上了。试模阶段怎么把模具和注塑机调顺,制作模具的基本流程后半段有讲试模的章节。
根据中国模具工业协会的数据,2024年国内模具行业营收已超3400亿元,带液压系统的注塑模具、压铸模具占比逐年走高,油缸作为其中的易损执行件,售后维保需求跟着水涨船高(数据来源见中国模具工业协会官网)。这也是为什么我建议每个模具车间都备一套常用规格的密封件包——真等到停产再找货,那个着急的滋味不好受。
常见问题
模具油缸和气缸到底用哪个好?
看力。气缸便宜、动作快、不用液压站,但推力上限低,一般缸径100毫米以内、要力不大的场合用它。抽拔力大、要平稳保压的,老老实实上油缸。我做过一个对比:同一副滑块抽芯,气缸方案省了三千多块,但生产中偶尔被注塑压力顶得回缩,最后还是换回油缸。要稳就液压,要快要便宜就气动。
抽芯油缸行程怎么计算才准确?
公式很简单:行程 = 产品倒扣深度 + 3到5毫米安全量 + 滑块完全脱出后离产品的让位距离。安全量是防加工误差和磨损后行程衰减的。另外别忘了核对模具闭模状态下滑块的初始位置,别让油缸全缩回时滑块还顶着模仁,憋一次密封就伤一次。
油缸密封件更换要多少钱?
一根常规缸径50毫米的模具油缸,整组密封件材料费大概在80到200元之间,看品牌和材质,氟橡胶的贵一截。工时费另算,熟练钳工换一组带调试两小时左右。要是送外协连工带料,一套下来三四百元很正常。比起新缸一根一两千块,换密封是明显划算的。
为什么油缸会自己慢慢缩回去?
这叫内泄漏,液压油从活塞高压侧窜到低压侧,缸就一点点往回缩。原因排第一的是活塞主密封磨损,第二是缸筒磨损后椭圆,第三是液压阀内漏被误怪到油缸头上。先做个隔离测试:把油缸两腔油口堵死再观察,还缩就是缸内部漏,不缩就是阀的事。九成的人跳过这步直接拆缸,白忙。
模具油缸可以用普通液压油吗?
可以,但要看油温和环境。常规46号抗磨液压油,常温模具随便用。压铸模周边温度高,得选高粘度指数的油,不然油变稀密封就撑不住。车间灰尘大的,加油口过滤和回油过滤一个都不能省。油一年换一次或者按油液检测报告换,别凭颜色判断。
写到这里收个尾。模具油缸这个东西,设计上是个配角,出事的时候是主角,我这些年处理过的停产事故里,液压问题能排进前三。我的个人偏好一直很明确:预算优先给密封件和油液清洁度,缸体本身反而不用买最贵的。再啰嗦一句,换下来的旧密封别扔,摆在车间做样品,新学徒一看就懂什么叫偏磨、什么叫老化崩唇,比讲十遍都管用。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。