自动化模具到底是什么?一套模要过四关才敢连轴转
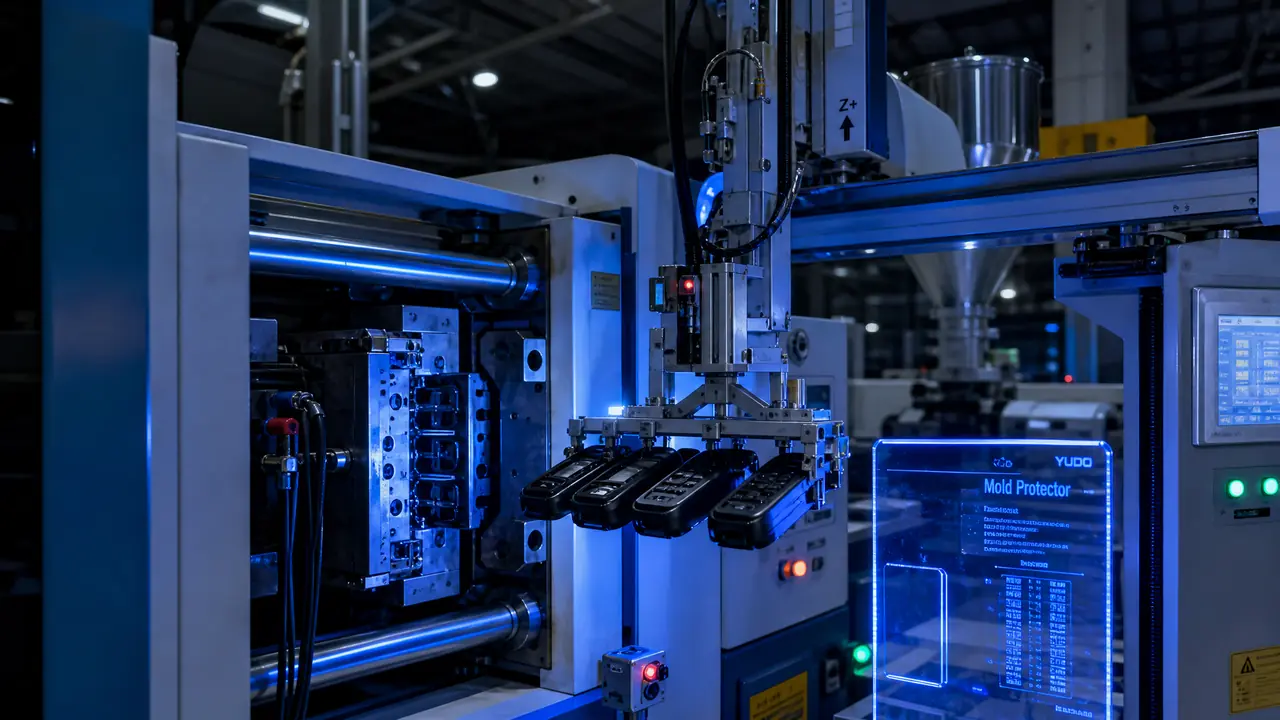
先说结论:自动化模具不是什么新钢种新结构,就是一套把人手环节全替掉的模——产品留在该留的一侧,水口自己断,异常自己报警停机,机械手只负责搬。半自动想改全自动,先拿取件、水口、监控、换模四关去验模,模过关了再买设备,顺序反了钱就白花。
上个月给三车间的遥控器壳模上机械手,急得生产主管半夜给我打电话。我的判断就一句:所谓自动化模具,七分功夫在模具本身,三分才轮到机械手和检测。这话听着像偏袒自己这行,你听我掰扯完再骂。
那副模一模两腔,在160吨机上跑了五年,半自动模式一个人守一台。厂里想腾人手去新线,买了台横走式机械手回来,结果头一晚报警七次:有时产品两边粘,机械手夹了个空;有时水口料挂在勾上没掉下来,下一模直接压出个双料头。主管咬定是机械手不行,我到现场看了一圈,恰恰相反——模还是那副给人手配的模。
像什么?像你给旧遥控器换节新电池,就指望它变成电视遥控器。
模不改,再贵的机械手也是天天罢工。跑自动化这条线,模具才是那个要先过关的。
自动化模具指的是什么模?
自动化模具不是一个单独的模种,是按无人值守标准配的模:产品留在指定一侧、水口自动分离、异常自动报警,连班不再靠人守。反着说更实在:凡是还要人蹲在机台前拣料、看水口、防粘模的,都叫不上自动化。
行业里没这个国标分类,模具手册上也翻不着,它是车间里叫出来的土词,指给自动化产线配套的那类模。有人把它理解成"能自己动的模具",这就扯远了——模自己不会动,动的是注塑机、机械手和传送带,模要做的就是配好这一套节拍。
具体到注塑这块,一副自动化模跟普通模比,改的不是钢料,是几处外人看不见的细节:产品强制留在定模侧给机械手抓,顶出行程卡死一个固定值,水口勾和拉杆的角度按自动拉断调,模板留出落料孔。公差还是那个公差,型腔配合照样±0.02毫米,模温照样压在80度上下。变的不是精度,是"下一步永远可预测"。
我之前整理过一篇自动模具指的是什么?自动化产线对模具的配套要求,把产线视角的配套捋了一遍,跟这篇对着看更全。说实话,这两个词在客户嘴里经常混着用,你只要记住一条:产线谈的是节拍,模具谈的是可预测,两头对上了才叫配套。
取件、水口、监控、换模,四关过完才敢连轴转
取件关强制留模,水口关自动分离,监控关异常即停,换模关标准化快换,四关全过,一副模才算能脱离人手连轴转。少一关,夜班就得多派一个人守着,自动化省人就成了空话。
四关的门道都在这张表里。
| 关卡 | 模具这边要做到 | 不过关的下场 |
|---|---|---|
| 取件关 | 产品强制留在定模侧,顶出行程固定,给夹钳留让位空间 | 产品两边粘,机械手抓空,报警停机 |
| 水口关 | 水口料自动拉断或单独取出,料头有落料孔 | 料头挂在勾上,下一模压出双件 |
| 监控关 | 落料光电加模具保护器,异常即停 | 一次没取出来,合模就是压模 |
| 换模关 | 定位圈统一,水路电路快换接头 | 换一副模停四五个小时,白自动化 |
取件关是命门。机械手夹钳的动作是死的,产品必须每次都待在同一个位置、伸出同样的高度,强制留模结构、顶针行程、夹钳让位这三样,开模阶段就得定死,事后补改不是不行,费钱。水口关容易小看,三板模的点浇口要拉得干脆,料头要掉得利索,老师傅调半自动时顺手一掰就完事,机器没这个手。
监控关是保命的。白班有人盯着,夜班盯得住吗?落料光电加上模具保护器,产品没掉进料道、料头挂在勾上,机台直接停,不来硬的。这套东西不贵,光电两三千,保护器一万出头,比起压一次模修模上万、停产四天的账,闭着眼都该装。调保护器的报警延迟和灵敏度有讲究,我写过一篇模具监视保护器真能防住压模吗?原理、选型和误报排查一次讲透,装之前翻一遍,能少走冤枉路。
换模关最容易被忘。产线讲究连转,一副模停四五个小时换上去,省下的人工全搭进去了。定位圈统一尺寸,水路用快换接头,电路航空插一把抓,再配台换模车两个人两小时内完事。换模车怎么挑我单独写过一篇模具换模车怎么选?快速换模SMED省下的都是纯利润,我们车间去年那台三万五,换模从四小时压到一个半小时,这笔账谁算谁划算。
半自动改全自动,这笔账我替客户算过三回
160吨这种常见机台的自动化改造,机械手、模具改造、检测全套下来12-18万,人工从一人看一台变成一人看四台,一年上下回本。账是死的,各家产量不一样,你照这个模子套自己的数。
那副遥控器壳模的账单还压在我抽屉里:机械手9万8,取件结构改造2万2,落料光电加保护器1万8,水路快换接头800块,合计14万出头。周期从42秒压到31秒,省出来的十几秒全是师傅伸手取件、掰水口的时间。一天多转600多模,两腔算下来1300多件,产能抬了三成半。
| 改造项 | 花销 | 干什么用 |
|---|---|---|
| 横走式机械手 | 7-12万 | 取件、放料道 |
| 取件结构改造 | 1.5-3万 | 强制留模、顶针行程调整 |
| 落料光电加保护器 | 1.5-3万 | 防压模、防双件 |
| 水路快换接头 | 几百到一千 | 换模提速 |
人工这笔最直白。原来一台机一个人守着拣料掰水口,两班倒占俩人;改完一个人巡四台,四台机八个岗位缩成两个。看机工月薪5800,一年省下41万多,我替三拨客户算过,回本快的十一个月,慢的十六个月,没超过一年半的。还有笔暗账没算:机械手捏的是产品边,不碰外观面,那副模的刮伤不良从1.2%掉到0.4%以下,客户追着加了单。
也有我劝着别改的。预估月产不到两千件的单,改造费摊不下来;模龄超过五年的老模,顶针和水路先大修再谈,不然改造费里一半是给旧账擦屁股。
三个白改的坑,全是我拿加班换来的
改造前必须验三样:产品粘哪一侧、水口拉不拉得断、取件位给没给夹钳留空间。这三样没验,改造就是开盲盒。下面三件事都是我亲手办的,学费交得实实在在。
头一个坑,粘模侧想当然。那副模干了五年,我们一直以为产品留在定模侧,机械手方案照这个做的。试产第一晚,三成产品跟着动模走了,夹钳扑空报警。拆开看,动模侧两根顶针磨出了旷量,产品有时候就跟着顶针走了。加了一组倒扣拉钩强制留模,改模八千,白停两天。老师傅的经验在这个节骨眼上,真不如一次试产靠谱。
第二个坑,水口料甩尾。点浇口拉断之后料头翘起一个小尾巴,弹一下甩到型腔里,下一模压出表面白点。半自动时候师傅每模顺手擦一下,没人觉得是个事,改成自动化的头三天,白点不良冲到5%。后来在流道尽头加了个弹钩,把料头勾住再断,才压回0.5%以内。这种细节图纸上看不见,全靠试模喂出来。
第三个坑最冤。客户为了省钱,落料检测没装,觉得机械手有取件确认信号就够了。第三天夜里料头粘在吸盘上没卸下来,机械手照样给了确认,机台接着合模,一口压下去,顶针全歪,修模一万二,停产四天。打那以后我报价,检测这块一分钱不让人砍。跟买保险一个道理,你省的不是保费,是赔额。
对了,岔开一句。装机械手那阵我手机从不静音,夜里两点报警短信一来,比闹钟管用。这行干久了,听见机台安安静静,心里反而发毛。
那副遥控器壳模现在跑得挺稳,一个月报不了三次警,主管后来电话里就问过我一句:另外三副模什么时候排?你要也在琢磨自动化模具这件事,先别急——把取件、水口、监控、换模四关对着自己的模挨个过一遍,缺哪补哪,钱才花在刀刃上。
常见问题
没有机械手的老注塑机,能直接上自动化模具吗?
模具可以先按自动化标准做或改,但光有模没有取件设备,撑死算半自动。十年往上的老机还得查两样:程控接口通不通,低压护模灵不灵,不灵就先升电控再谈改造。
三板模做自动化,水口料怎么处理?
两条路:机械手末端加水口夹爪,跟产品分开抓;或者改针阀式热流道,让料头根本不出模。量不大走夹爪划算,一天两万模往上的连转线,热流道更稳当。
自动化改造要让产线停多久?
模具结构改造机加两到四天,现场接机械手、调取件姿势加试产两三天,一般搭一个周末就够。头一个月报警会偏多,参数磨顺就消停了。
装了模具保护器是不是就不怕压模?
不是。保护器只管合模前那一下,取件没到位、料头没落底这些要靠光电和程序检测兜底,两层都得有。报警延迟设长了照样压模,我见过不止一回。