模具换模车怎么选?快速换模SMED省下的都是纯利润
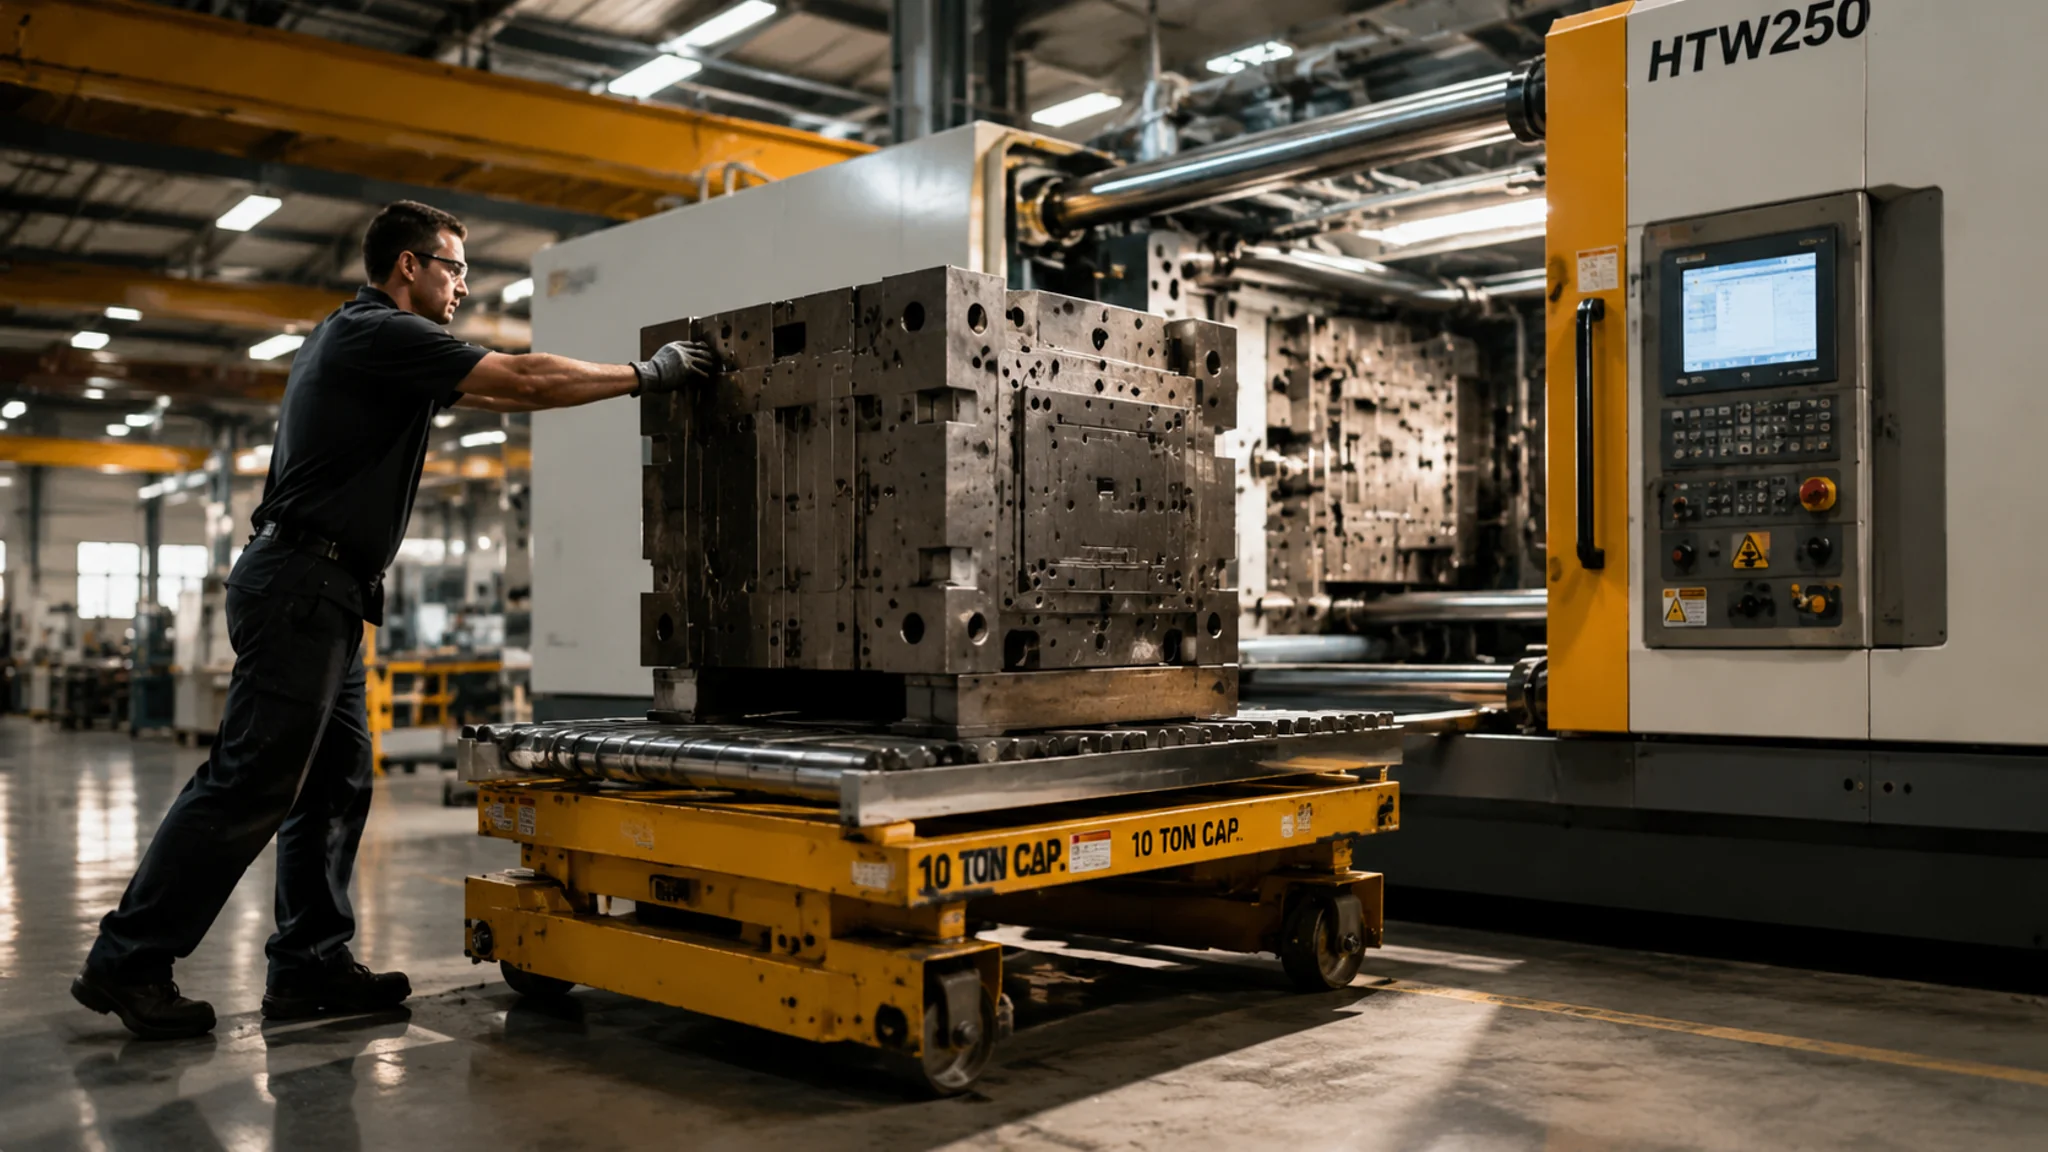
简单说:模具换模车按承重和台面选,手动液压的几千块能干活但累,电动台车两三万起省力省心,行车吊装换模谁都能干但慢且险。真正的账不在车本身,在换模时间——按SMED理念把内外作业分开,换模从2小时压到30分钟,一台机一年能多出上百小时产能,省下的全是纯利润。
你们厂换一副模要多久?我拿这个问题问过十几家注塑厂的老板,答案从40分钟到4个小时不等。最夸张的一家,换模靠行车吊、垫木块、老师傅拿撬棍对定位孔,两小时起步,遇上大吨位的模具还得再翻倍。而隔壁用了换模车加快速换模系统的厂,同样一副模具,35分钟搞定。
差的就是一台模具换模车的事。这东西也有人叫换模台车、换模小车、模具搬运车,长得像个带滚轮的低平台车,却能把换模这道工序从"全车间停下来等"变成"推出来、推进去"。别小看这一个动作的变化,后面我会拿实测数据算账,算完你就明白为什么有人说换模车是注塑厂回本最快的设备之一。
先交代一下背景,方便你对号入座。我在一家做注塑加工的厂里管过设备,机台从120吨到800吨都有,小到日用件的匣钵模,大到汽车内饰的双色模,换模是家常便饭。多品种小批量的订单结构逼着我们把换模这件事掰开揉碎地研究过一轮,SMED的那套方法论也在我们车间真刀真枪跑过。想先补一下模具基础知识的,可以看注塑模具入门指南,换模的很多细节跟模具结构直接相关。
三种换模方式,我实测过的时间账
同一个车间、同一副3.2吨的模具,行车吊装换模实测112分钟;手动液压换模车实测78分钟;电动换模车配合磁力模板实测31分钟。时间差主要不在"搬",在"对"——行车吊着模具在半空晃,光对定位孔就能耗掉半小时。
这三组数据是我们车间自己掐表掐出来的,连着测了一周,取平均值。先说行车吊装,最传统的方式:行车把模具吊起来,吊到注塑机动定模板之间,下面垫木块或垫铁,师傅拿撬棍一点一点别,对准定位圈慢慢落位。全过程模具是悬空的,晃。一晃,定位圈就怼不准,怼不准就再来一次。112分钟里有接近40分钟耗在"模具在半空微调"这一件事上,而且行车一被占用,车间里其他要吊装的重活全部停摆——这个隐性成本很多人不算。
手动液压换模车快在模具贴地走。车推到注塑机前,液压举升把模具顶起,滚珠或者滚杠把模具横移进机台,全程模具贴着台面,稳。78分钟里剩的大头是水路、电路、料管的接拆,这块后面讲SMED的时候展开。老实讲,手动液压款我用了两年,唯一不爽的是它举升行程短,碰到地面不平的旧车间,对接注塑机台面高度要拿垫板一点点凑,烦。
电动换模车是另一个段位。台面高度电动可调,对接一次到位;配上磁力模板(一种用电控永磁铁固定模具的快换系统,断电不失磁,国内注塑行业推得很快),模具推到位、磁力一吸、锁模完成,31分钟里搬运环节只占6分钟。这套组合的价格也上去了,磁力模板按吨位算,一套下来大几万到十几万。但你要是每天换模三四次的厂,这笔钱我劝你认真算完再说不。换模相关的模具保护问题,之前写过一篇模具保护器怎么选,换模磕碰和压模事故的账在那篇里算得更细。
承重和台面尺寸,怎么定?
承重按厂里最重模具的1.5倍选,台面长度按最长模具加300毫米余量选。市面上主流档位是2吨、5吨、10吨、20吨,注塑厂最常见的甜点位是5吨——覆盖300吨到600吨注塑机的大部分模具,价格也最实惠。
为什么是1.5倍而不是刚好够?跟选模具翻转机一个道理,模具只会越做越大,而且模具上机后还有顶出杆、定位圈这些外挂件,实际负载比你秤出来的毛重高。我见过按当时最重的3吨模具买了台3吨车,第二年接了批5吨的大模,车直接趴窝,重新买一台,旧的折价卖都没人要——5吨车和3吨车的差价也就一万来块,这种返工最亏。
台面尺寸是更容易踩的坑。模具宽度方向卡台车导向槽,长度方向要留出夹紧和牵引机构的位置。我们的经验是拿厂里前20副最常换的模具列个清单,量出最大长宽,各加300毫米。还有个细节:台面滚珠的排列密度。便宜车的滚珠稀疏,模具横移的时候着力点少,3吨以上的模具推起来死沉,我推过一台杂牌5吨车,两个壮劳力推得龇牙咧嘴;滚珠密的正规厂产品,一个人就能推动,差异就这么直白。
轮子和地面也要提一嘴。换模车走的是车间地面,地面平整度差、有沟槽的旧厂房,聚氨酯包胶轮比尼龙轮舒服得多,噪音小、过坎稳。有条件做地轨的厂可以上轨道式换模车,直线精度高,但牺牲了灵活性,这个看车间布局,没有标准答案。模具的存放和搬运动线如果一起规划,参考模具货架配置指南,货架到机台的距离直接决定换模车跑一个来回的耗时。
SMED才是那本真账:内外作业分开
SMED(Single Minute Exchange of Die,快速换模法)的核心一句话:机器还在生产时能做的准备是"外作业",必须停机才能做的动作是"内作业"——把内作业往外挪,停机时间就塌方式缩短。换模车解决的是内作业里"搬"的那一段,真正把2小时压到30分钟的,是整套内外作业的重新编排。
这套方法是日本的新乡重夫在丰田体系里琢磨出来的,后来传遍了全球制造业。关于它的来龙去脉,可以看维基百科的SMED词条,讲得比我细。我讲我们自己踩的坑。
第一次推SMED的时候,我们把换模全程录了像,逐秒分析。结果吓一跳:112分钟里,真正必须停机的动作只有28分钟——拆锁模压板、推模具、装新模、合模试压。剩下的84分钟在干嘛?师傅在找水接头、找扳手、找上一副模的工艺卡,料管在等升温,热流道在等接线。这些全是机器还开着的时候就能干完的事。录像分析法土,但好用,强烈建议你试一次。
改完之后的流程长这样:换模前30分钟,新模具已经在换模车上完成预加热、水路气密测试、热流道接线;工艺卡和对应的注塑参数提前调好在机台里;工具定点定位,用哪个拿哪个。停机之后,拆、推、装、试,一气呵成。31分钟里搬运6分钟、装夹4分钟(磁力模板的功劳)、水路快插接头3分钟、剩下的给升温和新料替换。第一周不适应,师傅骂骂咧咧;第三周流程顺了,班长开始主动催着做换模前准备。人是会被好流程驯化的。
现在算钱。按我们的实测口径:每次换模从112分钟降到31分钟,省81分钟;一天换3次,一天省出的机时约4小时;我们厂600吨机的机时费按300元一小时跟客户结算,一天就是1200元,一个月按26个工作日算3.1万,一年37万。就算你只按保守口径——每天换2次、省60分钟、机时费200元——一年也是12万出头。一台电动换模车加磁力模板的全套投入,按我们当时询的价,8到10万。回本周期自己除一下,我不念答案了。注塑行业的体量摆在那里,根据中国模具工业协会的信息,国内模具行业年营收已经在三千亿规模以上(中国模具工业协会官网可查行业数据),产业链上每一家注塑厂抠的都是这种分钟级的效率。
换模车怎么用?四个动作的事
标准流程四个动作:定位——换模车推到注塑机前,对准机台换模窗口锁定;推入——旧模松开锁模后,牵引或人工把模具拉到台车上;举升对接——台面微调高度和左右,让新旧模具在同一水平线上对齐;推出送入——旧模拉出、新模推入,一进一出一次完成。整个过程模具不悬空、不起吊。
这里头最值钱的动作是"一进一出"。行车换模得先把旧模吊出来放到地上,再回头吊新模进去,模具走两趟;换模车是把新旧模具放在同一个台面上,旧模拉出来的同时新模顺势推进去,模具只走一趟。省的半小时就是这么抠出来的。我们车间地面画了换模车的定位线,车停偏了滚珠对不上,老师傅拿记号笔在地面补了两道对位线,土办法,但零成本。
翻车经历也交代一个。刚用电动换模车那阵子,有个新员工没把台车和机台的锁紧机构锁死就开始拉模具,模具横移的力把台车顶得后移了几厘米,模具半边悬在机台外,全车间的人集体倒吸凉气。那次的教训写进了操作规程:拉模前检查锁紧销,每次。安全这根弦,在任何搬运设备上都不能松——模具掉落是注塑车间最恶性的几类事故之一,几吨的模具砸下来,设备、模具、人,哪样都赔不起。模具在维修环节的搬运风险,可以结合模具翻转机的选型与事故复盘一起看,逻辑相通:别让重物离开可控状态。
价格行情:从四位数到六位数
手动液压换模车1吨到3吨的,6000到1.5万;5吨到10吨的液压款,1.5万到4万;电动换模车带高度调节和电动行走的,5吨规格3万起步,10吨规格5到8万;上磁力模板整套快速换模系统,按注塑机吨位10万往上。差价买的是省力程度、对接精度和自动化程度。
我的购买建议分三种人。预算紧、换模不频繁(一天不到一次)的小厂:手动液压款够用,认准承重余量和滚珠密度,八千块左右买个5吨的,别贪便宜买杂牌轮子和液压泵,液压密封件差的一年就渗油。换模一天一到两次、有几台机的中型厂:上电动款,两三万的投入换一个"谁都能操作",不依赖壮劳力,这个阶段最划算。多品种小批量、每天换模三次以上的厂:别犹豫,换模车加磁力模板加SMED编排一起上,前面那笔年化账就是给你算的。
采购渠道多说一句。这类设备珠三角和长三角的产地货最全,宁被、台州一带做注塑机辅机的厂家基本都有换模车产品线,1688上能询到大部分厂家的报价,但下单前去一趟工厂实地看看,重点看台面加工平整度和滚珠品牌。设备这种东西,图片看不出焊接和热处理的差别。考察辅机厂家和考察模具厂的门道差不多,之前写过的注塑模具厂考察标准里的思路可以平移过来用。
常见问题
模具换模车和行车吊装换模比,到底快在哪?
快在模具不悬空。行车吊着模具在半空晃,对定位圈全靠老师傅手感,我们实测光这一步平均耗40分钟。换模车让模具贴着台面水平移动,位置是"推"准的而不是"吊"准的,对接环节能压到10分钟以内。再叠加新旧模具一进一出只走一趟,总共能省一半以上时间。
SMED是什么意思?跟换模车有什么关系?
SMED全称Single Minute Exchange of Die,快速换模法,目标是把换模时间压到10分钟以内。它跟换模车的关系是:换模车是工具,SMED是方法论。只买车不改流程,省的时间有限;流程改了没有趁手的工具,内作业时间也压不下去。两个要配套,效果才出来。
5吨的换模车大概多少钱?
手动液压的5吨规格,行价大概1.5万到2.5万,看滚珠配置和台面材质;电动的5吨规格3万到5万。低于这个区间太多的要留个心眼,液压站、轮子、台面钢材这三处是最常见的减配点。多问两家、实地验一台,价格就透明了。
换模车需要配合磁力模板吗?
不是必须,但强烈建议一起考虑。换模车解决"搬运快",磁力模板解决"装夹快"——传统压板锁模要师傅拿扳手拧四到八颗螺栓,15到20分钟,磁力模板秒级吸合。我们实测装夹环节从18分钟压到4分钟。换模频率低的厂可以先上车后上磁,频率高的直接一步到位。
用换模车换模安全吗?模具会掉吗?
比行车吊装安全得多,因为模具全程贴地不悬空。但前提是规矩要守住:台车和机台锁紧再拉模、承重不超限、地面平整、偏心模具做好支撑。我们出过一次台车没锁紧模具半悬空的险情,之后这条就写死在操作规程里了。设备给的是确定性,人不能给设备拖后腿。
写到这里,我的结论很直接:如果你的厂还在用行车吊装换模,每天换模超过一次,换模车就是你回本最快的投资之一,没有之一。我个人偏向电动款加磁力模板的组合,贵是贵,但把换模变成一个"不怕谁请假"的标准动作,这种从容感用过就回不去。当然,设备只是半件事,SMED那套内外作业的编排才是另一半,录像掐表那招真心推荐你先试,不花一分钱。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。