超声波焊接模具怎么调幅?焊头的谐振
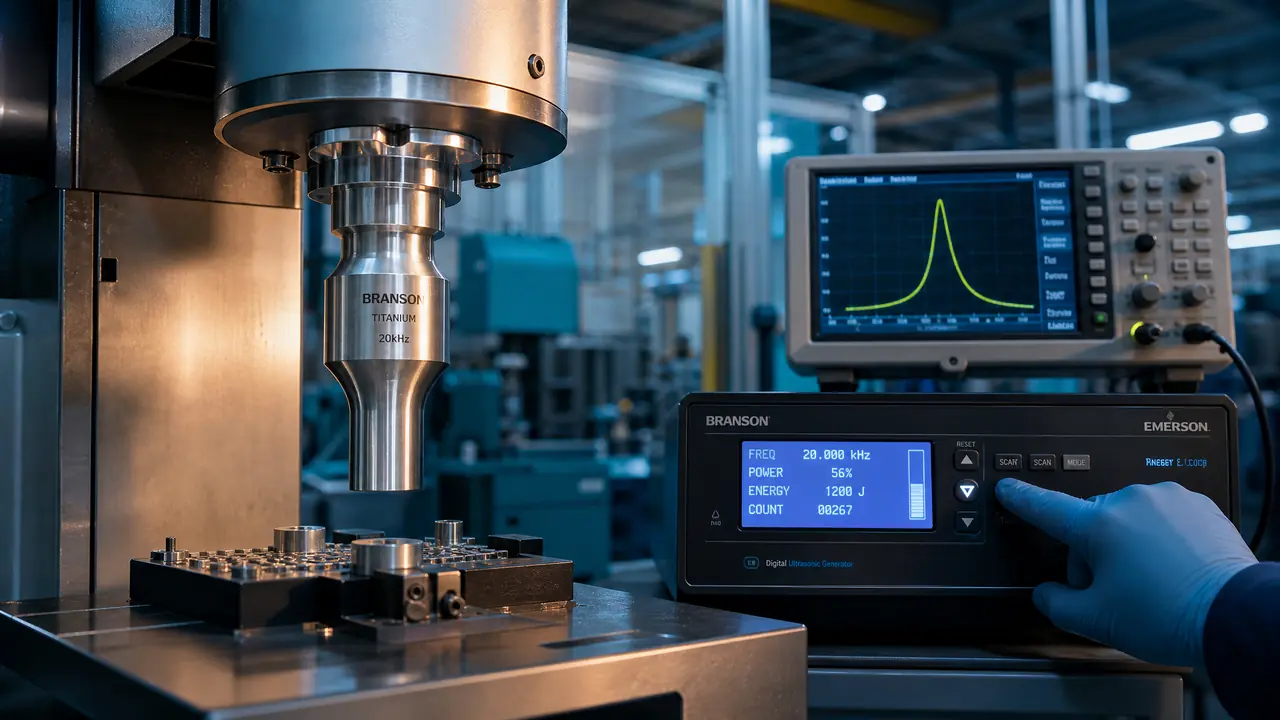
先说结论:超声波焊接模具出厂前必须调到标称频率的谐振点,偏差一般要压在±0.2kHz以内,振幅则靠发生器百分比搭配变幅杆增益给到位。装新焊头别急着压产品,先空载看频率和电流,再从三成振幅起步试焊。
上周朋友厂里换了一支新的超声波焊接模具,空载就有点心虚,焊到两百来件直接过载报警,频率表从 20.00kHz 一路漂到 19.62kHz。他咬定是机器坏了。我过去摸了摸焊头,烫手,心里就有数了:多半是焊头本身谐振没调到位,能量压根没送到焊面,全在杆子里转成了热和噪音。
干模具的都见过这根杆子,行话叫焊头,也叫超声模具。看着就是块金属,其实是个精密的声学零件,调幅和谐振这两关,一关都糊弄不得。这篇就把这两件事拆开讲透,顺带列几个我亲眼见过的坑。
谐振是怎么回事:焊头是根半波长共振杆
超声波焊接模具本质是一根半波长共振杆,长度和开槽决定谐振频率,频率对不上发生器,能量就传不到焊面,全变成热和噪音。设备常见 15kHz、20kHz、35kHz、40kHz 几个档,焊头必须在对应频率上干净利落地振起来,这才叫谐振。
原理说穿了就是驻波。声波在杆子里来回跑,跑一个来回正好叠出稳定的波腹和节点,这根杆才算「振得起来」。纵向振动的半波长焊头,长度大约等于材料声速除以频率再除以二,20kHz 的钢焊头半波长在 140 毫米上下,铝合金的大概 130 毫米,具体还得看阶梯结构和热处理状态,行业普遍按这个量级下料,做完再实测修正。
为什么非得实测?图纸算得再细,材料批次和加工公差都会把频率带偏。去年我们让机加工厂按 131.5 毫米下料,做了一支 7075 的直杆头,CNC 车完上阻抗分析仪一扫,19.87kHz,偏了 130Hz。这个量级大多数发生器的跟踪范围还兜得住,能用。要是偏到三四百赫兹,就得修长度或者重新开槽了。
开槽也有讲究。焊头侧面的横向槽不只是为了减重,它是把振动「锁」在轴向的手段,槽开得不匀,谐振峰直接劈成两个。安装法兰必须正对振型的节点,那个位置几乎不动;压到波腹上,能量就顺着螺栓漏进机架了。
调幅到底在调什么:三层增益叠出端面振幅
调幅就是调焊头端面的实际振幅,等于发生器百分比乘变幅杆增益再乘焊头增益,20kHz常用焊接振幅大概20-60微米。面板上那一个数字,只是三层里最外面的一层。
很多人以为调幅就是面板按个百分比,其实那只是第一层。整机振幅等于发生器设定,乘变幅杆的增益,再乘焊头自身的增益。变幅杆常见 1:1、1:1.5、1:2 三种规格,焊头的放大倍数看形状,阶梯头比圆锥头猛得多。面板从 35% 拨到 55%,看着只动了二十个数,端面振幅可能翻了接近一半。
说实话,振幅这东西不量一下心里真没底。老师傅教过我一个土办法:在焊头端面边缘划一道细墨线,低振幅空载,拿读数显微镜看那道线晕开的宽度——那就是双振幅,除以二就是单振幅。有条件的还是上激光位移传感器,数是直接的。经验上 ABS、PC 这类无定形塑料给到 20-40 微米就够用,PP、PA、POM 这些半结晶的得 40-70 微米,不分材料瞎加大振幅,产品先给你打一圈白印看。
我实际调过的一个例子:焊 PP 料的瓶盖,35% 振幅焊 1.8 秒,熔线虚胖,手一掰就开。振幅提到 55%,同样的位置 1.2 秒焊透,拉力测试的成绩直接翻倍往上走。很多时候不是机器不行,是振幅根本没给够。当然,前提是谐振是准的,谐振偏了,调振幅就是白折腾。
新焊头怎么验证谐振调到位了?
上机空载看三个数:频率表贴着标称值、电流平稳不飘、连续跑几分钟焊头只温不烫,再用阻抗分析仪复核谐振频率和阻抗。三样里坏一样,都别急着投产。
第一步上机空载。振幅给三成,开机不压产品,盯着发生器面板:频率读数应该在 20kHz 附近小范围跳动,电流稳稳的。要是频率一路往下漂、电流越走越高,说明焊头在硬撑,赶紧停机。连续空跑几分钟,手摸焊头,温温的正常,烫手就有问题。
第二步阻抗分析仪,这是最实在的一招。不少做焊头的厂子和治具加工点都有这仪器,拿去扫一次几十到一百来块。看报告就盯两处:谐振频率离标称值多少,普遍压在 ±0.2kHz 以内算过关,各厂标准松紧不一,下订单时先问清;再看谐振峰是不是圆滑的单峰,扫出双峰或者峰形歪扭,基本就是开槽不匀或者材料有暗伤。
焊头的车削、开槽、磨端面,都是常规机加工的活,车铣磨放电线割各有各的位置。分不清这五大工艺怎么分工的,可以翻翻我们之前那篇车铣磨放电线割五大工艺对比,看完就知道该把图纸发给哪种厂。
材质怎么挑?裂纹和法兰的坑一次说完
试模小批量选7075铝合金,长期量产选钛合金TC4,低频大功率才用合金钢;焊头报废多是裂纹和劈峰,裂了别补焊。三种材质摆一起看更直观。
| 材质 | 声学表现 | 寿命与耐磨 | 价格与交期 | 适合场景 |
|---|---|---|---|---|
| 7075 铝合金 | 损耗小,频率好调 | 端面易压出毛刺,几万到十几万次就得修 | 最便宜,交期短 | 试模、小批量 |
| 钛合金 TC4 | 损耗最小,扛得住大振幅 | 寿命是铝头的好几倍 | 贵不少,交期长 | 三班倒长期量产 |
| 合金钢 | 偏硬偏重,发热明显 | 端面硬,耐磨 | 价钱中等 | 15kHz 大功率低频 |
我的用法很直接:打样和月产几千件的,铝头先上,坏得起换得快;产线一天几万次连轴转的,咬牙上钛头,摊到每个产品上反而省。钢焊头我碰得少,只在老 15kHz 设备上见过,又沉又烫,夏天操作工都不爱挨着它站。
最要命的坑是转角裂纹。开槽底部、阶梯过渡的 R 角如果太小,交变应力全集中在那儿,裂纹从槽底慢慢往里爬,爬到一半频率就劈峰,爬穿了直接断成两截。铝头尤其明显,我见过一支用了半年的 28kHz 头,槽底一道黑线,上机就是频漂。裂了的焊头别想着补,补焊那块区域的声阻抗变了,整支等于白调。修模具那边激光焊补是成熟路子,焊头不是模具,这一套搬过来不灵,想知道激光焊补的能耐和边界在哪,看我们那篇模具激光焊机对比实测。
第二个坑是法兰压偏。有人觉得法兰随便拧哪儿都行,其实必须正对节面,偏个几毫米,能量就顺着螺栓漏进机架,机架发烫、焊头没劲,你还当是换能器老了。装堆叠——换能器、变幅杆、焊头三件套——的时候,结合面擦干净,按扭矩上紧,结合面脏一点就跟漏气一样漏声能。
还有个坑最冤:拿超声波清洗机的经验来搞焊接。清洗槽敲一敲听声辨好坏还算靠谱,焊头不吃这套,空载啸叫不一定坏,安静也不一定好,一切以频率和阻抗数为准。同样的超声波原理在模具车间还有个近亲,超声波抛光机,同样讲究换能器和工具杆的匹配,我们实测过三种机型,挑设备的可以对照着看这篇超声波抛光机实测对比。
话说回来,朋友那支飘频的焊头,拉回做头的厂里重新修正开槽,阻抗复扫 19.98kHz,装机电流稳稳的,焊了一下午没再闹脾气。调幅调谐这事,说玄也玄,说透了就三步:设计上把半波长和开槽算准,出厂拿阻抗分析仪扫一遍,上机先空载看频率电流再起振幅。你下回换新焊头,照这个顺序走一遍,能省掉大半扯皮。
常见问题
超声波焊接模具能用多久,什么时候该换?
看材质和振幅。铝头打个几万到十几万次很常见,端面压出亮圈毛刺、或者频率开始飘,就该送修或更换了。钛头寿命翻好几倍,判断标准一样是看频漂和端面状态。
15kHz 和 20kHz 的焊头能混用吗?
不能。发生器按标称频率设计,跟踪范围一般就正负几百赫兹,差一档频率直接频漂或过流报警。换频率得整套换:换能器、变幅杆、焊头一个都跑不掉。
自己找机加工厂做焊头靠谱吗?
简单直杆头有图纸可以试,但一定要把检测的钱留出来,做完先扫阻抗再上机。阶梯头、开槽复杂的,建议直接找专业做头的厂,交货时把阻抗测试报告一并要来,省得扯皮。
振幅给大点是不是焊得越快越牢?
不是。振幅过头产品表面压伤、出应力白线,塑料件内部还可能过热分解。分不清材料脾气就从三成振幅往上慢慢加,以熔线均匀、拉力达标为准。