模具雕铣机怎么选?主轴转速与精度
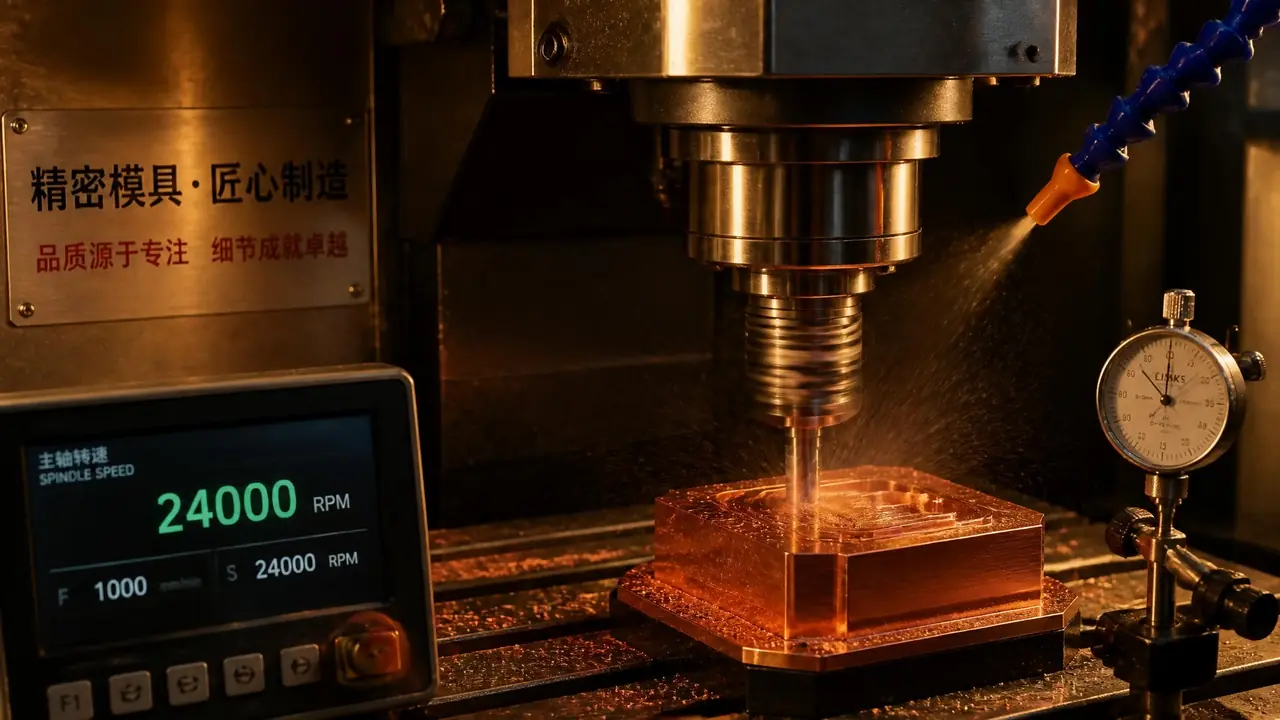
先说结论:选模具雕铣机先定主轴再谈精度,常打淬火料和电极就认准两万转以上的水冷BT30机型,只做刻字打样别为高转速多掏钱。精度别迷信标称值,试机带块千分表实测热漂移,比看参数表靠谱。
上个月有位老客户拿着采购单来找我,说销售把一台机器夸得天花乱坠,他预算八万,拿不准值不值。我就问了他一句:你平时主要加工什么料?他愣了一下才答上来。选购模具雕铣机,第一步真不是看牌子看价位,是把自己要干的活想清楚。这机器说白了就是个高转速、小功率的精细活选手,跟加工中心压根不是一路货。
厂里把它当万金油买回来的例子太多了。买回来开粗嫌它慢,精加工又嫌它不够稳,最后在车间角落吃灰。它的定位其实很窄:小刀具、浅切深、高转速,干的是清角、刻字、电极、小型模芯这些细活。想弄明白它在整条工序链里排在哪一环,可以先翻翻这篇讲从粗加工到精加工完整工序链的文章从粗加工到精加工的完整工序链,心里有谱再往下挑配置。
主轴转速不是越高越好,先看你干的是什么活
一句话给答案:加工淬火模具钢和硬料清角,主轴转速建议两万转以上配整体硬质合金刀;做石墨或紫铜电极,一万二到一万八转就够,再高反而容易烧刀。市面上主轴转速从一万二到四万转都有,价差能到一倍多,销售最爱拿四万转当卖点,可你未必用得上。
我们车间那台两万四千转的BT30机型,打HRC50上下的SKD11小清角,切深压到0.05毫米,一把直径3毫米的整体硬质合金刀能稳稳撑大半天。石墨电极我一般给到一万六,进给控制在每分钟两千米左右,表面粒度均匀,吸尘也好做。有回图省事开到两万四打石墨,刀尖磨损快得离谱,一下午烧了三把刀,从那以后我就认这个理:转速跟着料走,不是跟着心跳走。
有人问,那为什么不直接上加工中心?加工中心功率大,动辄7.5千瓦,可主轴转速普遍只有八千到一万转,小直径刀具在高转速下才啃得动硬料,这正是雕铣机存在的意义。两者的分工和适用边界,这篇车铣磨放电线割五大工艺对比模具加工五大工艺对比里写得比我细。还有一点提醒,刀柄夹持方式比转速数字更容易被忽视,ER夹持便宜但跳动大,打镜面电极时热缩刀柄的优势一眼就能看出来,预算够的话值得加。
精度看的是热漂移和重复定位,标称值只能当参考
我的判断:定位精度标称±0.005毫米的机器,车间里能稳定做到±0.01毫米就算合格,重点盯主轴热机后的伸长量。精度这东西,参数表是最会化妆的,冷机状态个个漂亮,连转两小时才是照妖镜。
我试机有个土办法:让机器空转升温,两小时后拿千分表打主轴端面,看读数漂了多少。有台样机冷机时重复定位漂亮得很,热机半小时漂了快0.03毫米,打出来的模芯中径一批大一批小,这种机器白送都不能要。主轴轴承的等级、丝杠的预拉伸、导轨的档次,这些藏在钣金里面的东西才决定三年后它还准不准。
另外说句得罪人的话:系统名气没有装配手艺重要。同样配新代系统,国产一线丝杠和台湾货的差距,半年后就能在工件上见分晓。买之前多打听同行的使用口碑,比自己研究参数表有用。
价格档位摆在这,试机清单带上再出门
三到五万是国产装配机的行情,六到九万能摸到台资一线品牌的入门款,十二万往上才谈进口配置,低于三万的新机绕开。这个行情是我们本地市场转了大半年摸出来的,地区之间有浮动,差距不会太大。
| 档位 | 大概价位 | 典型配置 | 适合的活 | 我的评价 |
|---|---|---|---|---|
| 入门 | 3-5万 | 皮带或风冷主轴,1.2万-1.8万转 | 打样、刻字、非标小件 | 转速虚标常见,精度衰减快 |
| 中端 | 6-9万 | BT30水冷主轴,2.4万转 | 电极、小型模芯、淬火清角 | 性价比区间,多数模具厂的选择 |
| 高端 | 12万以上 | BT30/HSK高配,3万转以上 | 镜面电极、硬料精加工 | 预算宽裕再考虑,别硬上 |
我自己交过学费。早年图便宜收过一台三万多的皮带主轴机型,销售口口声声两万四千转,我拿转速表一测,实际不到一万九,打紫铜电极时抖刀,表面全是振纹,返工的成本早超过差价了。从那以后我试机必带三样东西:转速表、千分表、一块要加工的料。现场打一件,量一件,比听十场销售介绍都有用。
机器买回来还得有人会用,雕铣机的编程思路跟加工中心大同小异,UG和PM都能对付,想系统学的可以看这篇从UG编程到CNC加工的学习路径。操作工的手艺不到位,再好的机器也打不出合格模芯。
回到开头那位客户,他后来花六万八提了台BT30水冷的,两万四千转,主要打电极和模芯清角,用了一年多没让他失望过。选机的逻辑其实不复杂:先想清楚自己最常加工的料和活,拿转速区间去筛机器,再用千分表验热漂移,最后现场试切一件见真章。别被参数表牵着鼻子走,你车间里的料才是主考官。
常见问题
模具雕铣机能代替加工中心吗?
代替不了,两者分工不同。雕铣机功率小,重切削吃不动,擅长高转速小刀具的精细活;加工中心转速低但功率大,负责开粗和大件。资金紧张的作坊可以让雕铣机顶一部分精加工,开粗活还是外协或者硬着头皮上加工中心。
水冷主轴和风冷主轴选哪个?
预算够就选水冷。水冷温升慢、噪音小,长时间连转热漂移更可控;风冷便宜但噪音大,夏天连转几个小时精度容易飘。一天开机超过四小时的车间,别在主轴冷却方式上省钱,这笔钱省了后面全是麻烦。
打HRC60左右的淬火模具钢行不行?
浅层清角可以,大面积加工不行。SKD11这种HRC60上下的料,我用直径2到4毫米的整体硬质合金刀,切深控制在0.03到0.08毫米,转速两万以上慢慢啃,效率跟电火花没法比。大余量的硬料活,老老实实放电更划算。
新机和二手机怎么取舍?
预算紧可以考虑二手一线品牌,但要重点查丝杠磨损和主轴轴承的噪音,最好带上师傅现场试切量件。三万以内的新装配机,真不如四万左右的二手正经货,这话得罪同行我也得说。