模具冲头老崩刃怎么办?材质、间隙到备件管理的一线修模笔记
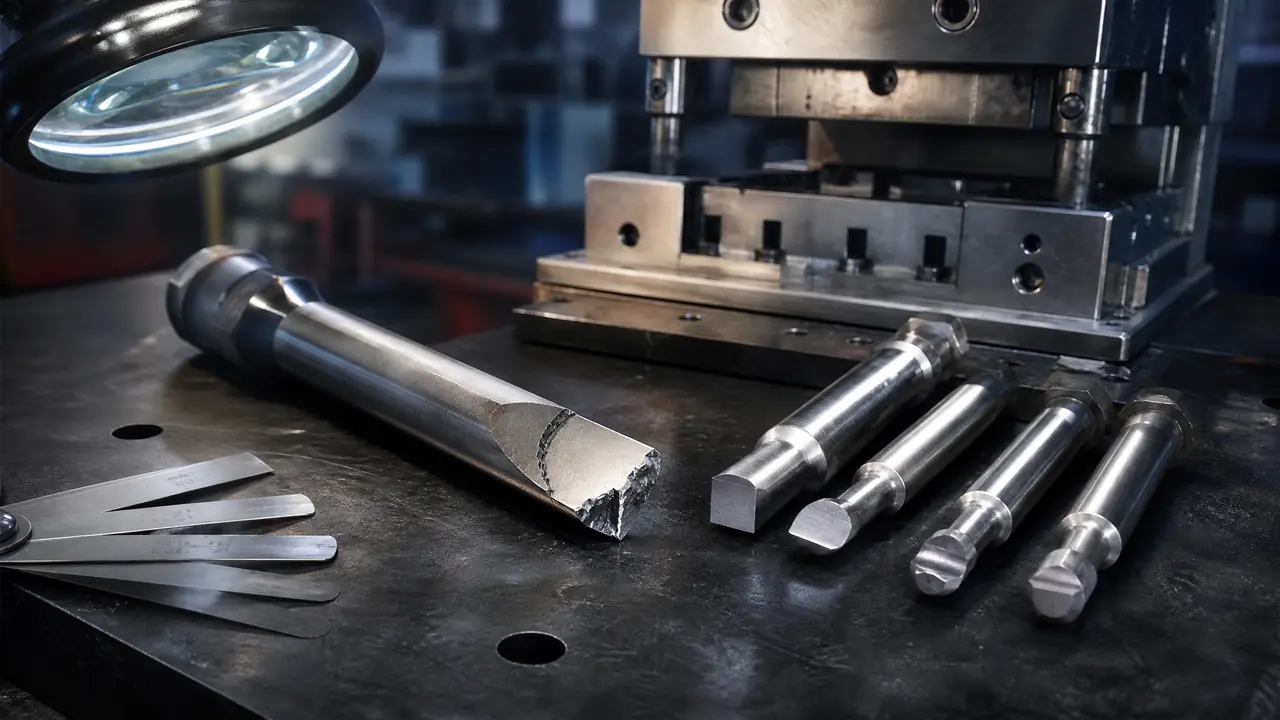
把话放这儿:模具冲头频繁崩刃,先别急着换更贵的钢。八成的崩刃是间隙不对、送料叠料、热处理不到位或者备件管理混乱造成的,材质只是其中一环。查清这四件事,再决定要不要上粉末钢,能省下大半的冤枉钱。
上周五夜里十一点多,机长小陈打来电话,说车间那套0.5毫米端子模的模具冲头又崩了,崩掉一个小角,冲出来的毛刺拉得跟锯齿一样,第二天早上八点要交两万件货。我让他先停机,翻备件柜换一支SKD11的备冲头顶上去,二十分钟恢复了生产。挂了电话我睡不着,这个月第三回了,问题不在钢,在管理。
干修模这行十几年,我经手的冲头没有一千也有八百支。崩刃这件事,说白了就是力没走对路:要么料叠了,要么间隙歪了,要么钢自己顶不住。这篇把我压在手边的账本翻出来,按材质、间隙、崩刃原因、备件管理四段讲透,都是真金白银换来的数。
模具冲头用什么材质,SKD11够不够还是要上ASP
按料厚和冲速排座次:SKD11打碳钢厚板够用,DC53抗崩更好,ASP23这类粉末钢留给0.3毫米以下小孔和高速冲。选材不是越贵越好,是越对越好,先把你的板料和冲次摸清楚再掏钱。
先给一张我们车间常用的对比表,价位是拿货价,规格按Φ8×80的圆冲头算,各地行情有浮动。
| 牌号 | 常用硬度 | 抗崩性 | 单支价位 | 我用在什么场合 |
|---|---|---|---|---|
| SKD11 | HRC58-62 | 一般 | 80-120元 | 1毫米以上碳钢、低速老模 |
| DC53 | HRC60-63 | 好 | 150-220元 | 0.5-1.2毫米薄板和不锈钢通吃 |
| ASP23 | HRC64-67 | 很好 | 350-500元 | 0.3毫米以下小孔、每分钟400冲以上 |
我更偏向DC53做主力,原因是它的抗崩性比SKD11高出一截,价位却不到ASP23的一半。去年我们车间把六套薄板模的冲头从SKD11换成DC53,崩刃报修单从每月七张降到两张,一套模一年省下的停机损失早把差价赚回来了。SKD11没被淘汰,它打1.5毫米以上的冷轧板、冲次又不高的老模,性价比依然能打。ASP23别乱上,那玩意儿硬是真硬,磨起来也真费劲,普通磨床磨一天不如它一支,小厂没金刚石砂轮就别碰。
材质这块想再细抠牌号逻辑的,可以看这篇模具冲头用什么材料?SKD11、DC53、ASP23的选用逻辑,跟我这儿的角度能对上。
冲头和凹模的间隙到底留多少,怎么验装没装正
单边间隙按板厚的5%到10%取,软料和薄料取小头,不锈钢取大头,间隙不均比间隙偏小更伤冲头。装完模先试冲几张看毛刺分布,一圈匀就对了,一边大一边小赶紧重装。
具体数我直接给。0.5毫米的301不锈钢,我取单边0.04到0.05毫米,也就是板厚的8%到10%;1.0毫米的Q235冷轧板,取0.05到0.07。间隙小了冲裁力上去了,冲头被料咬着,温升一高刃口就退火,崩起来特别快。间隙大了毛刺变大,断面塌角难看,客户验货过不去。
最容易翻车的不是取值,是装配。凹模没装正、卸料板磨损让冲头偏摆,两边间隙一头大一头小,冲头等于天天在别着劲儿干活。验的办法土但管用:试冲五六张料,拿手电照着看毛刺,一圈毛刺粗细均匀,说明间隙是正的;一边毛刺明显粗一边几乎没有,别犹豫,拆了重装。对了,说到这个,卸料板上的间隙套磨损别不当回事,那东西便宜,几十块钱一个,它坏了拖累的是几百块的冲头。
还有一个信号要记牢:冲头用久了单边磨损,实际间隙是变大的。毛刺从根部细密变成根部发亮、又长又拉丝,这就是刃口钝了在提醒你,该修就修,硬撑着冲,崩了就是整支报废。
间隙和小孔冲裁的更多细节,这篇打孔模具怎么用不翻车?冲头凹模间隙、小孔冲裁和毛刺控制的实战笔记写得更细,可以配套看。
冲头崩刃的真正原因,先查这四处再骂钢材
崩刃先查四样:送料叠料、间隙不均、回火不足、冲头悬臂太长,八成的崩都跑不出这个范围。查出原因再动手,别崩一支换一支,那样换十支也白搭。
排第一的是叠料。前一次冲裁的废料卡在凹模里没吹走,第二次冲下去等于两片料一起切,冲击力直接翻倍,再好的钢也扛不住。小陈那套端子模崩了三回,最后查出来是吹气嘴的角度歪了,废料只吹走一半。一个几块钱的气嘴,坑了我三支冲头,这笔账我一直压在本子上。
第二是热处理。有的供应商赶货,淬火后少做一道回火,硬度打出来62照样合格,钢却脆得像饼干,一上机就崩。硬度计查不出这种问题,靠谱的办法是换一家试冲对比,或者要求供应商出热处理曲线。老实讲,为省几十块加工费干这种事的厂子不算少,采购长个心眼。
第三是悬臂失稳。Φ1.0以下的小孔冲头,自由长度太长就会被侧向力压弯,一弯就崩。规矩是长径比别超过8:1,超了就加保护套,或者干脆缩短冲头、把台阶做厚一点。
第四是刀口钝了硬冲,前面讲过,不再展开。崩了小口别急着扔:Φ8以上的冲头,拿激光冷焊补一下、磨一磨还能顶一阵。不过端子模这种高精度场合我建议直接换,焊过的位置尺寸稳定性差口气,量产品上冒险不值。修补的具体门道,这篇工模具修补机怎么用不花冤枉钱?冲剪崩刃激光冷焊贴片一篇讲透讲得比我全。
冲头备件怎么管,别等崩了才想起来柜里是空的
量产模的冲头当易损件管:一套模一备一用,按实测寿命提前一周下单,崩了先换再补,绝不让机台停下来等采购。备件柜贴标签、冲头凹模成对放,这两条纪律比什么系统都好使。
我们的土办法是每套量产模建档,一张卡写清冲头规格、材质、供应商、上次更换日期和实测寿命。拿数据说话:0.5毫米端子模的SKD11冲头,实测寿命6到8万冲次;同条件换DC53能冲到12到15万。按周产量一除,更换周期就算出来了,到期不换等崩了换,成本翻着倍地涨。
这个坑我踩过。早年只备冲头不备凹模,新冲头换上去三天又崩,查来查去发现是凹模刃口崩了个缺口,新冲头对着坏刀口干,等于拿好钢喂坏模。从那以后我的规矩是冲头凹模成对备、成对换、成对放,柜子里一格一套,标签朝外,夜班机长闭着眼都能摸到。
回到周五夜里那个电话。换了备冲头,周一我把吹气嘴扶正、卸料板间隙套换新,又把DC53备件补进柜子,那套模到现在没再崩过。冲头崩刃从来不是一个原因,是一串小疏忽攒到一块儿爆的,把材质、间隙、备件这三本账记勤快,半夜的电话自然就少了。
常见问题
冲头崩了一点点,能不能凑合着继续冲?
看崩多大和冲什么件。崩口小于0.1毫米、产品是毛刺要求松的支架类,拿油石修一下刃口还能顶几千冲次。端子、屏蔽罩这类精度件别凑合,崩口会越长越大,最后连凹模一起拉伤,省一支冲头的钱赔一套模。
小孔冲头总是断,加粗孔位又不允许,怎么办?
三招:上保护套把自由长度压短,换ASP23这类粉末钢提高抗弯强度,再就是把冲次降下来。三招里保护套最便宜见效最快,先试它。
ASP23一支四五百块,到底值不值这个价?
算账就清楚了。它寿命大约是SKD11的三倍,还省下停机换刀的时间。高速冲和薄料小孔场合,两个月就把差价省回来;要是打厚板低速的老模,SKD11足够,上ASP23纯属浪费。
冲头更换有没有固定的周期,多久换一次合理?
别按日历换,按冲次换。每套模实测出寿命冲次,乘个0.8的安全系数排进保养计划。我们的端子模DC53冲头实测12万冲次,就按9万5安排更换,基本能做到零突发停机。
崩刃之后毛刺突然变大,是冲头坏了还是凹模坏了?
先看毛刺分布。一圈都大,多半是间隙整体变大,冲头和凹模都可能钝了;一边大一边小,重点查凹模有没有崩口、卸料板是不是偏了。拿放大镜看刃口,十分钟就能定责。