冲裁模具间隙大小会怎样?断面质量实测
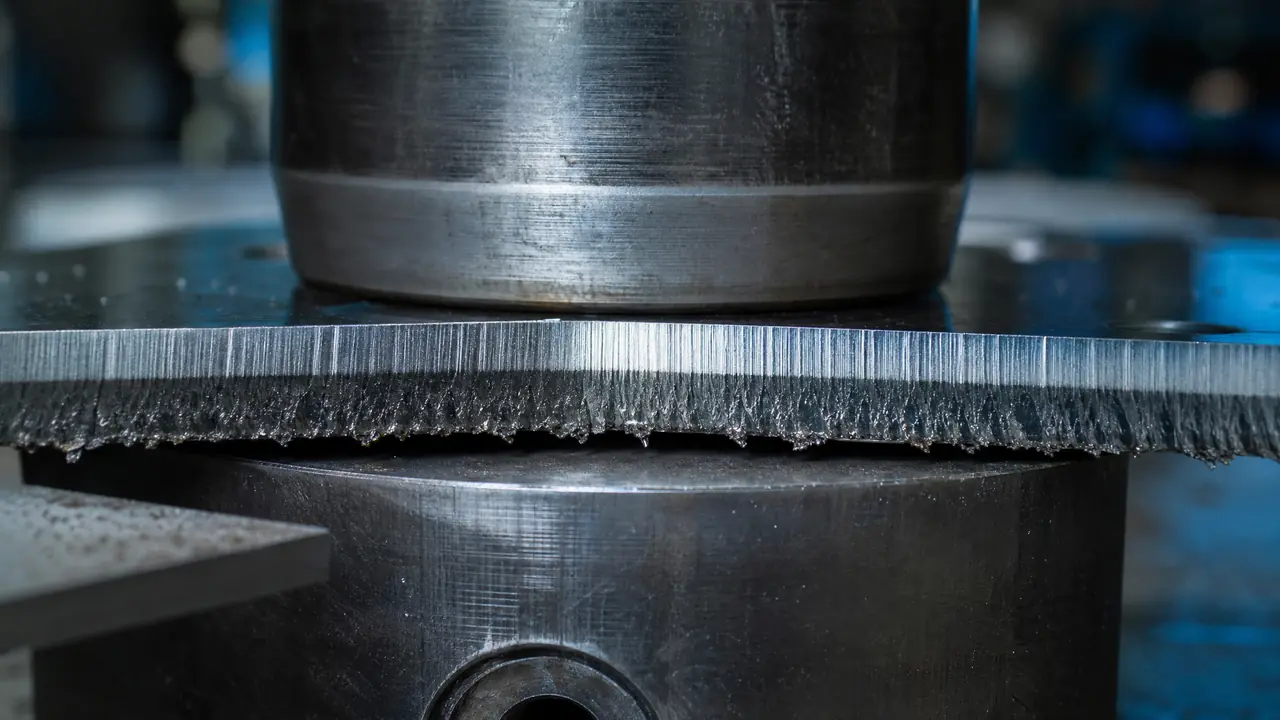
直接给结果:冲裁模具间隙偏小,光亮带是漂亮了,但崩刃和二次撕裂跟着来;偏大则塌角深、毛刺厚、尺寸漂。我们拿0.8毫米冷轧板实测了三档间隙,先按料厚6%-10%起步,再用毛刺高度校准最稳。
车间里接一副冲裁模具,老师傅最先问的不是材料多硬,而是间隙留了多少。这话我以前没当回事,直到有次接手别人做的落料模,0.8毫米的SPCC冷轧板,单边间隙只放了料厚的3%,试模不到两千冲次,凸模刃口就崩了一块,毛刺大到能直接割手。从那以后我养成了习惯,接模先翻图纸看单边间隙那一行标注。
间隙这个东西,图纸上就一个数字,实际决定的是三件事:断面长什么样、毛刺有多大、模具能活多久。偏小偏大都不行,坏的方式还不一样。下面拿我们实测的一组数据,把两头的问题都摊开讲。
间隙偏小:断面亮,代价是崩刃和二次撕裂
单边间隙低于料厚5%时,光亮带确实能占断面一半以上,但冲裁力上升一成半左右,刃口崩裂和二次撕裂的风险明显变大。所谓二次撕裂,是断面中上部先剪断、下部又被硬拽断,中间夹一条带台阶的夹层,看着像断面断成了两截。
我们那副间隙3%的落料模就是这个样子。头几百冲次断面确实漂亮,光亮带能到六成,客户验收样品一次过。好景不长。冲到一千五百次上下,凸模刃口开始崩小豁口,崩完之后毛刺反向飙升,从0.02毫米涨到0.08毫米还带拉丝,返修两次才稳住。
冲裁力这块也吃紧。同样0.8毫米的板,间隙从8%收到3%,吨位表上的读数高了差不多18%。设备余量小的厂,这个涨幅就得留神,压床选小了连皮带都容易打滑。
间隙偏大:塌角、毛刺和尺寸漂移一起找上门
单边间隙超过料厚12%以后,塌角和断面斜度肉眼可见地变大,毛刺又高又厚,落料件尺寸还会往凸模尺寸方向跑。间隙一大,板料被拉进间隙的部分多,塌角深、断裂带宽、断面斜度陡,几样凑齐了。
同厂另一副冲孔模,间隙放到了15%,冲2毫米厚的Q235。冲出来的孔上大下小,喇叭口明显,毛刺根部摸上去有个台阶。更麻烦的是尺寸,孔实际比凸模大了将近0.06毫米,公差紧的件直接判超差,一批三百件全回炉。
还有个容易忽略的细节:间隙大了之后卸料也会跟着出问题,板料容易贴着凸模往上走,带料、卡料全来。我们那副15%间隙的冲孔模就经常带料,卸料板加了弹簧力才压住,废料还时不时卡在间隙里,得停机拿根铜棒捅出来。一班下来多停三四次,产能直接掉一截。
毛刺位置也能反过来用。落料件的毛刺留在凸模侧,冲孔件的毛刺留在凹模侧,这是判断间隙是否合适的土办法之一——毛刺突然变厚变高,八成是间隙变了或者刃口钝了,先量再修。
实测数据:三档间隙在同一副模上跑出来的差别
同一副凸模配三档凹模,0.8毫米SPCC冷轧板,单边间隙5%、8%、12%各跑三千冲次,8%那档的综合表现最稳。具体数字放在下面这张表里。
| 单边间隙 | 光亮带占比 | 毛刺高度(新刃) | 冲裁力变化 | 三千冲次后状态 |
|---|---|---|---|---|
| 5%(0.04毫米) | 约55% | 0.02毫米 | 高约15% | 刃口微崩,毛刺涨到0.06毫米 |
| 8%(0.064毫米) | 约40% | 0.03毫米 | 基准 | 毛刺缓升到0.04毫米,断面稳定 |
| 12%(0.096毫米) | 约25% | 0.05毫米 | 低约8% | 塌角深,尺寸偏大0.04毫米左右 |
这张表是我们自己拿千分尺和工具显微镜一点点量的,每档取五次测量的平均,条件有限,不代表行业标准,但趋势跟设计手册上写的方向一致。刃磨寿命这块差距更直观:8%档的凸模大约一万八千冲次磨一次,5%档差不多一万二就得下机,差了三成。
间隙怎么取:按料厚百分比起步,用毛刺校准
没有特殊要求时,单边间隙先按料厚的6%-10%取,软料取小头、硬料取大头,试模后看毛刺高度再微调。断面要求高的产品(硅钢片、紫铜这类),可以往下探到5%,但要接受刃磨周期变短。
我们的做法是:新模试冲两百次停机,用千分尺量毛刺根部高度。0.8毫米以下的板,毛刺不超过0.03毫米算合格,超了就先查间隙再查刃口。别一上来就修刃口,顺序反了会白磨一刀。
间隙靠的是线切割和成形磨做出来,刃口精度不到位,取值再合理也白搭。五种加工方式的取舍,之前写过一篇车铣磨放电线割五大工艺对比,选刃口加工方式时可以对着看。
整副模具从下料到试模的完整顺序,也可以参考模具制造全流程的十二道工序这篇,排生产计划时少走弯路。
回到开头那副间隙3%的落料模,后来把间隙放到8%,崩刃没再犯,毛刺稳定在0.03毫米以内,客户那边也没退过件。间隙不是越小越好,也不是越大越省事,取值要贴着料厚和产品要求走,试模之后拿毛刺高度说话。你手头如果有正在调的模,先把单边间隙换算成料厚百分比核一遍,很多毛刺问题到这一步就找到根了。
常见问题
冲裁模具间隙一般取料厚的多少?
普通碳钢落料冲孔,单边间隙行业普遍按料厚的6%-10%取;软一点的紫铜、铝取5%-8%,弹簧钢这类硬料可以放到10%-12%。具体还要看产品对断面的要求,断面要求高就往下取,代价是刃磨更勤。
间隙不均会导致什么问题?
最典型的是毛刺一边厚一边薄,刃口单侧磨损快,凸模容易啃边。我们碰到过一次,查到最后是固定板加工歪了0.05毫米,重新装配才消掉。查间隙不均要沿凸模四个方向分别量毛刺,别只量一处就下结论。
间隙磨损变大后还能修吗?
凹模可以补焊后重新线切割一刀,或者直接换镶件;凸模一般修外圆磨小一档,间隙重新配。崩得厉害的话修补不一定划算,先算一下镶件成本和交期再决定。