佛山五金模具强在哪?南海家电五金冲压模的工位、钢口与报价实录
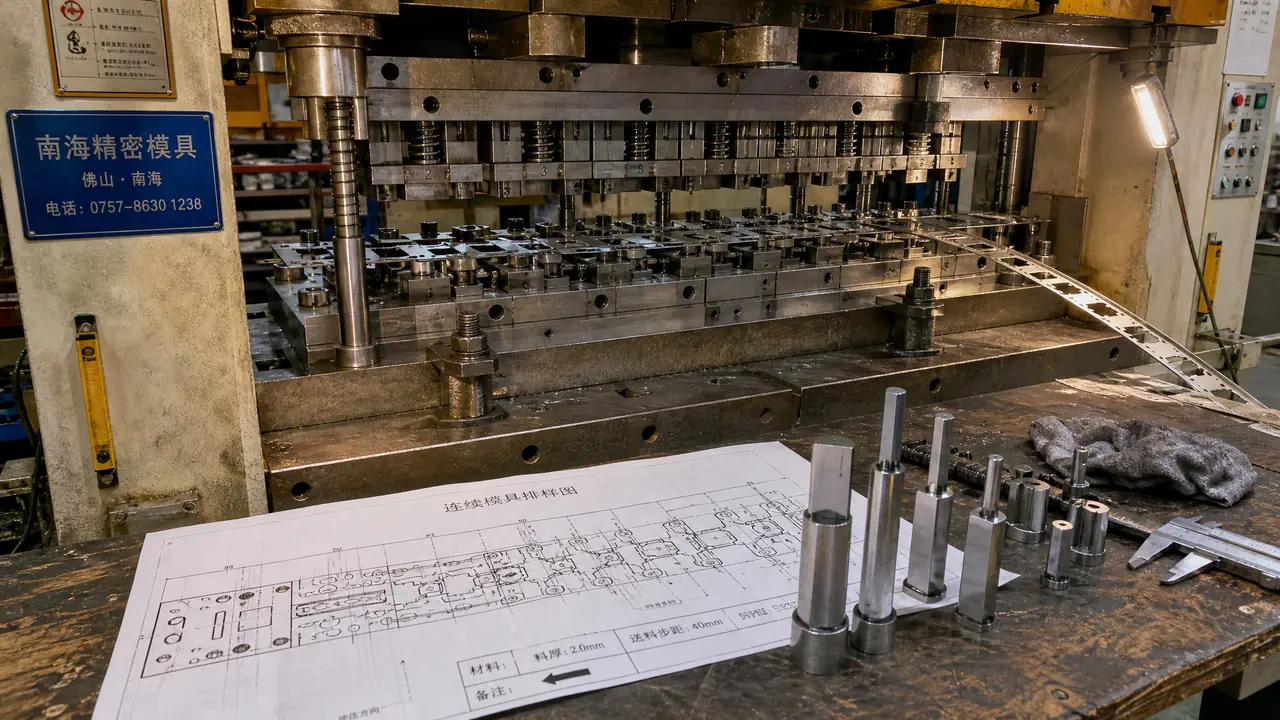
这事儿得拆开说:佛山五金模具的底盘不在参观通道里,在南海丹灶、顺德龙江一带吃家电五金件量的冲压车间。铰链滑轨支架这类级进模,佛山九万到十五万一套,模具钢口选对,一套模吃三百万模次;选错,两万块差价换来的停产够你记十年。下单前把工位、刀口、间隙这三本账算清。
上个月佛山一家做烤箱门铰链的厂子直接到车间找上门,开口就是打预投产的首件,明天打样,刀口崩了,问我能不能今天就补两块入块过去。我查了库存,SKD11的料是现成的,热处理回来最快也要后天。
先把结果说了:入块后天上午到,他们自己先用备模顶了一天半。这一趟跑下来我就在想,佛山五金模具这一块,外面的人看得最多的永远是顺德家电总装的流水线,真正压着整条链子走的是南海丹灶、龙江那些冲压车间,一副模出问题,下游装配线整条趴着。
我在这边跑冲压件和模具配套五六年,家里上样的、找模的、催入块的电话一天十几个。这篇不讲大道理,就把我记账本里那几类活、几组价、几个翻过的坑摊开给你看。
佛山五金模具的活都压在哪几类件上
佛山五金模具的大头是家电五金件:铰链、滑轨、支架、接线端子、罩壳这一类级进模和单工程模,料厚零点五到一点二毫米的冷轧板是主流,热轧板只用在强受力支架上。这个构成跟永康那种以门业电动工具为主的地盘、跟东莞长安偏消费电子精密冲压的路子,分得很清。
拿我经手过的单子,分几类摆一张表,数字全是我自己账本里的经验区间:
| 件类 | 模具类型 | 工位数 | 报价区间 | T1试模周期 |
|---|---|---|---|---|
| 柜门铰链座 | 级进模 | 9-12 | 9-14万 | 25-30天 |
| 家具滑轨件 | 级进模 | 10-14 | 10-15万 | 28-35天 |
| 烤箱微波炉支杆支架 | 级进模 | 7-10 | 8-12万 | 25-30天 |
| 接线端子 | 高速级进模 | 12-16 | 15-25万 | 40-50天 |
| 洗衣机罩壳门板件 | 单工程模 | 单工序 | 6-9万 | 20-25天 |
看清楚这张表就明白本地厂靠什么吃饭了:没人大批量做注塑模,一半以上的车间就守着零点五到一点二毫米这个料厚区间,冷轧板一卷一卷地上。端子模为什么单独一档?工位多、步距精度要求高、送料节奏快,没有高速冲床的厂根本不敢接,接了也是往外发。碰到很厚的热轧板支架,那类活佛山接得少,附近的锻打厂更对口。
顺带说一句跑题的话。外人老觉得冲压就是哐当哐当砸铁,没什么技术,实际上工位怎么排、先冲哪个孔后弯哪个边,直接决定料带能不能顺。同一个铰链,排样排得好和排得糙,刀口寿命能差出一倍,这话是我拿两副模的维修记录对出来的。
一套佛山五金模的报价单怎么算
九万到十五万的一副铰链模,钢料加模架占五到六成,设计加工占三到四成,试模留一成浮动;低于八万的报价,差的钱多半从钢料和热处理里抠出来的。报价单别只看总数,先圈刀口用哪个牌号、热处理是真空还是普通。
展开讲讲这几本账。刀口件用SKD11淬硬到六十度上下,是佛山这边的主流做法,冲压机台从一百六十吨到三百二十吨都有。要更长的寿命,本地头部的厂会上粉末高速钢,ASP-23这类,价格翻着走,普通钢一套入块几千,粉末钢一万六往上。外导柱买DMF的成对组件,小厂用杂牌,精度差得不是一点半点。对了,说到钢,插一段真实的事:以前本地不少厂冲刀口认日本神钢的SKD11,后来神钢关停,几个熟厂陆续换了日立或者国产的Cr12MoV,进价跟着动了,报价单里钢价那行现在经常标"按采购日结算",别嫌它烦,这是行情真的在动。
压弯处有回弹,全靠试模阶段一遍遍修,刀口间隙按料厚的百分之八到十二给,单边。零点八的冷轧板,间隙就落在零点零六四到零点零九六这个窗口里,差一点点,毛刺和尺寸就都不对了。这套间隙逻辑往深了讲又是一篇,先按下不表。
非标件没有标准答案,布局怎么排、你手里有多少预算,都得单独谈。等批量上来,材料费、工时费、摊销费怎么拆着算,之前写过一篇五金模具冲压加工的报价怎么算?材料、工时、模摊一笔记清楚,讲得比我细,可以对着自己手里的报价单看。
防坑两句。第一,正规厂会写明热处理硬度和来源,敢写"约60HRC"再标淬回火工艺的,起码钢口没糊弄。第二,报价单里没有写试模次数的,当场让他补,改一次模两三千,三次五次下来就是一部手机的钱。
同样的活,佛山厂跟永康厂怎么比
纯五金冲压,佛山和永康都不弱:佛山胜在家电链就在隔壁,改模到场快,做样修模不用出远门;永康胜在通用件走量大、单价压得低。像铰链滑轨端子这类跟家电配着走的活,我站佛山;门业电动工具那类通用冲压件,永康的行情更狠。
我两边都打过交道,掰开说。永康那边的优势在于本地五金市场拉得动量,通用冲压件的价格压得比佛山狠,一个滑轨件能给你报低百分之十到十五。但佛山有个别的城市比不了的东西:链子短。丹灶到顺德的家电厂,一个小时车程,模具厂自己的加工车间基本配齐了慢走丝线切割、平面磨、加工中心。上个月那家烤箱厂刀口崩了,从打电话到新的入块装回模上,中间隔两天;这要是在外地开的模,快递加排产,一个星期都打不住,装配线可等不起一个星期。
再补一点,佛山这边不少冲压厂是家电厂的老搭档,图纸往来熟,公差怎么放、哪里能松哪里不能松,师傅心里有数,第一次试模的合格率就高。省的那一两次试模,就是真金白银。
验厂看哪几台设备、摸哪几块料
验厂不用看多花哨:先看热处理用什么炉、有没有真空炉,再看磨床精度和线切割是谁家的,最后拿他的报价单问钢口和间隙怎么给,三步就能筛掉大半水分。缺真空炉的厂,刀口寿命撑不长。
进车间先扫三眼。一眼看热处理炉,本地有真空炉的厂不多,不少厂把热处理发外,发外没问题,要看他有没有固定合作方,问得出热处理厂名字的,起码流程是真的。二眼看磨床,平面磨和成型磨的精度决定入块能不能做到两微米以内的配合。三眼看线切割,慢走丝和快走丝是两个世界,刀口件必须慢走丝,一眼就能看清他有多少台。
再摸料。仓库里翻一块SKD11的入块,看表面有没有黑皮、锻打纹路正不正。别笑,这个土办法比看证书实在,证书能借,料借不来。
冲压模这套活,从下料、热处理、线切割到装配试模的完整流程,冲压模具加工工艺全流程:下料、热处理、线切割到装配试模那篇写得很全,验厂前把那篇过一遍,进车间就不会两眼一抹黑。
对了,验厂最好带个懂行的,哪怕多花两百块请个老师傅陪跑。车间里的门道,眼睛看得再快,也不如一双摸过二十年钢的手。
家里有高速件要做的,多问一句送料。端子这类细步距的活,送料机的档次直接决定良率:送料步距误差要压在零点零二毫米以内,料带才不会在第十几个工位上错位压伤。接单之前先看厂里的冲床转速,每分钟四百冲次以下的机台接高速端子单,胆子比技术大。
卸料板这一块也别放过。普通模卸料板做个让位就行,高速模的卸料板兼着护住小冲头的活,间隙配得比刀口还严,这一块做糙了,细冲头三天两头断,断一次停机半天,账全亏在这。
拉回开头那个烤箱厂。入块后天到了,装上去一打,首件尺寸回到图内,他们厂长发来一句"够快"。我这行做久了越来越认一个理:佛山五金模具的优势从来不是哪一台设备多新,是这套链子转得快、师傅手熟、钢口该上的都上。一副模从报价到量产,每一步省下的那几天,最后都会变成你在客户眼里的"靠谱"。下回你再拿着五金件的图纸找模厂,先把料厚、工位、年量报清楚,剩下的,让对方拿账本来谈。
常见问题
佛山五金模具一副正常能用多少模次?
SKD11刀口配真空热处理,冲一到一点二毫米冷轧板,一百万到一百五十万模次就得修刃,翻修两三次,总寿命往三百万模次走。上粉末钢能再抬一截,但只建议年量大的件上,小量件回不了本。
佛山这边开一副铰链级进模要多久?
常见周期是二十五到三十五天出T1。急单可以插队,本地厂链子短,加急压缩到二十天上下有得谈,但要加钱,幅度一成到两成。
佛山五金模具厂单件小批量接不接?
分厂。做家电链配套的厂一般一千套起接,几百套的小单要么拼到别人的量产单里做,要么加开机费。也有专门吃小单维修件的作坊,便宜,但钢口和精度别抱太高期望。
南海和顺德做五金冲压有什么分工吗?
大体上南海丹灶一带小五金、家具五金件更密,顺德龙江容桂围着家电链转,支架罩壳这类家电五金件多。两边车程半小时,界线没那么死,关键看你要做的那类件他的手上有多少现成的排样经验。
冲压件毛刺大,一定是模具钢不行吗?
不一定。毛刺先查三处:刀口间隙是不是偏了、刀口是不是钝了、卸料力够不够。十有八九是间隙没给对,上来就换钢料,钱花在错的地方。