合页模具冲什么?五金铰链的级进冲压
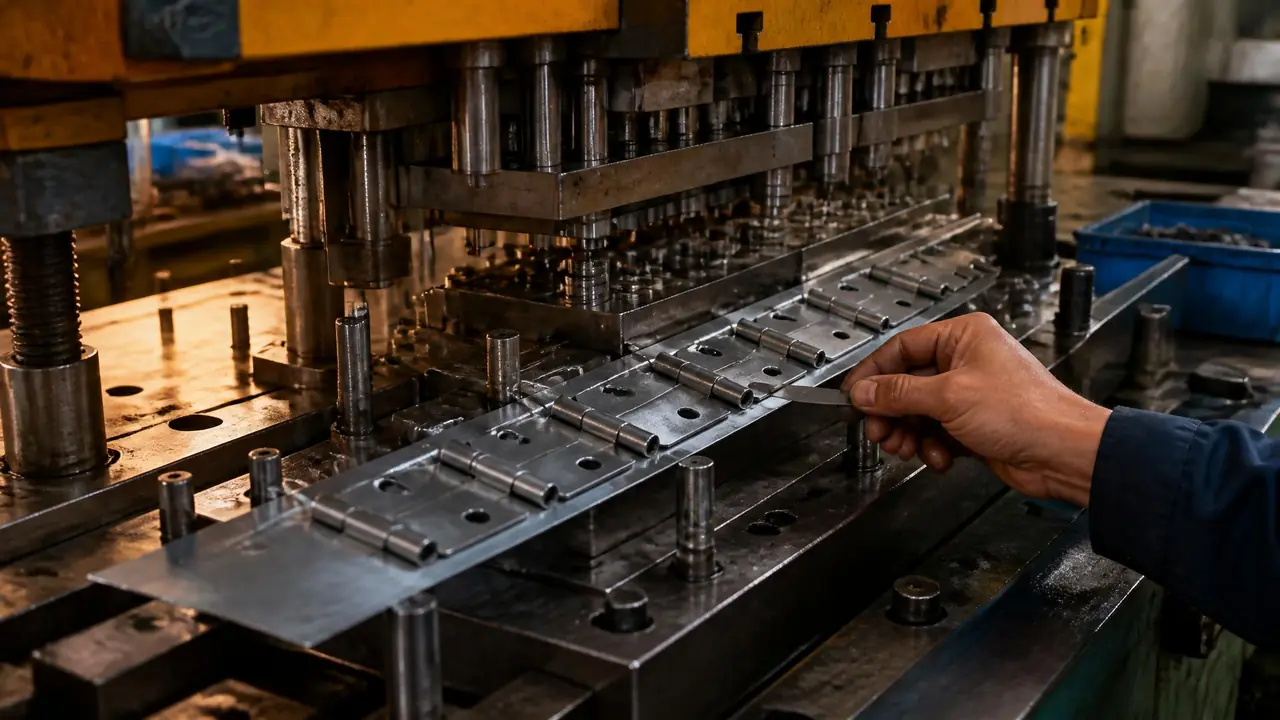
先说结论:合页模具就是一副五到八个工位的级进冲压模,冲孔、落料、卷圆、折弯在一条料带上走完,最要命的是卷圆工位的回弹。看试模件先摸筒缝张没张口,再谈价钱。
合页模具冲的是什么?就是你家门上那副铰链——两片页片、一圈卷筒、一根销轴,全部从一条冷轧钢带上冲出来。很多人以为合页就是个简单冲压件,随便开个模就能打,等真下单一套才栽在卷筒上:筒缝张口、筒孔椭圆、销轴装不进去,整批货卡在装配线上。
我亲眼看过一套四寸合页模试模。前四个工位顺顺当当,到卷圆那一步,筒缝裂开接近半毫米,穿销直接卡死。模房师傅加了道预弯,把回弹量重新收了收,第二天才过。合页模的功夫,八成花在卷圆这一下。
合页模具从头到尾冲哪几道?
一副典型合页级进模五到八个工位:冲孔、切边落料、压筋、预弯、卷圆、折弯、切断,一条料带一次走完。页片上的螺丝沉孔和销孔放在最前面冲,因为后面料带还要往前送,这几个孔就是后续工位的定位基准。中间的压筋(老师傅叫打凸)是给页片加出加强筋,防止合页装上门以后发软下垂。
排样是这么走的,我按常见四寸合页的排法列一张表:
| 工位 | 做什么 | 要注意什么 |
|---|---|---|
| 1 | 冲销孔、螺丝沉孔 | 孔位是全模基准,公差收到正负0.02毫米 |
| 2 | 外形切边、局部落料 | 刀口单边间隙按料厚的5%-8%取 |
| 3 | 压筋打凸 | 筋深0.3-0.5毫米,压深了页片会翘 |
| 4 | 预弯 | 先把料头弯到60度左右,给卷圆留回弹余量 |
| 5 | 卷圆成筒 | 整副模具的命门,后面单独讲 |
| 6 | 折页片角度、切断分离 | 两片页片左右错位排布,一出二省料 |
话说回来,工位数不是死的。结构简单的小合页五工位就够用,带弹簧片的弹簧合页能排到十个工位往上。料带一出二还是一出四,直接决定你每片合页的材料成本,这一步在设计阶段就锁死了,模具做好再想改,等于重开一副。
料带本身也有讲究。民用合页最常见的是0.8到1.2毫米的冷轧板,好点的用08F或SPCC,表面要做烤漆电镀的还得控制料带的平整度。料宽公差直接喂给导正销,来料宽窄忽大忽小,再准的导正销也救不回来。所以下采购单的时候,钢带的宽度公差和模具的设计要一起对,很多厂把这两件事分开管,出了批锋互相甩锅,我见过太多次了。
卷圆工位为什么是整副模具的命门?
卷圆就是把切好形的料带端头卷成合页筒,回弹量算不准筒缝就张口,销轴根本装不进去。0.8毫米冷轧料卷直径3.5毫米的筒,R槽往往要往小收0.15毫米左右来抵回弹,具体收多少得靠试模摸出来。
卷筒的原理不难:把页片一端的料弯成圆筒,两片合页的筒上下相扣,穿进销轴就能转。难在冷轧板弯过去会弹回来一点。回弹量跟料厚、材料硬度、筒径都有关系,没人敢拍脑袋给准数。我的做法是第一版按回弹角5度左右估,试模时拿塞尺量筒缝,张多少补多少。
不同料厚差别也很实在。1.0毫米以上的厚料卷筒,回弹相对好压,R槽收半毫米上下就有感觉;0.6毫米的薄料反而娇气,收多了起皱,收少了张口,得在预弯和卷圆之间多拆半档。料越薄,工位给得越宽裕越好,这是拿好几套模换来的体会。
还有一个坑是筒孔椭圆。卷圆靠上下R槽挤压成型,料带送进时压料不实,料一窜动,筒就卷成蛋形。前面那套模在卷圆工位前加了两排导正销,情况才稳下来。销轴的配合也有讲究:销径比筒孔小0.1到0.15毫米,转起来顺滑不旷,装门以后没有那种咯吱声。太紧穿不进还磨销,太松开关门有旷量,这两头都不能贪。
打批量的时候,卷圆工位磨损比冲孔刀口来得快。R槽长期挤同一圈料,表面拉毛以后,筒外圈就开始出划痕,电镀完更明显。模房一般会在卷圆嵌块上做镜面处理,磨损到一定程度就拆下来重新磨一刀再镀硬铬,这套保养做得勤,模具多打几十万冲次不成问题。
刀口选材和间隙,产量说了算
合页模刀口主流用Cr12MoV,淬火58-62度,冲不锈钢合页就换SKD11或粉末高速钢。冲裁单边间隙取料厚的5%-8%,0.8毫米的料留0.04-0.06毫米。间隙放大,毛刺跟着变大;间隙太小,刀口崩得快。
产量是选材的分水岭。普通民用合页一副模打三五百万冲次,Cr12MoV完全够用,刀口钝了修一次,修完还能再冲二十来万次。要是接的是长期大单,年产量奔着上千万片去,就有厂子上硬质合金刀口镶件,贵一两万,寿命能翻一倍往上,摊到每片合页上反而更省。
冲不锈钢合页又是另一码事。201料比冷轧板硬,刀口磨损快三成左右,间隙还得适当放大,不然崩刃给你看。我见过有人拿冲冷轧料的模直接去冲304,三天崩了两个冲头,最后整套刀口换材料重做,这笔学费不便宜。有条件的话,模具一开始就按不锈钢的参数设计,回头冲冷轧料没大碍,反过来就费劲。
试模环节别催太急。合页模正常要试两到三轮:第一轮看送料顺不顺、孔位准不准;第二轮收卷圆的回弹,量筒缝;第三轮才连冲几千次验毛刺和筒的一致性。行业里一副合页模从上机到交模,顺利的话十天半个月,被卷圆拖上一两个星期的我也见过。下单合同里把试模次数和修模责任写清楚,后面扯皮就少一半。
回到开头那句:合页看着不起眼,模里头的门道全压在卷圆和间隙这两处。你要是正准备订合页模具,先让模房把排样图画出来逐工位确认,试模那天第一件事拿塞尺量筒缝、手动插销轴,这两关过了,后面的量产基本不会出幺蛾子。
常见问题
一副合页模具大概多少钱?
普通四寸平开合页的级进模,市面上大多在3万到8万之间,工位多、料带一出四的会往上走。不锈钢合页模因为刀口材料升级,通常比冷轧料模贵两三成。报价低得离谱的,先问清楚含不含卷圆工位的试模修模费用。
合页筒直径和销轴怎么配才合适?
行业里常用的搭配是筒孔比销径大0.1到0.15毫米,比如销打3.5毫米,筒孔做到3.6-3.65。验收时拿销轴现场试插,转一圈不卡不晃就基本合格。批量大的,最好抽几片量筒孔的圆度。
冲不锈钢合页和冲冷轧钢合页,模具差在哪?
间隙放大一点、刀口材料升级、卸料力加大,这三处都得改。不锈钢的回弹也比冷轧料大,卷圆R槽要重算。同一副模先按不锈钢设计,冲冷轧料时微调就行,顺序倒过来基本要返工。
合页模具的寿命一般有多长?
Cr12MoV刀口总寿命大概300万到500万冲次,中间修三四次刀口很正常。硬质合金刀口能到一千万冲次往上。寿命到了多数不是整套报废,换刀口镶件和卷圆嵌块就能接着用,这笔预算下单前要留出来。
延伸阅读
想往深一层看级进模的整体逻辑,这篇级进模具是什么?连续冲压高效生产的核心装备讲得更系统。
铰链这类五金件的排样和刀口选材,五金冲压模具怎么做才稳定量产?铰链支架端子的排样与刀口选材实录里有更细的记录。
折弯回弹的通用算法,折弯模具怎么选怎么用?上模下模类型、槽宽口诀与折弯顺序一篇吃透那篇也能对上。