模具雕刻机厂家怎么挑?主轴床身售后三处验机实测
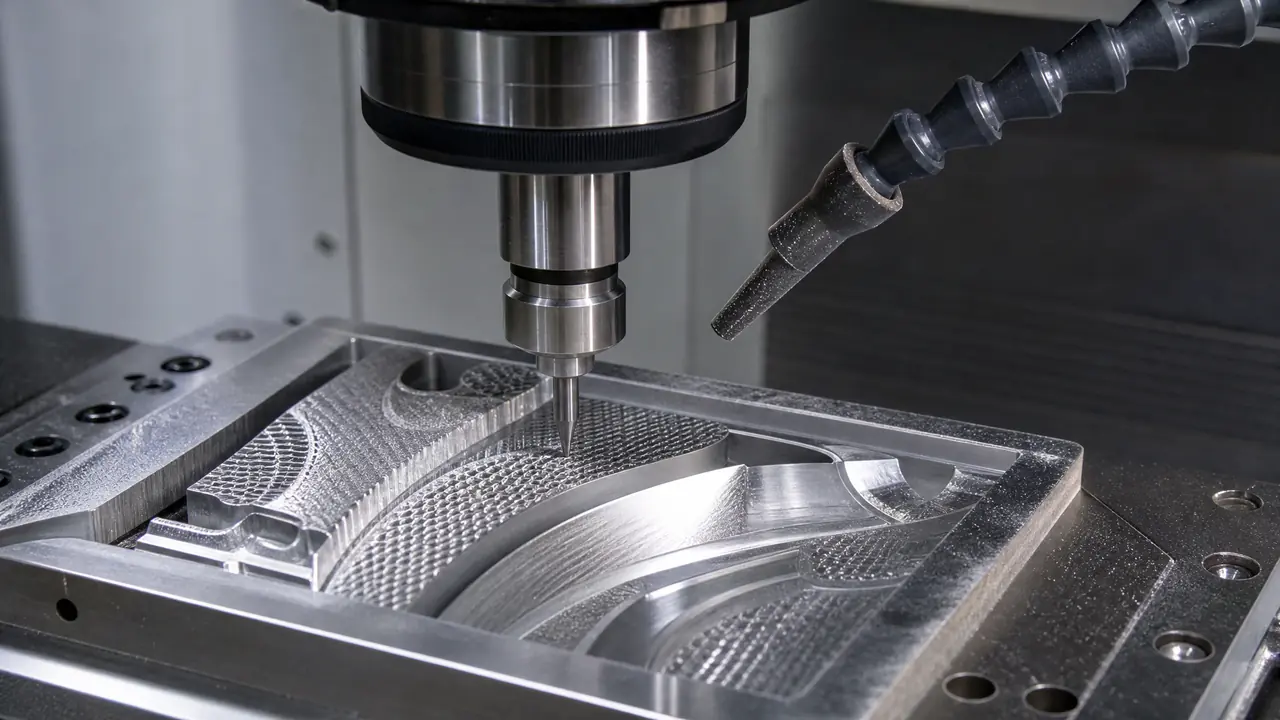
把话放这儿:挑模具雕刻机厂家,主轴、床身、售后三处过关就能签,其余参数都是包装。验机必须带一件自己的活去试切,空载转得再漂亮也说明不了问题,合同里不写主轴保修年限和上门时效的,报价再低也放一边。
上个月陪隔壁厂的老周去苏州验一台精雕机,业务员把样本往桌上一摊,24000转、6千瓦,说得天花乱坠。老周从包里掏出一件铝制花纹模坯,就一句话,拿这个试。对方脸色变了一下,还是让上了机。切完量尺寸,差了0.03毫米,这台当场就否了。挑模具雕刻机厂家,我的判断就一条:敢不敢让你带活试切,比任何参数表都诚实。
这行里把精雕机和雕铣机搅在一起说的太多了。干模具电极、花纹、小型腔体的,你要的其实就是一台刚性好、主轴稳、售后跟得上的机子。厂家成色好不好,拆开三处看就够。
主轴和床身是一台机的底子
模具雕刻机先看主轴和床身:主轴问清功率转速和冷却方式,床身看自重和导轨淬火,这两处不过关,再便宜也是替厂家消化库存。主轴是整台机唯一在"干活"的心脏,铜公电极开粗要的是扭矩,精修花纹要的是高转速下的跳动量,一根主轴两头都得兼顾。
具体怎么问?进口风冷主轴别迷信,干电极开粗的那种重切削,油冷或者水冷的5.5千瓦以上才扛得住,风冷连续跑两小时热伸长就上来了。主轴径向跳动要当面用千分表打,新机不能超过0.003毫米,超过0.005的直接pass。我跟你说个土道理,主轴跳动大就像螺丝刀刀口磨圆了,你手上再稳也拧不好一颗螺丝。
床身看两点。一是自重,同规格工作台的机子,2.8吨和1.9吨放一起,重的那个吃刀稳,抖纹少,这个钱省不得。二是导轨,问清是线轨还是硬轨,线轨滚珠的精度高但刚性弱,做模具的人我更偏向硬轨或者重载线轨,毕竟咱们切的是H13、S136这种硬料,不是切亚克力做门牌。
对了,说到硬料,有个坑必须提。有些厂家拿软料试切给你看,铝合金、铜,切出来确实漂亮。你当场要求切一块50HRC的钢料,跑十分钟看光洁度和尺寸稳定性,这才是模具活的真题。
验机带件活去,空载演示什么都说明不了
验机别看空转演示,带一件自己车间正在做的活去试切,用千分表和三坐标量结果,十分钟就能让一台机的真实水平现原形。厂家挑给你的样件一定是最好切的料、最简单的刀路,你得把考题换回自己的。
我上个月那次验机,带了两种活,结果对比如下,你们自己看:
| 试切件 | 材料与硬度 | 考核点 | 合格线 | 实测结果 |
|---|---|---|---|---|
| 铜公电极(清角开粗) | 紫铜,软料 | 每分钟去除量、表面振纹 | 粗加工单边1.5毫米无让刀 | 合格,残留0.01毫米内 |
| 花纹模腔(精修) | 铝坯,预硬 | 0.2毫米球刀纹路清晰度 | 纹路无断刀痕、无抖纹 | 不合格,纹底有密抖纹 |
就这一块花纹模,把一台样机否了。业务员还嘴硬说是刀具问题,换他们自己刀再试一遍,还是那样。床身轻、主轴高速下刚性不足的机子,软料看不出来,一上细纹路就露馅。这种测试跑一台机也就四十分钟,值一趟路钱。
控制系统也得问。同样是三轴联动,有的厂家用的系统跟自家机床根本没调透,刀路补偿做不平滑,细纹路照样抖。看厂的时候让对方当场改一个参数,比如把进给从3000提到5000,看系统响应和加工面变化,调不顺的就说明机子和系统磨合没做够。想了解这类设备加工出来的活怎么用到模具上,可以看看这篇讲模具雕刻工艺分工的:模具雕刻用什么机器?雕铣机、雕刻机与加工中心的分工。
售后条款比参数表更能看出厂家成色
判断模具雕刻机厂家靠不靠谱,看合同敢不敢写主轴保修一年半、48小时上门、易损件48小时发出,敢白纸黑字落实的才是老手。参数表人人会印,售后条款是真金白银的成本,敢写才有底气。
我们车间那台精雕机是前年买的,主轴第九个月出了异响,厂家省内发货第三天师傅就到了,换了轴承没收钱。换作隔壁市一家小作坊出的机子,同样的故障拖了二十多天,模具新品等电极等得黄花菜都凉了。电极加工卡一天,整套模具的交期就往后推一天,这个损失比机器差价大得多。
签合同前把这几条逐条抠清楚:主轴质保多久,保养是寄修还是上门,易损件(夹头、轴承、密封圈)当地有没有库存,操作培训给几天,系统升级收不收费。还有一条很多人漏了,问清G代码后处理和常用刀具库模板给不给,不给的话你回来还得自己摸半个月。老实讲,肯把后处理文件直接拷给你的厂家,基本都是真做过模具行业的。
预算方面我也交个底。做电极和花纹模的机子,台面700乘600左右的规格,主流价位在8到15万,低于6万的要么床身减重要么主轴缩水,20万往上的基本是加了第四轴或者高配系统,纯做电极用不上那个钱。具体的型号档位拆解,之前写过一篇价格专题可以对着看:模具雕刻机多少钱一台?型号配置与价格区间分析。
跑销售的朋友要是问我哪个厂家好,我从来不报牌子,只让他列三样东西给我:核心部件供应商清单、敢签的售后条款、一个能去试切的本地老客户。三样都给得爽快的,基本错不了。想横向比较设备的,这篇按设备类型拆了各家的验收路数:模具设备厂家怎么选?CNC/火花机/线切割/磨床品牌梯队与验收实战。
回到老周那次验机。最后他们定的是另一家,价格贵了一万二,但花纹模试切一次过,主轴质保写到两年。设备这东西跟换遥控器电池一个道理,看着都一样,里面的电芯差远了。多花的一万二,半年就从电极交期里赚回来了。
常见问题
精雕机和雕铣机做模具电极选哪个?
小电极、花纹类选精雕机,主轴转速高、细节好;大电极开粗量大就选雕铣机,床身重、扭矩足。车间两样活都有的,预算够就各配一台,硬要用一台兼顾的,选重载线轨的中型雕铣机最折中。
模具雕刻机的主轴保修一般多久?
行业里常见的是一年,肯写一年半到两年的厂家通常对自己的主轴供应链有把握。谈判时别只问年限,把"异响、热伸长超差也算质保范围"这句话写进条款,不然到时扯皮很被动。
二手的模具雕刻机能不能买?
能买但要带千分表去,重点打主轴跳动和各轴重复定位,超过0.005毫米的不要。还要问清开机时长,主轴轴承是消耗件,跑了八千小时以上的机子,省下的钱不够换一根主轴。
石墨电极和铜电极对机器要求一样吗?
不一样。石墨粉尘大,要配吸尘和防尘导轨罩,主轴密封也得是防尘型的;铜电极则看重切削扭矩和切削液回路。买之前跟厂家说清楚主要切什么料,让对方按料配机,别拿通用配置凑合。