模具加工成型是怎么回事?从模具钢到出件的全程拆解
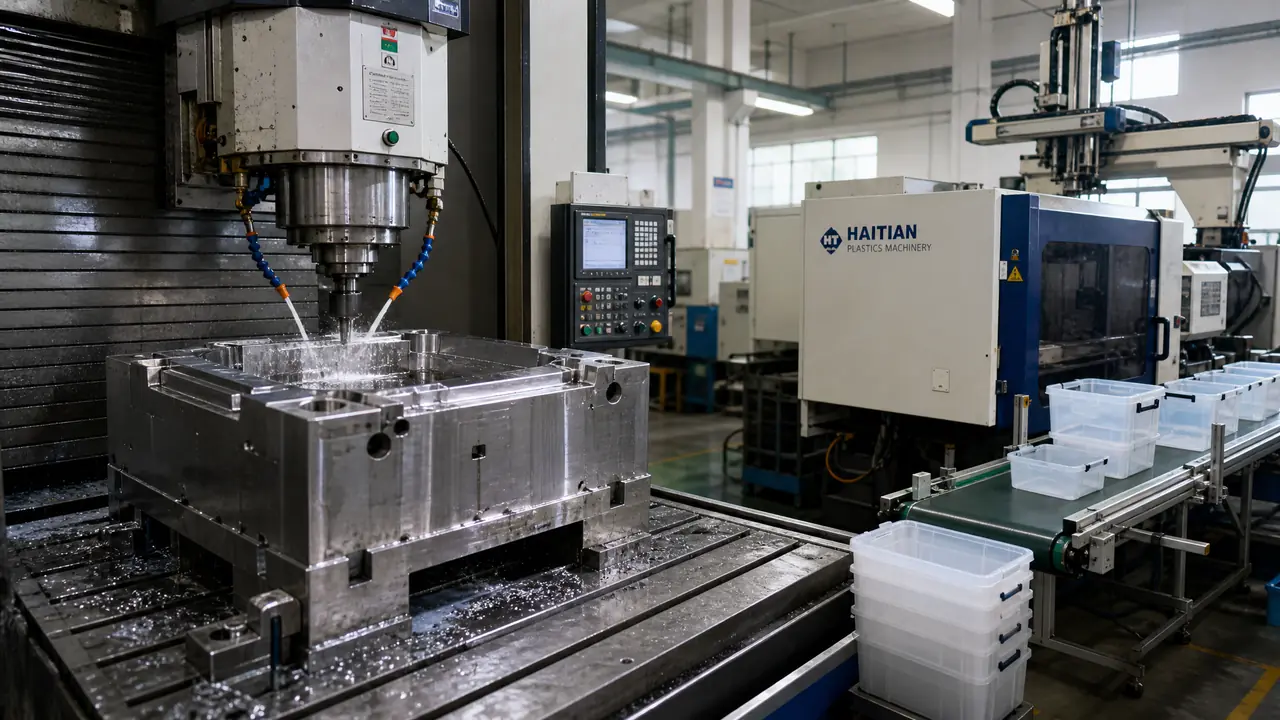
这事儿得拆开说:模具加工成型根本是两段活,前一段在模房把模具钢做成一副模,验的是公差和硬度,后一段把模装上注塑机出产品,验的是尺寸外观和周期,两段责任方不同、标准不同,下单前把两头都写进合同,交期和质量才不会扯皮。
「你们厂到底是做模具加工,还是做产品成型?」客户电话里这么问,我接单时把模具加工成型拆成两段讲给他听:前一段在我们车间把模具钢做成一副模,后一段这副模装到注塑机上把原料变成产品。判断也一并给他:这是两家手艺,验收标准不一样,合同里得分开写清楚。
说实话,不少客户以为下完单就等着收货,中间发生了什么一概不知,出了问题也只会催。行里有句老话,模具是妈,产品是崽,妈没生好,崽一定歪。话糙理不糙,下面我拿上个月跟完的那套收纳盒模,把两段活一步一步拆给你看。
模具加工成型是两段活,两套验收标准
模具加工成型分两段:加工段把钢板做成尺寸合格的模具,验收量公差和硬度;成型段用模具批量复制产品,验收量外观、尺寸和周期,两段的责任方和判断标准都不同。分不清这个,出了问题两家只有互相甩锅。
打个土比方,跟做月饼一个道理:先请人雕一副饼模,再拿模子压饼,雕模是手艺,压饼也是手艺,两码事。厂里也一样,加工段在模房,干的是钢的活;成型段在注塑车间,干的是料的活。我们报价单会分成模价和试模两项,注塑加工费另算,客户看分项就明白钱花在哪。
验收的东西也不同。加工段交的是钢,量的是冷尺寸:型腔做到公差±0.02毫米以内,该淬硬的位置不能欠火。成型段交的是件,量的是凉透后的尺寸:料出模还要缩,得提前放好收缩率,再拿卡尺和塞规一件件对图。冷尺寸合格的模,未必出得了合格件,这正是两段要分开验的道理。
从钢料到模芯:加工这半段的五道关口
加工段五步走:备料开粗、热处理、精机成型、放电清角、省模抛光,一套中型塑胶模走完二十五天上下,每一步都有对应的参数要查。哪一步偷懒,试模时会连本带利还回来。
那套收纳盒模的排产单我还记得。备料订718H模芯钢,三到五天到厂;开粗用三轴CNC把大余量铣掉,留0.5毫米给精加工;热处理外发调质到340布氏左右,来回四天;精加工换球刀走光刀,型腔公差锁在±0.02毫米,这步最吃工时,排了六天;深腔根部和文字位刀够不进去,转火花机放电,铜公打了三个;收尾是省模抛光,油石过完再上一千五号砂纸,亮面位置补抛光膏。
五道关口的账列在这,接单排期就按这张表倒推。
| 工序 | 常用设备 | 要盯的参数 | 常规工期 |
|---|---|---|---|
| 备料开粗 | 锯床、三轴CNC | 留量0.5毫米 | 4-7天 |
| 热处理 | 外发调质炉 | 硬度按图纸(718H约340布氏) | 3-4天 |
| 精机成型 | 高速CNC | 型腔公差±0.02毫米 | 5-8天 |
| 放电清角 | 火花机 | 火花位与蚀纹深度 | 2-4天 |
| 省模抛光 | 油石、砂纸、抛光膏 | 表面等级对样品 | 3-5天 |
交期的行价顺嘴提一句:中型一模两腔的塑胶模,T1试模报35天算正常,报25天以内的要留个心眼,多半是开粗和精加工并工序抢出来的,尺寸稳不稳得看运气。加工段的门道,模具制造工艺路线怎么定?备料到试模的先后顺序与磨放电取舍这篇讲得更系统。
从熔料到出件:成型这半段盯四个数
成型段盯四个数:料温、模温、注塑压力、冷却时间,PP料烧到210度、模温80度上下出件最稳,收纳盒这种件的周期压到45秒才算健康。四个数互相牵扯,动一个,另外三个得重新验一遍。
试模那天我一般守在机台边记参数。机台吨位先要选对,收纳盒投影面积不大,120吨够用;要做周转箱、汽车件这种大投影的,得往240吨到320吨上靠,吨位不够锁模不严,飞边直接糊你一脸。
模温机打到80度,料筒烧到210度,第一模别急着收,连打二十模等机台状态稳了再取样。取样量完关键尺寸,放两小时复量一次,件凉透了还要缩一丝,缩量写进记录。冷却时间从35秒往45秒试,缩水明显就加保压,想再压周期就得改运水,不是拧参数能解决的。
对了,跑个题。有回客户站在机台边非要拿刚出模的热件量尺寸,量出来大了一丝,一口咬定我们做大了。我等件凉透再量给他看,两个数差着0.15毫米,他不吭声了。热胀冷缩这课,做采购的迟早要补。成型的过程拆开讲,注塑模具成型过程分几步?充填保压冷却脱模详解这篇写得清楚。
出了废件往回追:先查参数还是先查模具
缩水先查保压和冷却,飞边先查锁模力和压板,熔接痕先查料温和排气,三个方向都试过参数才动修模的手,参数能救的别拿钢来救。这是试模现场追责任的顺序,反着来就是白花钱。
我在这上面吃过亏。收纳盒模T1试模,箱子四角全是飞边,车间师傅张口要下机修模,我拦了一下,先把压板螺丝挨个摸一遍,发现两条没吃紧,重新锁过,飞边当场轻了七成。真要那时候动钢,五六千修模费白花,工期还得拖三天。
钢的病,参数治不了。分型面碰出凹痕,加压力只会把模压垮,得钳工研合;排气开浅了困气烧边,得补排气槽。我的习惯是试模记录单分两栏,一栏记参数,一栏记模具状态,追责时翻单子,谁的问题一目了然。
| 缺陷 | 先查成型参数 | 参数救不动再查模具 |
|---|---|---|
| 缩水 | 保压时间、冷却时间 | 壁厚悬殊、运水不足 |
| 飞边 | 锁模力、射胶压力 | 分型面研合、压板锁紧 |
| 熔接痕 | 料温、模温、射速 | 排气位置、浇口平衡 |
试模追责的完整路数,模具调试调什么?试模参数与修模的判断顺序这篇按顺序列了,跟单的和采购的都值得存一份。
那套收纳盒模T2一次过,四十五秒一窝,客户拉着两板样品走,尾款结得痛快。两段拆开的逻辑再放一次:下单时把加工和成型分开验收,废件追责时参数和模具分开查,你手里的钱和工期才算得清。
常见问题
一套塑胶模从下单到出第一窝件要多久?
中型一模两腔的模,T1试模报35天是正常数,急单压到30天以内要加赶工费,试出来要改模的另算时间。签合同前把试模次数和改模计费写清楚,这条最容易被含糊过去。
开模和注塑成型能不能找两家厂做?
能,市场上大半是这么分工的,模具厂交模,注塑厂上机。麻烦在出了废件两家互相指,我的建议是让开模厂跟到试模出合格件为止,白纸黑字写进合同再付尾款。
型腔公差±0.02毫米拿什么量?
卡尺分度就是0.02毫米,量内腔得靠三坐标和千分尺。我们厂精加工完由质检出报告,客户验收拿同一份报告对数,省得两边的数打架。
成型件刚出模量尺寸为什么偏大?
料在模腔里是热胀的,凉透还要缩,图纸尺寸一律按凉透后验收。赶时间就按收缩率推算,别拿热件直接卡,量了也是白量。