模具装配技术要求有哪些?间隙、平行度与配合公差要点
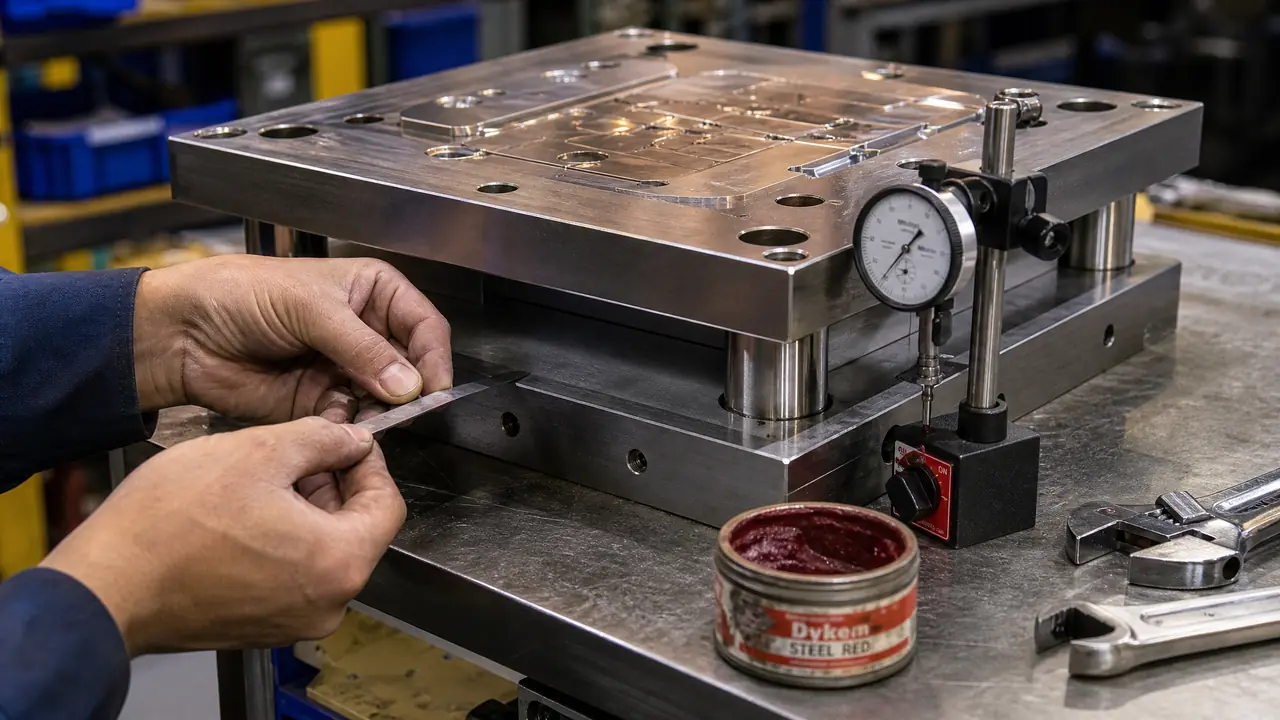
先说结论:模具装配的技术要求就盯三样——配合公差、平行度、间隙。三者互相牵连,任何一样超标,试模不是毛边就是卡滞。装配前先圈出图纸上的公差带,装完用塞尺和百分表逐项复核,别等试模交学费。
模具装配技术要求说穿了就是三个数:间隙、平行度、配合公差。去年八月车间装一套家电外壳模,徒弟把导套压反了面,试模第一模,分型面沿导柱位置拉出一圈烧焦的毛边,拆检返工整整三天。那天起我带人装模有条死规矩:图纸公差没逐条圈出来,谁也不许碰压板。
有人觉得装配就是把零件按顺序拼起来。不是。零件个个合格,装出来的模具照样能废——间隙是装出来的,平行度也是装出来的。机加工给的是基础,最后那一丝一毫,都在钳工台上见分晓。
装模前先把图纸上的三处公差圈出来
动手前先圈三处:导柱导套的配合代号、型芯型腔固定段的公差带、模板平行度标注。图纸没标的,找设计当面确认,别自己拿手感估。这套动作看着繁琐,其实十分钟就能画完,省的是后面几天的返工。
为什么要圈?因为不同位置的公差含义完全不同。导柱固定段压进模板,图上常见 H7/k6 到 H7/m6 的过渡配合,靠压紧后不再松动;型芯固定板那边可能是 H7/p6 这种轻压配合,得用压力机慢慢压。代号差一个字母,装法就是两回事。我见过新手把 H7/m6 当成间隙理解,孔装不进就拿砂纸磨,磨完导柱晃头,整套模的导向精度直接报废。
再有就是平行度标注。模板图纸右下角那一格,写的是上下两面的平行度要求,三百毫米内零点零二上下,这是行业里比较通行的线。这个数待会儿要拿百分表去验的,现在不记,装完就忘。
装配排在整条工序链的收尾,前面每一道给它的余量和精度,最终都在总装时对账。想知道装配前面那十来道工序怎么排的,可以看这篇模具制造全流程:从钢板到成品模具的十二道工序,把位置关系捋顺了再回来,更清楚。
间隙怎么给:要紧的、要滑的、过胶的
原则一句话:固定的靠过渡或轻压配合压死,滑动的留油膜间隙,过胶部位再收一档,间隙大了料就钻进去起毛边。听着像绕口令,落到每个部位都得单独算,偷不得懒。
导柱导套之间那对滑动副,图上多写 H7/f7,实测间隙大概在零点零一到零点零三之间,留着挂油膜。滑块和滑槽那对,常见给到零点零三到零点零六,太紧推不动,太松合模时滑块会窜位。
顶针跟孔的配合最抠门。零点零二到零点零三,这是多数厂的做法。别小看这几丝,去年那套外壳模有个顶针孔铰大了,间隙冲到五丝以上,试模时 PP 料从顶针位置钻出来,制品背面一圈拉丝毛边,就是这个原因。
过胶部位的排气间隙也归这一类。PP 这类稀料,排气深度普遍压在零点零二左右;ABS 能放宽到零点零三上下。这些数不必背,装之前翻一眼料性表就够。
定位销容易被糊弄过去。销孔配作之后,销子打进拔出超过三次,孔口就起喇叭,下次装配位置会漂。我们车间的规矩是销子装一次定一次,拆卸必须配新销或者换位重铰。一颗几块钱的销,坑起整套模的复位精度来,半点不客气。
平行度靠打表,不靠眼睛
合模后用百分表打四个角,对角差压在零点零三以内才算过关,超了别硬拧螺丝,先拆开找原因。磨床出来的板也得复测,装配环节还可能把精度装丢。
打表的顺序有讲究。表座吸在下模板上,表头压上模座边缘,手动合模一半,看指针摆动。四个角各打一遍,读数记下来。差两三丝属于正常波动,超过五丝就得多想一步:是导套压偏了,还是分型面夹了东西。
我碰到过最冤的一次,一套模怎么打都是六丝的差,拆开一看,分型面上粘着一粒磨削屑,比芝麻还小。清掉再合,一丝不差。所以装配车间的压缩气枪和擦模布,跟量具一样重要,这话我逢人就讲。
平行度丢失还有个常见源头在前道工序:淬火件磨削后应力回弹,板子出厂看着平,装上拧紧螺丝就翘。遇到这类板,精加工后放两天再测一遍比较稳。精磨、坐标磨这些工序的留量怎么给、给多少,直接影响装配时还有没有调整余地,这篇模具加工工艺:从粗加工到精加工的完整工序链里写得更细。
红丹飞模到底在研什么?
红丹对研看的是分型面真实贴合率:涂薄薄一层红丹,合模开模看点子,八成以上贴合、零点零三塞尺塞不进,才算飞模合格。这是装配环节唯一没法造假的一步。
流程不复杂。分型面擦净,薄涂红丹,合模,再开。红丹被压开的地方就是接触点,发亮的地方悬空。接触点稀稀拉拉,就用油石顺着研点方向轻推,再来一遍。一套中型注塑模飞下来,两三天很正常,急不得。
图省事的后果我见过。隔壁厂一套模贴合率目测不到七成就合模出货,试模一圈毛边回来,重飞、重试,前后搭进去一个多星期,比老老实实飞一遍亏多了。老实讲,飞模是装配里最枯燥也最值得的活,点子密了,毛边自然就没了。
回到开头那个导套装反的徒弟。他现在装模前会自己拿塞尺把导柱导套的间隙顺一遍,打表的事不用我催。模具装配技术要求听起来是图纸上的事,落到现场就是塞尺、红丹、百分表这三样东西,外加一层一层不糊弄的复核。下次装模,先把这三个数盯住了再说。
常见问题
导柱导套压装需要加热吗?
小规格常温用压力机压入就行。过盈量大或者导套外圆配的是轻压配合,有的厂会把模板加热到一百五六十度热装,也有用干冰冷缩导套的。压入前孔口倒角一定去干净毛刺,不然压偏了神仙也救不回来。
装配完顶针板推不动,先查哪里?
先查顶针孔的孔距和垂直度,再查顶针板导柱有没有装歪。别急着上油,油只能骗一阵,孔位差一丝,加再多油还是卡。
图纸没标间隙值怎么办?
拿同行通用标准跟设计碰一版,白纸黑字写进工艺卡。千万别自己拿砂纸或铰刀现场放大,装的时候痛快,试模还账。
试模前装配工还能自检什么?
手动合模开模三五次,手感有没有别劲;限位块、支撑柱有没有漏装;内六角螺丝对角分两次拧紧。这几样花不了半小时,能挡住大半的低级事故。
延伸阅读
模具加工有哪些方式?车铣磨放电线割五大工艺对比——装配时发现的尺寸问题,多半能从前道工序找到根源。
模具激光焊机值不值?对比氩焊冷焊的热影响区、精度与价格实战——装配磕碰伤、焊补修型绕不开的设备账。