五金冲压模具加工怎么排工序?模房里铣磨线割的先后门道
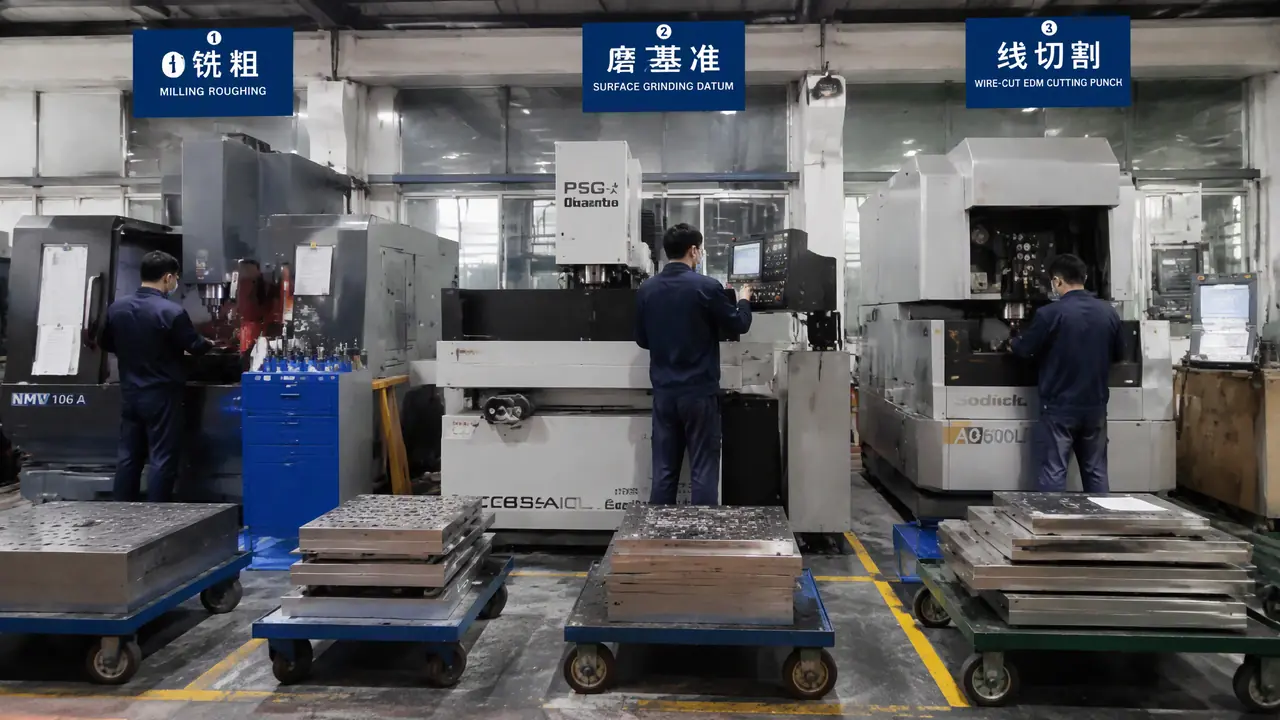
把话放这儿:五金冲压模具加工进模房就是三步,铣床开粗、磨床找平、线割割刀口,顺序乱了就是拿几万块的钢料练手。先算热处理前后的留量,再盯住线割的割一修三,刀口间隙才立得住,冲起来毛刺才起不来。
上个月接了个家具五金支架模的单,客户嫌慢,问我五金冲压模具加工为什么排七天,铣床一天就能把模板铣出来,剩下六天在磨什么割什么。我把模房排期单拍给他:开粗两天、热处理外发三天、平磨半天、线割两天。他看完不吭声了。说实话,模房的时间账就这么记,一副两工位的支架模,Cr12MoV锻件下料,纯削铁只占三成工时,剩下的全耗在热处理变形和刀口精度上较劲。
很多人以为加工就是机床削铁。削铁是门槛最低的一段。
真正贵的是削完之后。淬火会把一根三百毫米长的模板弓出0.05到0.1毫米,你不给磨削留量,淬完就等报废。间隙更邪门,0.5毫米厚的不锈钢料,单边间隙只有0.025到0.04毫米,比头发丝还细,铣床碰都别想碰,只能交给线割。这三道工序谁先谁后、各留多少量,下面一层层讲。
一套五金冲压模具进模房,先铣后磨再线割的顺序不能乱
顺序是死的:铣床在淬火前开粗留量0.3到0.5毫米,热处理淬硬到HRC58以上,平磨找基准,线割收尾割刀口和孔位,倒着走一遍,变形和精度两头都保不住。这个次序背后是个硬道理:钢料出厂是退火态,硬度HB220上下,铣刀咬得动;淬火之后HRC58到60,普通铣刀上去就是崩刃,硬料只剩磨削和线割两条路。所以所有切削活都得赶在淬火前干完,淬火后只做磨和割这类磨料加工。
留量怎么定?我们模房的老规矩是按模板长度估:三百毫米以内的留0.3毫米,六百毫米往上的留0.5毫米,孔位一律放0.3毫米等线割收。这个坑我踩过,早几年贪快,把一副凹模的刃口直接铣到图纸尺寸再拿去淬火,出炉一量弓了0.08毫米,整块料报废,六千多块的Cr12MoV打了水漂,师傅半个月白干。
对了,跑题讲一句打表。平磨前不把磁台擦干净、工件敲实,磨出来的平面度全是纸面功夫,装机一压就现原形。跟换遥控器电池一个道理,看着是小事,没电了什么都白搭。
想看铣车磨放电这些工艺在整个模具行当里的横向比较,可以翻这篇模具加工有哪些方式?车铣磨放电线割五大工艺对比,本篇只盯着五金冲压这一条线往深里说。
铣床开粗磨床保精度,两台机器的分工有讲究
铣床管淬火前的一切粗活,开料、铣让位槽、钻底孔,吃刀量大效率高;磨床只管淬火后的平面和基准,一次进刀0.005到0.01毫米,磨的是公差不是形状,两台机器别互相越界。分工掰开看更清楚:
| 工序 | 时机 | 管什么 | 典型精度 | 外发机时价 |
|---|---|---|---|---|
| 铣床开粗 | 淬火前 | 外形开粗、让位槽、螺孔底孔 | ±0.05毫米 | 60-80元/时 |
| 平面磨 | 淬火后 | 上下平面、基准面 | 平面度0.01毫米内 | 50-70元/时 |
| 成形磨 | 淬火后 | 小镶件刀口成形面 | ±0.005毫米 | 80-100元/时 |
| 线割 | 淬火后 | 刃口、异形孔、窄槽 | 中走丝±0.01毫米 | 慢走丝100-150元/时 |
磨削吃的是硬料,砂轮从46目粗磨换到120目精磨,粗磨留0.05毫米给精磨收。刃口镶件这类小件走成形磨最合算,跟给刀开刃一个道理,磨出来的刃口比铣出来能多冲几万次。我更偏向刀口镶件用成形磨、型孔用线割的组合,比整块凹模全靠线割省料,工时也短。
模座和固定板就简单了,让位孔铣到位就行,导柱孔要么上坐标磨,要么直接买模架厂配好的,自己铰十次不如人家磨一次准。
线割定刀口间隙,五金冲压模具加工的命门在这台机器上
刀口间隙按料厚的5%到8%走,0.5毫米的料就是单边0.025毫米上下,这个精度铣磨都够不着,全靠线割;日用品模中走丝够用,端子精密模必须上慢走丝。两台机器的差价和寿命账摆在一起看:
| 中走丝 | 慢走丝 | |
|---|---|---|
| 割法 | 割一修三,钼丝往复 | 割一修三,铜丝单向 |
| 精度 | ±0.01毫米,Ra1.2以上 | ±0.002毫米,Ra0.4 |
| 适合 | 支架、垫片、铰链模 | 端子、接插件、电机冲片模 |
| 刃口寿命 | 约30万次 | 60-75万次 |
| 单件刀口加工成本 | 低三四成 | 贵但值 |
站队的话我这么说:产量五万件以下的单别碰慢走丝,多花的机时费收不回;百万件级的端子模,慢走丝多花的两个钟头是真划算。这行没有最贵的,只有对路的。
还有个老师傅不外传的小账:线割完的刃口表面有5到10微米的热变质层,脆。上磨床轻轻过一刀,去掉0.003毫米,崩刃率肉眼可见地降下来,刃口寿命还能多两三成。别嫌这一刀麻烦,冲床边上等毛刺投诉的时间比这一刀贵。
刃口定了,接下来就是排样和送料怎么配合,这块五金冲压模具怎么做才稳定量产?铰链支架端子的排样与刀口选材实录讲得更细,两篇对着看刚好接上。
那副支架模后来T1试模一次过,冲了三万件没崩刃。老板回头问第二副能不能便宜点,我说方案有,把慢走丝换中走丝,一副省八百,寿命打七折。他自己掂量完选了贵的。五金冲压模具加工这行,机器不会骗人,你在哪道工序省下的钱,冲床边上一件一件还回来。
常见问题
线割之后为什么还要上磨床过一刀?
线割的放电过程会在刃口表面留一层又薄又脆的热变质层,大概5到10微米。上磨床轻过一刀去掉0.003毫米,等于把这层脆皮削掉,崩刃率明显下降,尤其是冲不锈钢这类硬料的模。
一副两工位的五金冲压模,模房加工要几天?
常规是7到10天。开粗两天、热处理外发三天、平磨半天、线割两天、钳工装配研配一到两天。热处理占大头,所以急着交货的单要提前问热处理厂的档期,别把希望全压在模房排期上。
刀口间隙割小了还能修吗?
能修,但只能往大修。间隙小了可以重新走丝再割一刀或者研磨放大,间隙割大了就补焊重新割,等于推倒重来。所以拿不准的刃口宁可先割保守一点,试模后按毛刺状态往大放。
模房没有慢走丝,刃口外发要注意什么?
三件事:给基准面并注明找正要求,预钻穿丝孔别让丝从实心料上起割,收件时拿千分尺查垂直度和尺寸。外发单上把间隙写清楚到0.001毫米,别只写料厚百分比,两边理解不一样就麻烦了。