五金模具冲压加工的报价怎么算?材料、工时、模摊一笔记清楚
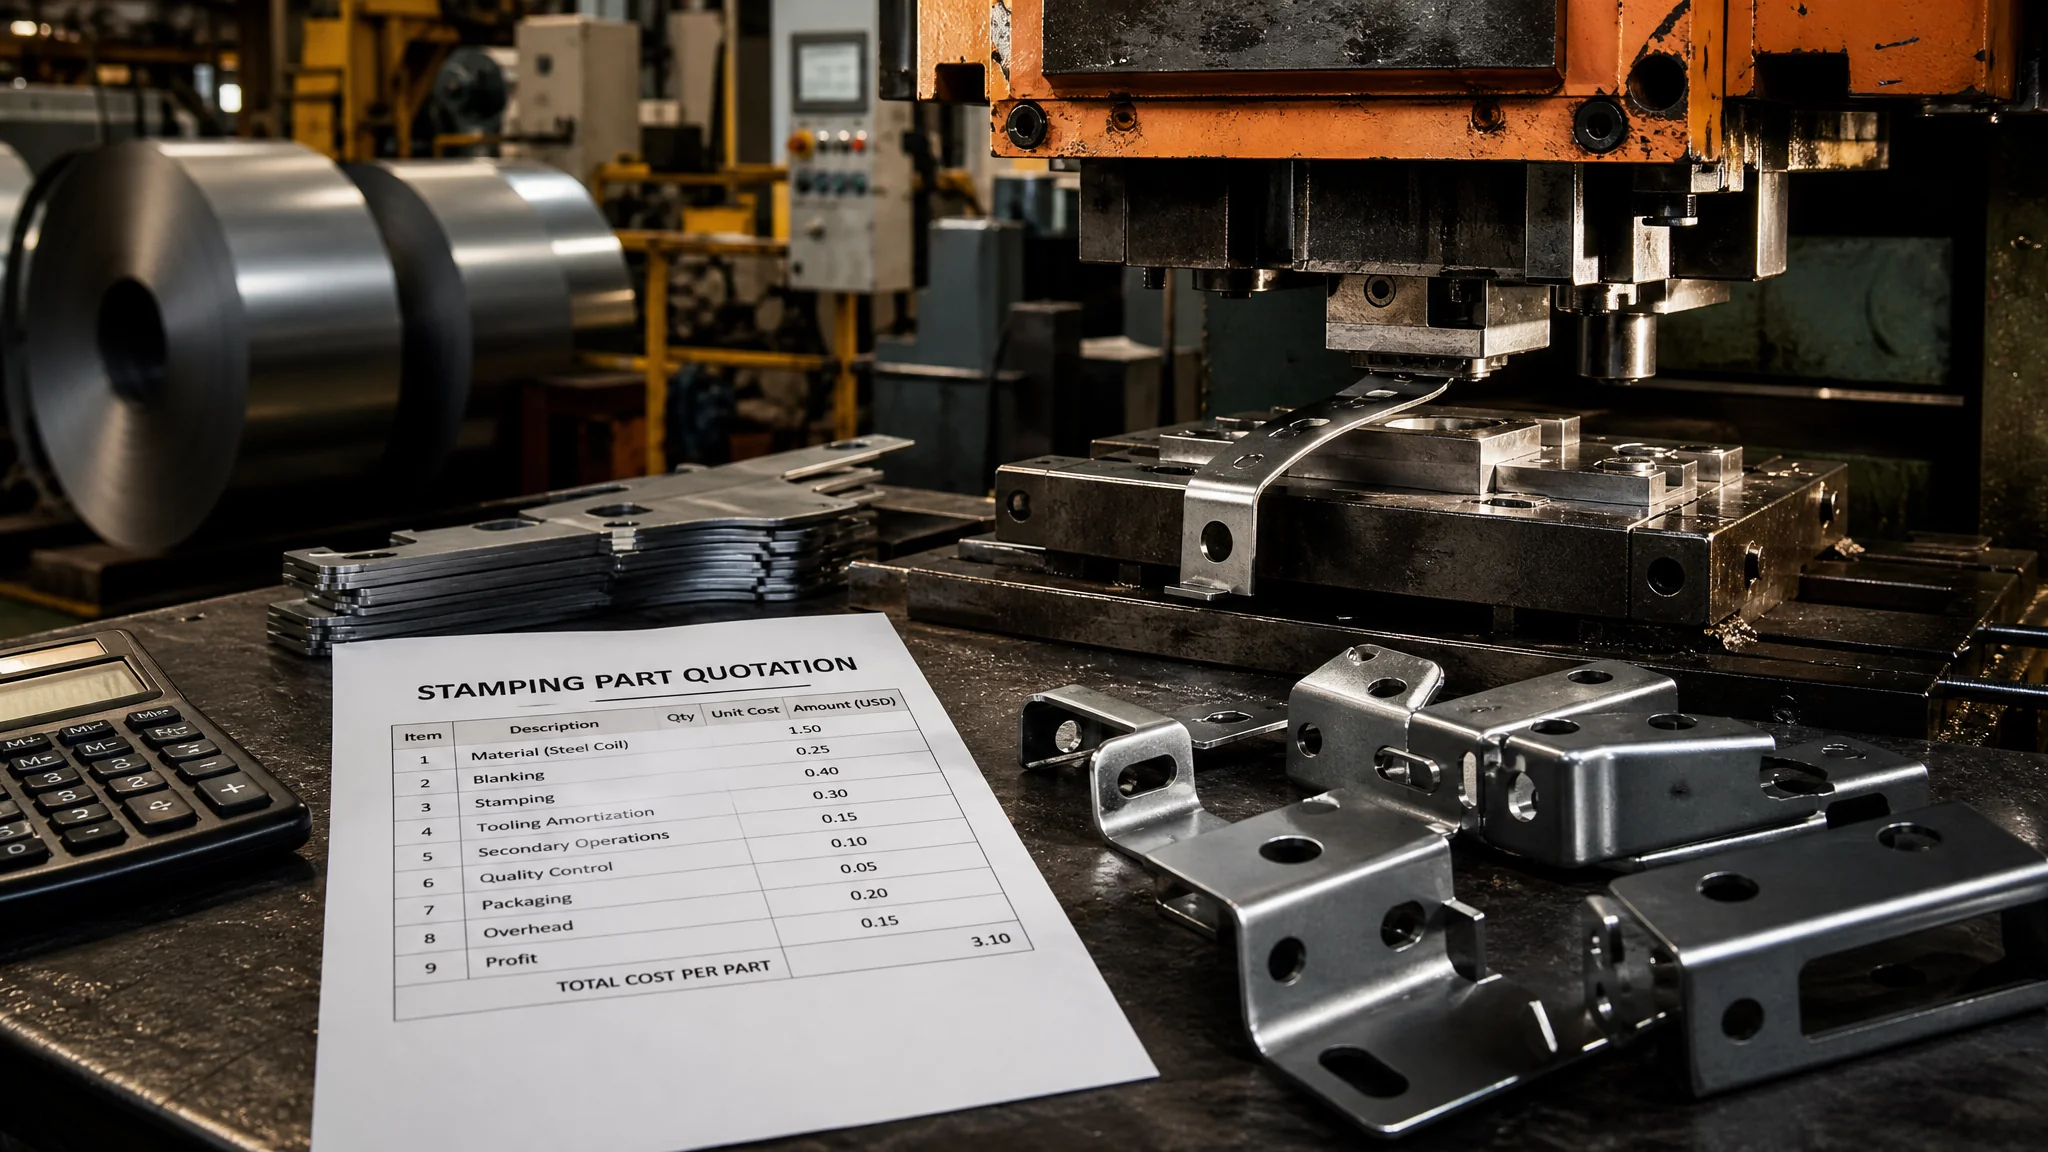
简单说:五金冲压件报价就是四块加起来——材料费(展开面积×料厚×密度×单价÷利用率)、冲压工时费(每冲次单价×工序数)、模具摊销(模具费÷计划产量)、后处理费(去毛刺/电镀/热处理),再上浮15%-30%的管理费和利润。同一张图纸询五家厂,报价能差一倍,差的不是良心,是各家算账口径不一样。
上个月有个做充电桩结构件的朋友拿两张报价单来找我,同一张支架图纸,一家报0.28元,一家报0.52元。他问我哪家坑他。我看完只想说,两家都没坑,是两张单子的算法压根不一样:便宜那家把模具摊销摊了50万件,贵的只摊了10万件,光这一项就差出一毛五。五金模具冲压加工这个行当,报价单比图纸还难看懂,是常态。
我自己在冲压厂管过三年报价,后来跳到采购端又干了几年,两边的账本都摸过。这篇就把冲压件报价的每一项拆开算给你看——不管你是想下单加工的采购,还是想自己核算成本的厂内人,看完至少能拿着报价单逐行对号入座,别人糊弄不了你。
报价的底层公式:四块成本加一个上浮
任何一张冲压件报价单,掰开都是这个结构:材料费+冲压工时费+模具摊销+后处理费,四项之和乘上1.15到1.3的系数(管理费+利润)。所谓各家报价差异,九成出在这四项的取值口径上,公式本身全行业通行。
先建立个整体感觉。一个巴掌大的冷轧板支架,材料费往往只占单件成本的两三成,模具摊销和工时费才是大头——这跟很多人直觉相反,总觉得"就这么块铁皮凭什么卖五毛"。铁皮确实不值钱,值钱的是把铁皮变成你那个形状的一整套动作。下面四项一项项算。
材料费:展开尺寸乘料厚乘密度,再除以利用率
材料费=展开尺寸(长×宽)×料厚×材料密度×材料单价÷材料利用率。碳钢密度7.85克每立方厘米,SUS304是7.93,黄铜8.5左右;利用率看排样,简单件能到85%以上,异形件嵌套排不动的只有60%多。算出来的数,基本就是你的价格底线下限。
一步步来。先由 CAD 软件做钣金展开(要算上折弯处的中性层补偿,直接拿外形量会偏小),得到展开后的长宽。举例:一个展开后120毫米×40毫米、料厚1.5毫米的SPCC支架,体积是120×40×1.5=7200立方毫米,也就是7.2立方厘米,乘7.85克每立方厘米约56.5克。SPCC冷轧板行情价按5000多元一吨算(这个价格波动大,下单前一定查当天行情),每克约0.0053元,毛料成本约0.3元。除以利用率——这料在钢带上双排嵌套能排到80%,那就是0.3÷0.8,约0.375元的材料费。听上去很便宜?别急,这还只是第一项。
材料价差是必须心里有数的。SPCC冷轧板五六千一吨;SUS304不锈钢两万多一吨,冲压还要放大间隙、模具磨损快,综合成本直接翻三倍不止;H62黄铜四万多一吨,做端子导电件才用得起。所以同一个支架换个材料,单件成本天差地别。金属材料行情波动很凶,查现货价格我习惯直接看上海有色网SMM的每日行情,不锈钢和铜的报价在全国算是有公信力的参考。有个小提醒:报价单上如果材料费占比低得不合理,八成是厂家用了回炉料或者非标厚度的卷料,1.5毫米的板实际只有1.38毫米,称重验货时你就明白了。
冲压工时费:数冲次,别看"件"
冲压工时费=每冲次单价×总冲次数(或按吨位机时费折算)。行业里一个冲次大概折0.01到0.05元(含设备折旧、人工、能耗),工序越多、需要转模的次数越多,这块越贵。很多报价单把这块揉进"加工费"里不细列,你就没了议价依据——一定要让对方拆开。
这块水最深,我拿真实经历说。我们厂当年一台110吨冲床,机时费算下来约60元一小时,老师傅级进模一分钟安全冲次25次,一小时1500次,摊到每个冲次就是0.04元。一个件如果级进模6个工位一次出件,单件冲压费就是6×0.04=0.24元;可要是这活儿模具做得简单、得分三道工序在三台冲床上过,转模搬料全是成本,单件工时费能蹿到0.5元以上。同样是"冲个件",模具结构决定的工序数,直接把工时费差出一倍。所以拿到报价先问一句:几道工序、几副模具、一次出几件。这三个数字问出来,工时费你心里就有秤了。
顺带一句,冲压工艺本身如果摸不清,可以看看冷冲压模具从剪口间隙到折弯回弹的实战笔记,工序怎么拆、模具怎么排,那篇讲得比我这里细。
模具摊销:最容易被做手脚的一项
模具摊销=模具费÷计划摊销产量。一副五金级进模便宜的3到5万,复杂的15到30万;摊50万件和摊10万件,单件模摊差好几倍。这是报价单里弹性最大、也最容易被坑的一项——摊销产量写多少,全凭一张嘴。
我见过最经典的纠纷就是这个。一家汽配厂下单20万件,报价单模摊写着"模具费12万,摊销产量30万件",单价看着挺美。结果做到20万件订单结束了,模摊还剩10万件没摊完——这副模具归谁?模具还在供应商手里,供应商说你要续单接着摊,你要不续,前期摊销的损失谁认?扯皮扯了半年。所以模摊条款必须写死三件事:摊销基数(30万件)、摊完后模具产权归属、未摊完提前终止怎么补偿。别嫌合同厚,这几行字值几万块。
行业惯例供参考:模具产权原则上归付了模具费的一方。有的厂家报价时说"模具我们送你",多半是把模具费藏进了单价里摊销,量越大你越亏。反过来你要是量真大(年需求几十万件),干脆模具费一次性付清、产权拿回自己手里,单件价格砍到加工成本价附近——这才是量大的正确打开方式。想深挖模具制造那头的成本构成,从钢板到成品模具的十二道工序拆得很细,看完你就知道一副3万的模和一副15万的模差在哪了。
后处理费:去毛刺、电镀、热处理,一项项都是钱
后处理按工序单独计价:振动去毛刺约0.01到0.03元每件(按大小),镀锌约0.03到0.08元每件,镀镍更贵,需要热处理硬化的另算。很多冲压厂自己不做表面处理,外发加工再加一道利润,报价单上"后处理"一项比你自己找电镀厂贵20%很正常。
老实讲,后处理是最容易被忽略的隐性成本。那个充电桩支架,冲出来带毛刺,客户要求振动光饰加镀锌蓝钝化——去毛刺0.02元,镀锌按表面积算0.05元,单件就多了7分钱,占整个单件成本的两成。还有包装:纸箱、珍珠棉、每层限摆多少件,做外贸件的还要熏蒸托盘。我经手的报价单里,包装费从几分钱到一两毛都有,量小的时候这块占比高得吓人。所以自己核算成本时,后处理和包装单独列一张清单逐项填,别拍脑袋归到"其他"里。
拿一张真实报价单,逐行算给你看
下面这张单子是我从朋友那批充电桩支架的报价里整理的(数字做了取整处理但结构原样):SPCC、料厚1.5毫米、展开120×40毫米,月订单5万件、年需求30万件。逐行看完你会发现,一个0.4元出头的冲压件,材料费只占两成半,其余全是工序和管理摊出来的。
逐项过一遍:
材料费:展开7.2立方厘米×7.85=56.5克,SPCC按5200元每吨折0.0052元每克,约0.294元;利用率80%,得0.37元。
冲压工时费:级进模8工位一次出一件,每冲次0.025元,8工位折合0.2元;另加送料和收料人工摊薄0.02元,共0.22元。
模具摊销:级进模含设计费11万,摊销基数30万件,单件0.37元。
后处理:振动去毛刺0.02元,镀锌蓝钝化0.06元,包装纸箱珍珠棉0.03元,共0.11元。
四项合计1.07元,乘管理费利润系数1.25,报价1.34元?不对,朋友那单是0.42元——差异就出在模具费客户选择一次性另付,模摊那0.37元不进单价,剩下0.7元乘1.25再砍掉量大的让利,落在0.42元附近。你看,同一张图纸,模具费进不进单价、摊多少,报价能从"三毛"到"一块三"来回跳。这个支架如果只做1万件的小批量呢?开一副11万的级进模显然不划算,走级进模和单工序模的取舍思路,用单工序模分三道做,模具费降到3万,模摊3元一件,加上多次转模的工时费,单价反而奔着4块钱去了。量小还想便宜,就得考虑数控冲或者激光切割折弯的路子,那是另一套算法。
报价单里的坑:我替你踩过的这几个
最常见的四个坑:模摊没摊完模具归属不清、最低起订量(MOQ)没写、公差等级加价没提前说、打样费和量产价混在一起谈。这四条每一条我都亲眼见过翻车,而且都在合同签完之后才爆发。
第一个坑前面说了,模摊和产权。第二个是MOQ:报价单上一件0.42元很美,你下3000件的单子,厂家说低于2万件不接,或者接但单价上浮40%——因为他按5万件的摊销算的账。第三,公差加价最隐蔽。图纸上标个未注公差,默认按GB/T 1804的m级走(这个标准把线性尺寸未注公差分成f、m、c、v四个等级,具体分级可以上百度百科的GB/T 1804词条查个大概),可你图纸某处标了±0.05毫米,就已经跳出普通冲压能力了(普通冲裁经济公差大概±0.1毫米这个量级),要上精冲或者磨削,加价30%起步,很多厂在量产中途才提。关键尺寸和次要尺寸的公差分开标,能替你省下一大笔冤枉钱。第四,打样费:第一批试模件按量产价谈的,量产时涨价的把戏我也见过——把打样损耗偷偷摊进量产批次。
防坑的办法就一招:报价单让对方按"材料/工时/模摊/后处理/管理利润"五项拆开报,逐项锁死,附在合同后面。不肯拆的,心里多少有点东西不想让你看见。这个习惯是我在采购端用真金白银换来的,值这个学费。
常见问题
为什么同一张冲压件图纸,五家厂报价能差一倍?
主要差在三个口径:模具摊销基数(摊10万件还是50万件)、工序拆分(一副级进模还是三道单工序)、以及材料利用率。再加上有的厂把模具费藏在单价里、有的另收,表面数字没法直接比。拿到报价先让他们按四项成本拆开,对齐口径再比,一比一个准。
量小的时候怎么下单最划算?
一两千件以下别想着开模,模摊会把单价抬上天。走数控冲床或者激光切割加折弯的钣金路线,没有模具费,单件贵一两块但总量小反而省。量到几万件再考虑单工序模,十几万件以上、形状复杂的上级进模才划算。简单说:先算模摊等于几毛钱,再决定开不开模。
报价单上的管理费利润系数一般是多少?
普遍在15%到30%之间。管理规范的厂报得高一点但账目清楚,小厂系数低可是后面追加费用的名目多。我的偏好是宁可选系数透明偏高的,也别选啥都揉在一起报个"包干价"的——后者交期一紧就开始坐地加价。
模具摊完了,模具应该归谁?
谁付了模具费归谁,这是行业规矩。关键要在合同里写明:模具产权、存放地点、随时可转移的条款。模具放供应商那要约定保养责任和续用条件,别让"模具在那放着"变成"模具拿不回来"的人质。真碰到模具纠纷的,多半是当初合同只有一行"模具费XX元",别的啥都没写。
冲压件报价里的公差等级怎么影响价格?
普通冲裁的经济公差在±0.1毫米上下,图纸要求到±0.05毫米就得精冲或整修工序,加价三成起步;更紧的要磨配,价格翻倍不稀奇。询价时把关键尺寸公差圈出来单独谈,别全图都按最严公差报——很多人图纸公差标得满天飞,其实真正要紧的就两三个尺寸。
写到这我的态度也很明确:五金冲压加工报价不是玄学,就是材料、工时、模摊、后处理四笔账加一个系数。想下单的人,让对方拆项报价、写死模摊条款和MOQ;想核算成本的人,自己按公式把材料费先算出来,那是你的谈判底线。至于我个人的偏好——模具费能一次付清就一次付清,产权拿在自己手里,量大的账怎么算都占主动。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。